
Ynlieding
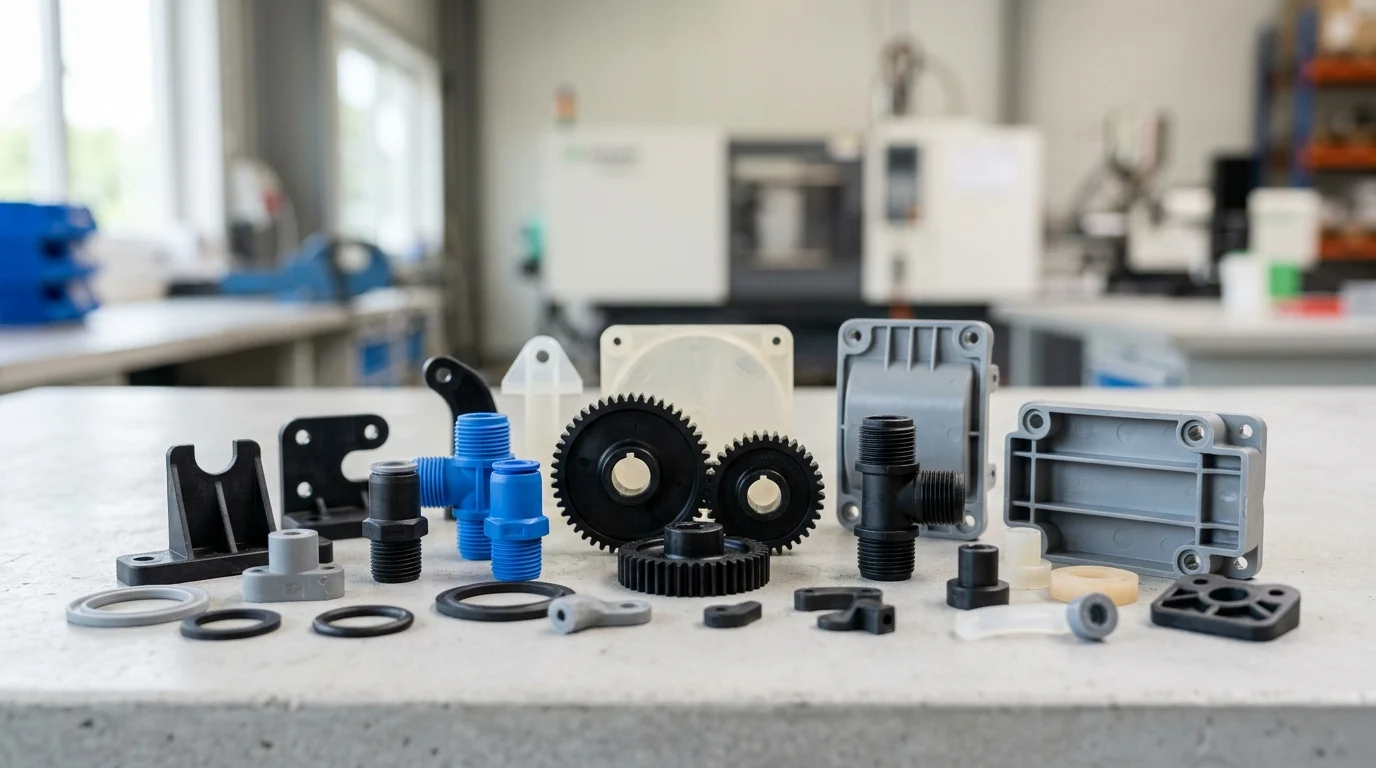
Oanpaste plestik ûnderdielen binne in praktyske ûntwerpkeuze wurden yn 'e produksje fan yndustriële apparatuer, om't se yngenieurs tastean om materiaalprestaasjes ôf te stimmen op 'e krekte easken fan in masine. Ynstee fan te fertrouwen op standert metalen ûnderdielen, kinne fabrikanten oanpaste polymearen brûke om gewicht te ferminderjen, gemikaliën en slijtage te wjerstean, lûd te ferminderjen en meardere funksjes yn ien ûnderdiel te kombinearjen. Dizze feroarings ferbetterje faak de effisjinsje, wylst se ûnderhâlds- en produksjekosten ferminderje oer de libbensduur fan 'e apparatuer. De diskusje dy't hjirfoar leit út wêr't yndustriële plestik ûnderdielen brûkt wurde, wêrom't OEM's se spesifisearje foar easken tapassingen, en hoe't materiaalseleksje en ûnderdielûntwerp ynfloed hawwe op betrouberens, prestaasjes en algemiene produksjewearde.
Wêrom yndustriële plestik ûnderdielen ynfloed hawwe op prestaasjes en kosten
De oergong fan tradisjonele metalen nei avansearre polymearen yn yndustriële produksje hat fundamenteel feroare hoe't orizjinele apparatuerfabrikanten (OEM's) masineûntwerp benaderje. Troch it yntegrearjenoanpaste plestik ûnderdielen, kinne yngenieurs de fysike eigenskippen fan har apparatuer fynôfstimme, wêrtroch sawol de operasjonele prestaasjes as de libbensduurkosten optimalisearre wurde.
Oars as standertkomponinten, meitsje op maat makke plestik in krekte oanpassing mooglik oan spesifike miljeuspanningen, wriuwingseasken en strukturele lesten. Dizze ferskowing wurdt foar in grut part oandreaun troch de needsaak om gewicht te ferminderjen, ûnderhâldsyntervinsjes te minimalisearjen en meardielige gearstallingen te konsolidearjen ta ienkele, effisjinte ienheden.
Wêrom oanpaste plestik ûnderdielen wichtich binne yn apparatuer
De yntegraasje fan oanpaste plestik ûnderdielen spilet in krúsjale rol yn it ferbetterjen fan 'e funksjonaliteit fan swiere masines. Ien fan 'e wichtichste foardielen is gewichtsreduksje; it ferfangen fan metalen ûnderdielen troch avansearre polymearen kin it gewicht fan ûnderdielen mei 30% oant 50% ferminderje. Dizze legere massa oerset direkt yn fermindere traachheid yn bewegende ûnderdielen, wat it enerzjyferbrûk ferleget en slijtage oan motors en oandriuwsystemen minimalisearret.
Fierder,oanpaste plestikbiede ynherint superieure trillingsdemping en lûdsreduksje yn ferliking mei har metalen tsjinhingers. Bygelyks, it ferfangen fan in stielen tandwiel troch in oanpast nylon-ekwivalint kin it operasjonele lûd mei 10 oant 20 desibel ferminderje. Derneist kinne fabrikanten troch de mooglikheid om komplekse geometryen te foarmjen gearstallingen konsolidearje - wêrtroch in fiifdielige metalen subgearkomste wurdt werombrocht ta ien getten plestik ûnderdiel, wêrtroch de gearstallingstiid mei maksimaal 40% wurdt fermindere en meardere potinsjele falpunten wurde eliminearre.
Hoe yndustriële plestik ûnderdielen wurde definiearre
Yn 'e kontekst fan swiere masines en produksjeapparatuer,yndustriële plestik ûnderdielenwurde definiearre troch harren fermogen om ekstreme operasjonele omjouwings te wjerstean dy't konsuminte-klasse plestik fluch ôfbrekke soene. Dit binne gjin standert commodity harsen lykas basis polystyreen of PVC; leaver, it binne yngenieursklasse en hege prestaasjes polymearen ûntworpen om te foldwaan oan krekte meganyske en termyske spesifikaasjes.
Materialen lykas Polyetheretherketon (PEEK), Polyphenylenesulfide (PPS), en Polyoxymethylene (POM of Acetal) definiearje dizze kategory. Yndustriële plestik ûnderdielen wurde karakterisearre troch har hege treksterkte - faak mear as 10.000 psi - en har fermogen om strukturele yntegriteit te behâlden by trochgeande wurktemperatueren boppe 150 °C (en oant 250 °C foar materialen lykas PEEK). Se wurde ek strang definieare troch har gemyske wjerstânsprofilen, wêrtroch't se net degradearje as se bleatsteld wurde oan de hurde yndustriële smeermiddels, oplosmiddels en hydraulyske floeistoffen dy't gewoan binne yn fabryksynstellingen.
Hokker soarten yndustriële plestik ûnderdielen wurde brûkt
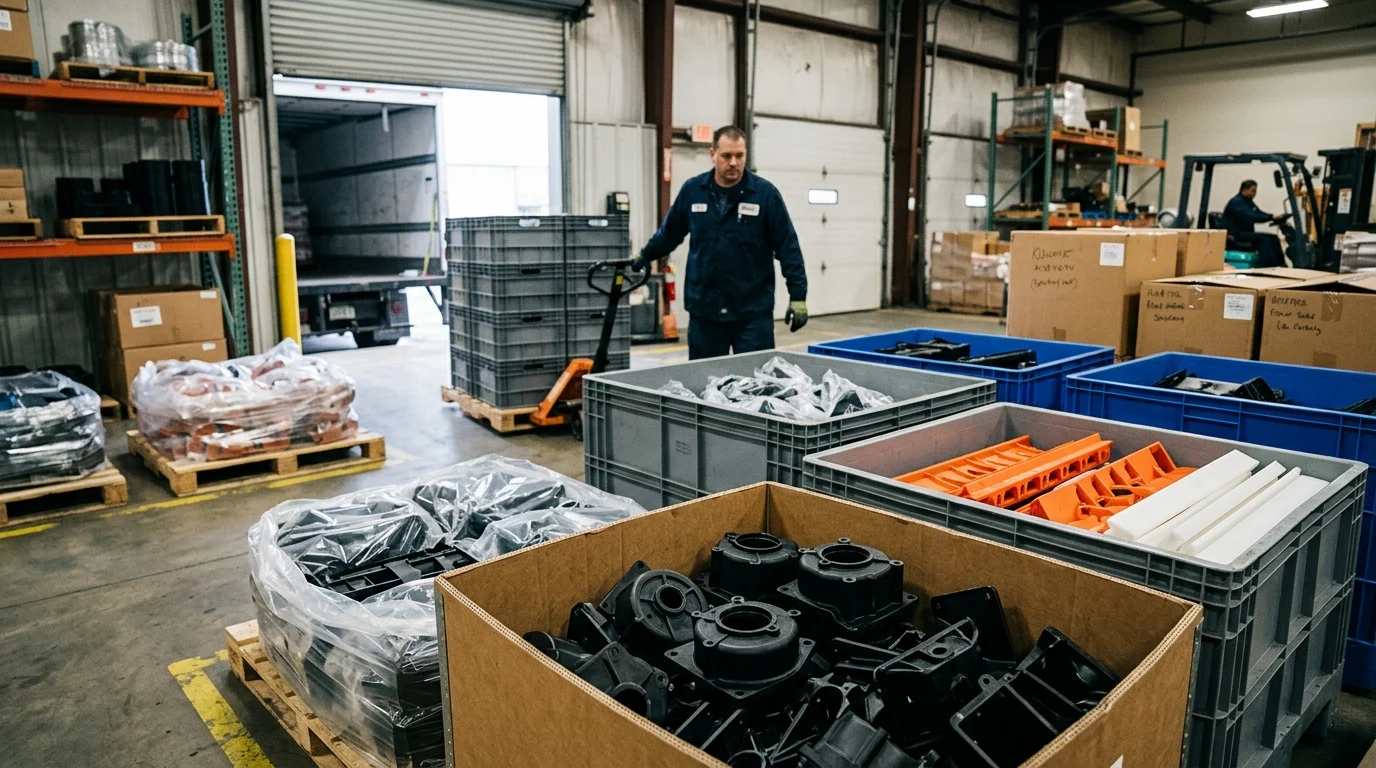
De alsidichheid fan moderne polymearen betsjut dat plestik ûnderdielen ûntwurpen wurde kinne om in breed skala oan meganyske funksjes te ferfoljen. Fan dragende strukturele eleminten oant dynamyske bewegende ûnderdielen, de seleksje fan it juste yndustriële plestik hinget sterk ôf fan 'e spesifike tapassing binnen de apparatuer.
Gewoane oanpaste plestik ûnderdielen yn yndustriële apparatuer
Yndustriële apparatuer is ôfhinklik fan in ferskaat oan op maat getten en masinearre plestik ûnderdielen om effisjint te funksjonearjen. Faak foarkommende foarbylden binne slijtblokken, bussen en lagers makke fan sels-smerende plestik lykas UHMWPE (Ultra-High-Molecular-Weight Polyethylene) of PTFE (Polytetrafluoroethylene). Dizze ûnderdielen eliminearje de needsaak foar ekstern fet, wêrtroch ûnderhâldsskema's signifikant wurde fermindere.
Oare faak brûkte tapassingen binne oanpaste behuizingen, sensorbehuizingen en beskermjende ôfskerming. Dizze ûnderdielen moatte faak foldwaan oan strange noarmen foar slagbestindigens, wêrby't materialen lykas polykarbonaat nedich binne, dat in slagsterkte biedt dy't oant 250 kear grutter is as glês. Spesjalisearre tandwielen, tandwielen en ôfslutingen wurde ek swier brûkt, wêrby't gebrûk makke wurdt fan 'e wurgensbestindigens en dimensjonele stabiliteit dy't oanbean wurdt troch yngenieursharsen.
Hoe yngenieursplastyk fergeliket mei metalen en elastomeren
It is essensjeel foar it optimalisearjen fan ûnderdielen om te begripen hoe't yngenieursplastyk him ferhâldt ta tradisjonele metalen en fleksibele elastomeren. Metalen biede typysk superieure absolute treksterkte en termyske geliedingsfermogen, mar se binne swier en gefoelich foar korrosje. Elastomeren, lykas polyurethaan of silikon, biede poerbêste fleksibiliteit en ôfslutende eigenskippen, mar misse de styfheid dy't nedich is foar strukturele komponinten. Heechprestaasjeplastyk oerbrêget dizze kloof, en biedt in hege sterkte-gewichtferhâlding neist poerbêste korrosjebestriding.
| Materiaalkategory | Typyske tichtheid (g/cm³) | Treksterkte (MPa) | Maks. trochgeande wurktemperatuer (°C) |
|---|---|---|---|
| Aluminium (6061 legearing) | 2.70 | 310 | 150 |
| PEEK (Yngenieursplastyk) | 1.32 | 100 | 250+ |
| Polyurethaan (Elastomeer) | 1.20 | 35 | 90 |
Lykas te sjen is yn 'e fergeliking, wylst aluminium in hegere treksterkte hat, leveret PEEK hast in tredde fan it gewicht, wylst it signifikant hegere trochgeande temperatueren oerlibet. Dit makket hege prestaasjes plestik ideaal foar loftfeart en hege-waarmte yndustriële tapassingen wêr't gewichtsbesparring fan it grutste belang is.
Wichtige faktoaren foar seleksje fan materialen en prosessen
It kiezen fan it juste materiaal en produksjeproses omfettet it evaluearjen fan in komplekse matriks fan operasjonele easken. Yngenieurs moatte earst de meganyske lesten beoardielje, ynklusyf trochgeande spanning, peak-ynslachkrêften en sykliske wurgens. Termyske omjouwings bepale de fereaske glêsoergongstemperatuer (Tg) en waarmteôfbuigingstemperatuer (HDT) fan it keazen polymeer.
Miljeu-eksposysje is in oare krityske seleksjefaktor. Ûnderdielen dy't bleatsteld wurde oan yndustriële bûtenomjouwings hawwe UV-stabilisaasje nedich om bros te wurden, wylst komponinten yn gemyske ferwurkingsapparatuer spesifike wjerstânsprofilen tsjin soeren of basen fereaskje. Om dizze fariabelen effektyf te navigearjen, wurkje OEM's faak gear meispesjalisearre leveransiersom de krekte boarne te krijenyndustriële plestik ûnderdielendy't oerienkomme mei sawol har prestaasjespesifikaasjes as produksjebudzjetten.
Hoe oanpaste yndustriële plestik ûnderdielen wurde ûntworpen en produsearre
It transformearjen fan in konseptueel ûntwerp yn in funksjoneel, massaal produsearre yndustrieel plestik ûnderdiel fereasket strange technyk en in begryp fan spesifike produksjebeperkingen. De prinsipes fan Design for Manufacturability (DFM) moatte betiid tapast wurde om te soargjen dat it ûnderdiel betrouber presteart, wylst it kosteneffektyf bliuwt om te produsearjen.
Untwerpynputs dy't ûnderdielprestaasjes bepale
De prestaasjes fan in plestik ûnderdiel wurde sterk bepaald troch syn oarspronklike geometryske ûntwerp. Uniforme wanddikte is wierskynlik de meast krityske ynfier; fariaasjes yn dikte kinne liede ta ferskillende koelsnelheden tidens it foarmjen, wat resulteart yn kromming, sinkmarken of ynterne holtes. Foar de measte yndustriële ynjeksjefoarme ûnderdielen wurdt in standert wanddikte tusken 1,5 mm en 3,0 mm oanrikkemandearre.
Derneist moatte passende ûntwerphoeken (meastal 1 oant 2 graden per kant) wurde opnommen om te soargjen dat it ûnderdiel út 'e mal kin wurde smiten sûnder oerflakskea of oermjittige meganyske stress. Om de strukturele styfheid te fergrutsjen sûnder de muorren te ferdikken, brûke yngenieurs strategyske ribben. Ribben moatte oer it algemien wurde ûntwurpen op 60% fan 'e nominale muorredikte om kosmetyske en strukturele defekten op it tsjinoerstelde oerflak te foarkommen.
Hoe produksjemetoaden fergelykje
De kar fan produksjemetoade bepaalt it produksjevolume, de foarkosten en de berikbere presyzje. Ynjeksjefoarmjen is de standert foar produksje yn grutte folumes, en biedt ekstreme werhelberens en lege kosten per ûnderdiel, hoewol it in soad foarôfgeand kapitaal fereasket foar stielen ark. Omkeard is CNC-ferwurking ideaal foar yndustriële ûnderdielen mei lege folume en hege presyzje, wêr't arkkosten net rjochtfeardige wurde kinne.
| Produksjemetoade | Typyske MOQ | Levertiid (wiken) | Standert Tolerânsje (mm) | Primêre kostendriuwer |
|---|---|---|---|---|
| Ynjeksjefoarmjen | 5.000+ | 4 – 8 | ±0,05 | Foarôf ark (skimmel) |
| CNC-ferwurking | 1 – 500 | 1 – 3 | ±0.01 | Masinetiid en materiaal |
| 3D-printsjen (SLS/FDM) | 1 – 100 | < 1 | ±0.20 | Printtiid en folume |
Wylst 3D-printsjen foarútgong makke hat yn it produsearjen fan ûnderdielen foar eingebrûk, ferwize de tolerânsjes en materiaaleigenskippen it faak nei prototyping of tige oanpaste tapassingen mei lege stress. Ynjeksjefoarmjen bliuwt de dominante krêft foar skalbere, heechsterkte yndustriële komponinten.
Untwikkelingsstappen dy't risiko ferminderje
It ferminderjen fan risiko's tidens de ûntwikkeling fan oanpaste plestik ûnderdielen fereasket in fasearre oanpak. It proses begjint typysk mei rappe prototyping (mei SLA- of FDM 3D-printsjen) om foarm en pasfoarm te falidearjen. Sadree't de fysike geometry befêstige is, brûke yngenieurs malstreamanalysesoftware om te simulearjen hoe't smelte plestik it ark sil folje, wêrby't potinsjele loftfallen of laslinen foarsizze en oplosse foardat stiel ea snien wurdt.
Nei it meitsjen fan ark fiere fabrikanten in pilotrun út, wêrby't se typysk 50 oant 100 First Article Inspection (FAI) ûnderdielen produsearje. Dizze ûnderdielen ûndergeane strange dimensjonele en funksjonele testen om te soargjen dat se krekt foldogge oan de spesifikaasjes. Pas nei FAI-goedkarring begjint de produksje op grutte skaal, wêrtroch't de kâns op kostbere massaproduksjefouten drastysk ferminderet.
Hokker kwaliteit, neilibjen en supply chain-faktoaren wichtich binne
Yn 'e produksje fan yndustriële apparatuer kin it falen fan ûnderdielen liede ta katastrofale downtime of feilichheidsrisiko's. Dêrtroch binne de kwaliteitsfersekeringsprotokollen, neilibjen fan regeljouwing en logistyk yn 'e supply chain om oanpaste plestik ûnderdielen hinne like kritysk as de technyk derachter.
Hoe fabrikanten kwaliteitsfersekering evaluearje
Topfabrikanten brûke in mearlaachse oanpak foar kwaliteitsfersekering. Diminsjonele krektens wurdt typysk ferifiearre mei koördinaatmjitmasines (CMM) en optyske fergelykers, wêrtroch't derfoar soarge wurdt dat ûnderdielen oan strange tolerânsjes foldogge (faak oant ± 0,05 mm). Avansearre foarsjennings brûke ek Statistical Process Control (SPC) om produksjetrends yn realtime te kontrolearjen, wêrtroch operators de foarmparameters kinne oanpasse foardat ûnderdielen bûten spesifikaasjes falle.
Defektraten yn yndustriële plestikproduksje wurde strang kontroleare, wêrby't in protte OEM's in defekttaryf fan dielen per miljoen (PPM) fan ûnder de 500 easkje. Materiaalferifikaasje is like wichtich; ynkommende harsbatches wurde hifke op smeltstreamyndeks en fochtgehalte, wêrtroch't derfoar soarge wurdt dat it grûnstof oerienkomt mei de sertifisearre spesifikaasjes foardat de ferwurking begjint.
Hokker neilibingsnormen kinne ynfloed hawwe op plestik ûnderdielen
Yndustriële plestik ûnderdielen moatte faak foldwaan oan strange ynternasjonale neilibingsnormen, ôfhinklik fan har eingebrûk. Foar elektroanyske en elektryske apparatuer moatte ûnderdielen foldwaan oan 'e RoHS-rjochtline (Restriction of Hazardous Substances), dy't soarget foar de ôfwêzigens fan swiere metalen lykas lead en kadmium. Op deselde wize is REACH-neilibjen ferplicht foar ûnderdielen dy't de Jeropeeske merk yngeane, en regelet it gebrûk fan gemyske stoffen.
Flammigens is in grutte soarch yn yndustriële masines. De UL 94-standert bepaalt hoe't plestik him gedraacht as it bleatsteld wurdt oan in flamme. Bygelyks, in UL 94 V-0-wurdearring fereasket dat it plestik ûnderdiel binnen 10 sekonden sels útdôvet sûnder dat der flammende dieltsjes drippen. It navigearjen troch dizze noarmen fereasket faak...advisearjende saakkundigendy't spesjalisearre binne yn konformiteityndustriële plestik ûnderdielenom te soargjen dat oan alle juridyske en feilichheidsnormen foldien wurdt.
Ofwagings foar boarring en logistyk om te fergelykjen
De fearkrêft fan 'e leveringsketen is in wichtige faktor by it oanskaffen fan oanpaste plestik. OEM's moatte de ôfwagings tusken binnenlânske en offshore produksje ôfweagje. Offshore tooling kin de earste skimmelkosten mei 30% oant 50% ferminderje, mar it ferlingt de levertiden foar tooling mei ferskate wiken fanwegen ynternasjonale ferstjoering en dûaneôfhanneling.
Ynventarisbehear spilet ek in krúsjale rol. Keapers moatte minimale bestelhoeveelheden (MOQ's) yn lykwicht bringe mei magazynkosten. Wylst gruttere produksjeruns de kosten per ûnderdiel ferminderje, bine se kapitaal en fereaskje se opslachromte. In protte moderne yndustriële leveransiers biede dekmantelbestellingen of feilichheidsfoarriedprogramma's oan, wêrby't se in ynventarisbuffer fan 15% oant 20% hawwe om Just-in-Time (JIT) produksjeskema's te stypjen en te beskermjen tsjin hommelse fraachpieken of logistike ûnderbrekkingen.
Hoe te besluten wannear't oanpaste yndustriële plestik ûnderdielen de bêste binne
Om te bepalen oft in oanpast plestik ûnderdiel de optimale oplossing is foar in spesifike yndustriële tapassing fereasket in holistische evaluaasje fan ekonomyske aspekten, prestaasjeeasken en lange-termyn operasjonele doelen. OEM's moatte fierder gean as fergelikingen fan kosten per ienheid en de totale ynfloed op 'e libbensduur fan' e masines analysearje.
In beslútfoarmingskader foar it fergelykjen fan opsjes
De beslissing om te ynvestearjen yn oanpaste yndustriële plestik ûnderdielen hinget meastentiids ôf fan in break-even-analyze dy't ferskate produksjemetoaden en materialen fergeliket. Yngenieurs moatte de Total Cost of Ownership (TCO) berekkenje. Bygelyks, wylst in oanpaste ynjeksjefoarm $ 15.000 foarôf kostje kin, kinne de kosten per ienheid sakje nei $ 2,00 yn ferliking mei in CNC-freesd metalen ûnderdiel fan $ 25,00. Yn dit senario wurdt it break-evenpunt berikt by sawat 650 ienheden.
Neist direkte kosten moat it ramt rekken hâlde mei sekundêre foardielen. As in oanpast plestik ûnderdiel de needsaak foar hânmjittige smering elimineert, kin de besparre ûnderhâldsarbeid en fermindere masine-downtime oer in libbensdoer fan 10 jier folle grutter wêze as de earste ynvestearrings yn technyk en ark. It beoardieljen fan gewichtsbesparring, korrosjebestriding en it potinsjeel foar ûnderdielkonsolidaasje jout in dúdliker byld fan 'e wiere ROI.
Wichtige seleksjepunten
Uteinlik hinget de suksesfolle ymplemintaasje fan oanpaste plestik ûnderdielen ôf fan iere gearwurking tusken de OEM en defoarmpartnerTroch prioriteit te jaan oan ûntwerp foar produsearberens, de passende hege prestaasjesharsen te selektearjen en strange kwaliteitskontrôleparameters fêst te stellen, kinne fabrikanten de betrouberens fan apparatuer signifikant ferbetterje.
De ferskowing nei avansearre polymearen is net allinich in kostenbesparjende maatregel; it is in strategyske yngenieurskar. As yndustriële masines komplekser wurde en effisjinsjenormen stranger wurde, sille oanpaste plestik ûnderdielen bliuwe tsjinje as krityske mooglikmakkers fan ynnovaasje, en in lykwicht biede tusken duorsumens, presyzje en ekonomyske skalberens dy't tradisjonele materialen muoite hawwe om te evenarjen.
Fierder lêze:
Wichtige punten
- De wichtichste konklúzjes en redenearring foar yndustriële plestik ûnderdielen
- Spesifikaasjes, neilibjen en risikokontrôles dy't it wurdich binne om te falidearjen foardat jo jo ferplichtsje
- Praktyske folgjende stappen en warskôgings dy't lêzers direkt kinne tapasse
Faak stelde fragen
Hokker oanpaste plestik ûnderdielen wurde faak brûkt yn yndustriële apparatuer?
Typyske ûnderdielen omfetsje bussen, lagers, slijtplaten, tandwielen, behuizingen, sensorbehuizingen, dichtingen en beskermingen makke fan yngenieursplestik.
Wêrom kieze foar oanpaste plestik ûnderdielen ynstee fan metalen ûnderdielen?
Se kinne gewicht mei 30-50% ferminderje, lûd en trilling ferminderje, korrosje wjerstean en meardere metalen ûnderdielen kombinearje yn ien getten komponint.
Hokker plestik is geskikt foar rûge yndustriële omjouwings?
PEEK, PPS, POM, UHMWPE, PTFE, en polykarbonaat binne gewoane keuzes, selektearre op basis fan temperatuer, gemyske bleatstelling, lading en slijtagebehoeften.
Kin PlasticMetalMold helpe mei oanpaste yndustriële produksje fan plestik ûnderdielen?
Ja. PlasticMetalMold kin de ûntwikkeling fan oanpaste plestik ûnderdielen stypje, ynklusyf materiaalseleksje, foarmjaan en produksje foar tapassingen fan yndustriële apparatuer.
Hoe kies ik it juste yndustriële plestik foar myn apparatuer?
Pas it materiaal oan op wurktemperatuer, lading, wriuwing, gemikaliën en dimensjonele tolerânsje. In leveransier kin tekeningen besjen en de bêste hars oanbefelje.
Pleatsingstiid: 17 juny 2026