
Ynlieding
It kiezen fan in partner foar ynjeksjefoarmjen foar OEM-plestik ûnderdielen hat ynfloed op folle mear as allinich de priis ienheid. De juste leveransier bepaalt de arkstrategy, produksjekwaliteit, trochrintiden, skalberens en de betrouberens op lange termyn fan jo supply chain. In minne fit kin in projekt fêstlizze yn foarkombere fertragingen, kwaliteitsproblemen en hegere totale kosten nei de lansearring. Dit artikel ferklearret de praktyske kritearia dy't it wichtichst binne, fan technyske kapasiteit en materiaalkundigens oant arkbehear, kwaliteitssystemen, kommunikaasje en kapasiteitsplanning. Oan 'e ein sille jo in dúdlik ramt hawwe foar it fergelykjen fan leveransiers en it selektearjen fan in partner dy't sawol hjoeddeistige produksjedoelen as takomstige groei stipet.
Wêrom't de juste partner foar ynjeksjefoarmjen wichtich is
It selektearjen fan it idealeproduksjepartneris in krúsjale beslissing dy't de kommersjele leefberens en it merksukses fan elk hardwareprojekt bepaalt. Foar orizjinele apparatuerfabrikanten (OEM's) is it ynjeksjefoarmproses faak de meast kapitaalintensive faze fan produktûntwikkeling, wêrby't wichtige ynvestearrings foarôf nedich binne en lange-termyn ôfhinklikheden yn 'e leveringsketen fêststeld wurde.
Ynfloed op kosten, leadtiid en kwaliteit
De kar fan in foarmjouwerspartner beynfloedet direkt de fûnemintele pylders fan produksje: kosten, trochrintiid en kwaliteit. Allinnich al ynvestearrings yn ark kinne fariearje fan $5.000 foar ienfâldige prototype-foarmen fan aluminium mei ien holte oant mear as $100.000 foar komplekse ark foar ferhurde stielen produksje mei meardere holtes. Fierder binne typyske trochrintiden foar ark fan 4 oant 12 wiken. In partner mei robuuste mooglikheden sil dizze trochrintiden minimalisearje, wylst strange kwaliteitskontrôles hanthavene wurde, wêrby't faak in ôfwizingspersintaazje fan minder as 1% rjochte is om konsekwinte opbringsten te garandearjen.
Wichtige kommersjele en operasjonele druk
Fabrikanten stean foar yntinse kommersjele en operasjonele druk, ynklusyf krimpende produktlibbensyklusen en de needsaak foar rappe skalberens. In projekt kin begjinne mei in earste produksjerûn fan 10.000 ienheden yn 't jier, mar fereasket rappe skalbering nei 500.000 ienheden jierliks as de merkadoptie fersnelt. In ûnfoldwaande partner sil muoite hawwe mei dizze oergong, wat liedt ta foarriedenútfal, beheinde ûnderdielkwaliteit en ferlern ynkomsten. Dêrom is it essensjeel om gear te wurkjen mei in partner dy't dizze folumefluktuaasjes kin absorbearje om operasjonele risiko's te ferminderjen.
Technyske en produksjemooglikheden om te evaluearjen
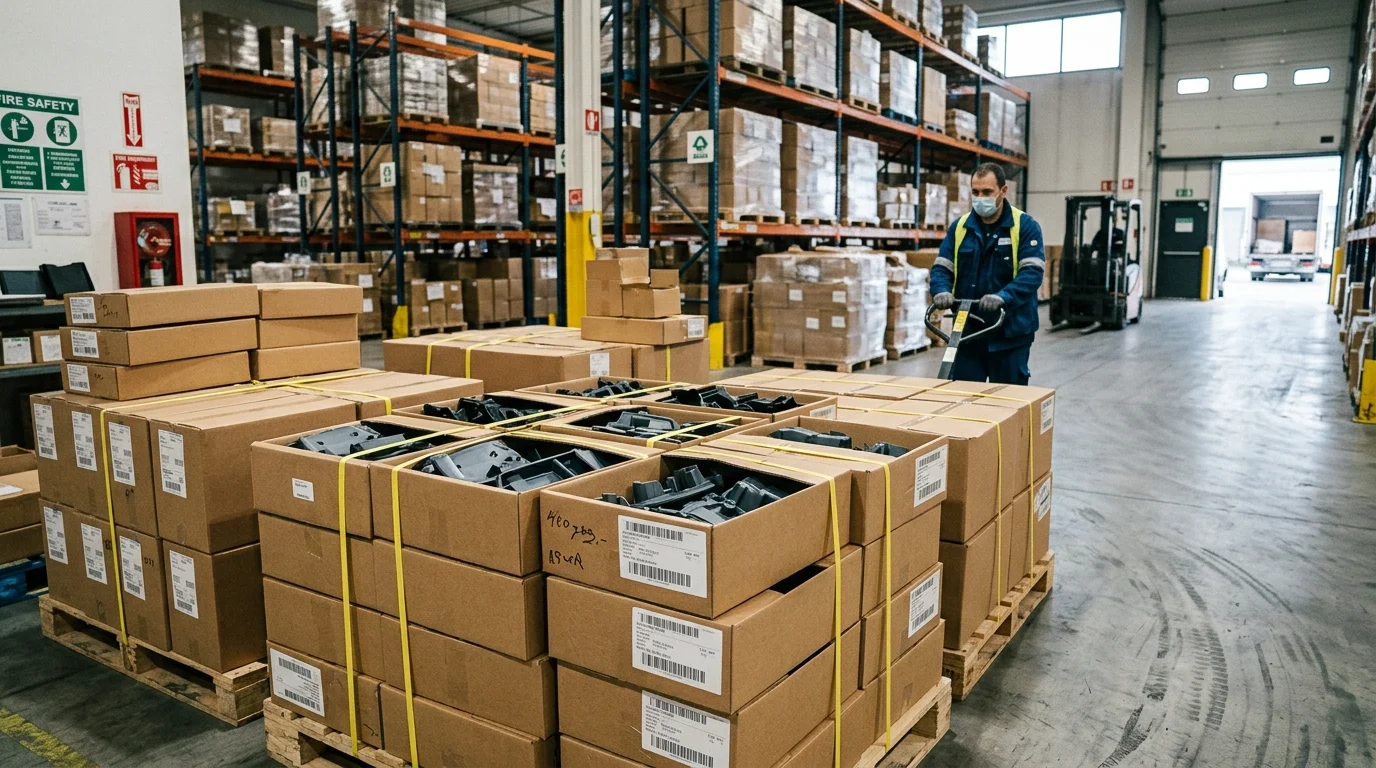
It evaluearjen fan 'e technyske mooglikheden fan in partner fereasket in djippe dûk yn 'e spesifike easken fan joOEM plestik ûnderdielenIn ferskil yn technyske ekspertize kin liede ta suboptimale ûnderdielprestaasjes, oermjittich ôffal en faak produksjefertragingen.
Geskikt foar OEM-easken foar plestik ûnderdielen
De fûnemintele mjitte fan 'e kapasiteit fan in spuitgieter is harren apparatuerprofyl, spesifyk de perstonnage en de grutte fan 'e spuitgiet. Spuitgietmasines fariearje typysk fan 50 ton foar lytse, presys ûnderdielen oant mear as 1.500 ton foar grutte auto- of yndustriële panielen. In kwalifisearre partner moat de passende masines hawwe om te passen by de fysike ôfmjittings en harskarakteristiken fan it produkt. Derneist is ekspertize yn it omgean mei avansearre yngenieursharsen, lykas glêsfolle polyamiden of PEEK, krúsjaal foar tapassingen dy't hege termyske of meganyske wjerstân fereaskje.
Stipe foar prototyping, DFM en falidaasje
Iere belutsenens fia Design for Manufacturability (DFM) is in skaaimerk fan in ferfine foarmjouwerspartner. Bekwame leveransiers brûke software foar foarmstreamanalyse om folpatroanen te foarsizzen, potinsjele breilinen te identifisearjen en poartelokaasjes te optimalisearjen foardat stiel wurdt snijd. Dizze proaktive technyske stipe helpt by it behâlden fan krityske tolerânsjes foar muorredikte, dy't faak binnen ± 0,002 inch moatte wêze. Effektive prototyping- en falidaasjestipe ferminderje úteinlik it oantal kostbere ark-iteraasjes en fersnelle de tiid ta merk.
Proseskontrôles en sekundêre tsjinsten
Neist basisfoarmjen,avansearre proseskontrôlesen sekundêre operaasjes ûnderskiede topleveransiers. It ymplementearjen fan wittenskiplike foarmjouwingsprinsipes soarget derfoar dat it proses ûntkoppeld en optimalisearre is foar konsekwint ûnderdielgewicht en ôfmjittings, mei it doel in Process Capability Index (Cpk) grutter as 1.33. Fierder ferminderje wearde-tafoege sekundêre tsjinsten lykas oerfoarmjen, ultrasone lassen en automatisearre gearstalling de needsaak om meardere leveransiers te behearen.
| Masinetonnage | Typyske ûnderdielgrutte | Foarbyldapplikaasjes |
|---|---|---|
| 50 – 200 ton | Lyts (< 500g) | Medyske apparaten, elektroanyske behuizingen |
| 250 – 500 ton | Middel (500g – 2kg) | Konsuminteapparaten, elektryske ark |
| 600 – 1.500+ ton | Grut (> 2kg) | Autobumpers, yndustriële jiskefetten |
Kwaliteit, neilibjen en betrouberens fan 'e leveringsketen
In struktureel sûn ynjeksjefoarme ûnderdiel is allinich weardefol as it konsekwint levere wurdt en foldocht oan alle regeljouwingsnormen. It beoardieljen fan 'e kwaliteitsbehearsystemen en de fearkrêft fan' e leveringsketen fan in leveransier is net ûnderhannelber foar it ferminderjen fan downstream-risiko's.
Kwaliteitssystemen, ynspeksje en traceerberens
In betroubere partner moat operearje ûnder erkende kwaliteitsbehearsystemen, lykas ISO 9001:2015, of yndustryspesifike noarmen lykas IATF 16949 foar auto's en ISO 13485 foar medyske apparaten. Ynspeksjeprotokollen moatte automatisearre fisysystemen en koördinaatmjitmasines (CMM's) omfetsje om dimensjonele krektens te garandearjen. Ynjeksjefoarmfoarsjennings fan wrâldklasse folgje har defektsifers yn dielen per miljoen (PPM), en hâlde faak nivo's ûnder 50 PPM. Wiidweidige partijtraceerberens is ek fereaske om materiaalbatches fluch te isolearjen yn gefal fan in produkt weromroppen.
Neilibjen en dokumintaasje easken
Ofhinklik fan 'e doelmerk moatte plestik ûnderdielen foldwaan oan strange miljeu- en feilichheidsregeljouwing. Leveransiers moatte dokumintaasje leverje dy't neilibjen fan RoHS- en REACH-rjochtlinen ferifiearret, en de ôfwêzigens fan beheinde gefaarlike stoffen garandearret. Foar elektroanyske behuizingen binne materiaalsertifikaasjes dy't UL 94 V-0-flammabiliteitsbeoardielingen bewize faak ferplicht. Tidens de onboardingfaze moat de leveransier naadloos de First Article Inspection (FAI) útfiere en dokumintaasje leverje fan it Production Part Approval Process (PPAP), typysk op nivo 3, om de stabiliteit fan it produksjeproses te falidearjen.
Kapasiteit, logistyk en needplanning
De betrouberens fan 'e leveringsketen hinget ôf fan it kapasiteitsbehear en de logistike planning fan in foarmjouwer. Keapers moatte de Overall Equipment Effectiveness (OEE) fan 'e leveransier evaluearje, wêrby't liedende fabrikanten benchmarks fan 85% of heger berikke. In hege OEE jout minimale net-plande downtime en tige effisjinte omwikselingen oan. Fierder is needplanning essensjeel; in robuuste partner sil feiligensfoarrieden fan 30 oant 60 dagen hanthavenje foar krityske harsen en protokollen hawwe fêststeld foar arkferfier of alternative produksjelokaasjes om regionale fersteuringen te ferminderjen.
Kommersjele betingsten en kritearia foar leveransiersferliking
It besjen fan 'e eftergrûn fan in leveransier dy't produseartOEM plestik ûnderdielenis essensjeel om har kommersjele stabiliteit te begripen. Transparante prizen en dúdlike kontraktuele grinzen foarkomme dat ferburgen kosten winstmarzjes oer de produktlibbensyklus ûndergrave.
Eigendom en priisstruktuer fan ark
De struktuer fan arkkosten en eigendomsrjochten is in primêre kommersjele oerweging. Keapers moatte derfoar soargje dat kontrakten eksplisyt stelle dat de OEM it folsleine eigendom fan 'e mal behâldt as der ienris foar betelle is. De lange libbensdoer fan ark moat garandearre wurde op basis fan 'e klassifikaasjes fan' e Society of Plastics Industry (SPI). Bygelyks, in SPI Klasse 101-mal moat garandearre wurde foar 1.000.000 of mear syklusen, wylst in Klasse 103-mal geskikt is foar minder as 500.000 syklusen. Priisstrukturen kinne foarôfbetellingen, mylpeal-basearre terminen of dielpriisamortisaasje omfetsje, dy't elk in oare ynfloed hawwe op 'e cashflow fan it bedriuw.
Leveransiersskoarekaarten en fergelikingsmetoaden
It ymplementearjen fan in standerdisearreleveransier skoarekaartmakket objektive fergelikingen mooglik tusken meardere offertes. Dizze metodyk foarkomt dat keapers besluten nimme allinich basearre op de leechste stikpriis, wat tige misliedend wêze kin.
| Evaluaasjekategory | Weging | Wichtige metriken evaluearre |
|---|---|---|
| Technyske kapasiteit | 30% | Perstonnageberik, sekundêre operaasjes, DFM-ekspertize |
| Kwaliteitsfersekering | 25% | ISO-sertifikaasjes, histoaryske PPM, ynspeksjeapparatuer |
| Kommersjele betingsten | 25% | Arkkosten, stikpriis, betellingsbetingsten, MOQ-fleksibiliteit |
| Leverkeatling | 20% | Levertiden, levertiid op 'e tiid, sourcing fan grûnstoffen |
Warskôgingstekens fan in min geskikte leveransier
It betiid identifisearjen fan reade flaggen yn 'e ûnderhannelingsfaze kin OEM's besparje fan rampzalige gearwurkingsferbannen. Warskôgingsbuorden omfetsje ynfleksibele of oermjittich hege minimale bestelhoeveelheden (MOQ's) - lykas it easkjen fan 100.000 ienheden as de jierlikse fraach mar 15.000 is. In oare grutte reade flagge is de wegering fan in leveransier om native CAD-bestannen fan it malûntwerp te dielen, wat de OEM effektyf gizelt as in arkferfier nedich wurdt. Derneist jouwe ungewoan snelle levertiden yn kombinaasje mei arkprizen 30% ûnder it merkgemiddelde faak oan op it gebrûk fan ûndermaats arkstiel of kompromittearre koelkanaalûntwerpen.
Hoe kinne jo de bêste leveransier finalisearje
By it finalisearjen fan 'e oerienkomst foarOEM plestik ûnderdielen, dúdlike kommunikaasje, metodyske evaluaasje, enside-audits binne fan it grutste belangIt definitive beslút moat in lykwicht fine tusken direkte budzjetbeperkingen en lange-termyn operasjonele stabiliteit.
Stap-foar-stap proses foar leveransierseleksje
It seleksjeproses moat in dissiplinearre, stap-foar-stap oanpak folgje. It begjint mei in brede Request for Information (RFI) om potinsjele kandidaten te screenen, folge troch in detaillearre Request for Proposal (RFP) dy't nei in groep fan trije oant fiif leveransiers op 'e shortlist stjoerd wurdt. De RFP moat wiidweidige 3D CAD-modellen, 2D-tekeningen mei krityske-foar-kwaliteit (CTQ) dimensjes en materiaalspesifikaasjes befetsje. Foardat de opdracht takend wurdt, wurdt it tige oanrikkemandearre om in kontrôle op lokaasje of in strang firtuele foarsjenning út te fieren om de produksjekapasiteit, húshâldingsnormen en de werklike apparatueromstannichheden te ferifiearjen.
In lykwicht tusken offertebesparrings en wearde op lange termyn
Uteinlik is it doel om de Total Cost of Ownership (TCO) te optimalisearjen ynstee fan gewoan de leechste earste offerte te krijen. In leveransier dy't in 10% legere stikpriis oanbiedt, kin de OEM úteinlik 15% mear per jier kostje fanwegen ferburgen kosten dy't ferbûn binne mei minne kwaliteit, ferhege sorteareasken of fersnelde fracht om lette leveringen te dekken. Troch prioriteit te jaan oan in partner mei robuuste technyske stipe, transparante kommersjele betingsten en strange kwaliteitskontrôles, kinne OEM's in fearkrêftige produksjebasis oprjochtsje dy't trochgeande ferbettering en merksukses op lange termyn stimulearret.
Fierder lêze:
Wichtige punten
- De wichtichste konklúzjes en redenearring foar OEM plestik ûnderdielen
- Spesifikaasjes, neilibjen en risikokontrôles dy't it wurdich binne om te falidearjen foardat jo jo ferplichtsje
- Praktyske folgjende stappen en warskôgings dy't lêzers direkt kinne tapasse
Faak stelde fragen
Wat moat ik earst kontrolearje by it kiezen fan in OEM-partner foar it foarmjen fan plestik ûnderdielen?
Begjin mei de geskiktheid: masinetonnage, shotgrutte, harsûnderfining en ûnderdielkompleksiteit. Befêstigje dat se ferlykbere OEM-plestikûnderdielen makke hawwe en jo doelvoluminten kinne stypje.
Wêrom is DFM-stipe wichtich foar OEM-plestikûnderdielen?
DFM helpt problemen mei wanddikte, poarte, trek en kromming op te spoaren foardat it ark begjint. Dit ferminderet malferoaringen, ferminderet skroot en ferkoartet de lanseartiid.
Hoe kin ik it kwaliteitssysteem fan in leveransier ferifiearje?
Freegje om ISO 9001- of relevante sertifikaasjes, ynspeksjeplannen, CMM-rapporten en metoaden foar it traceerber meitsjen fan partijen. Freegje ek om typyske ôfwizingssifers of PPM-prestaasjegegevens.
Kin plestik metaalmal prototyping en massaproduksje stypje?
Kontrolearje oft Plastic Metal Mold prototype mallen, malstreamanalyse, falidaasje en skalberbere produksjekapasiteit biedt. In partner dy't beide stadia behannelet ferminderet it risiko op oerdracht.
Hokker sekundêre tsjinsten moat in ynjeksjefoarmpartner leverje?
Sykje nei tsjinsten lykas oerfoarmjen, ultrasone lassen, ynfoegfoarmjen, oerflakteôfwerking en gearstalling. Dizze kinne jo leveringsketen ferienfâldigje en de totale projektkosten ferminderje.
Pleatsingstiid: 19 juny 2026