
Ynlieding
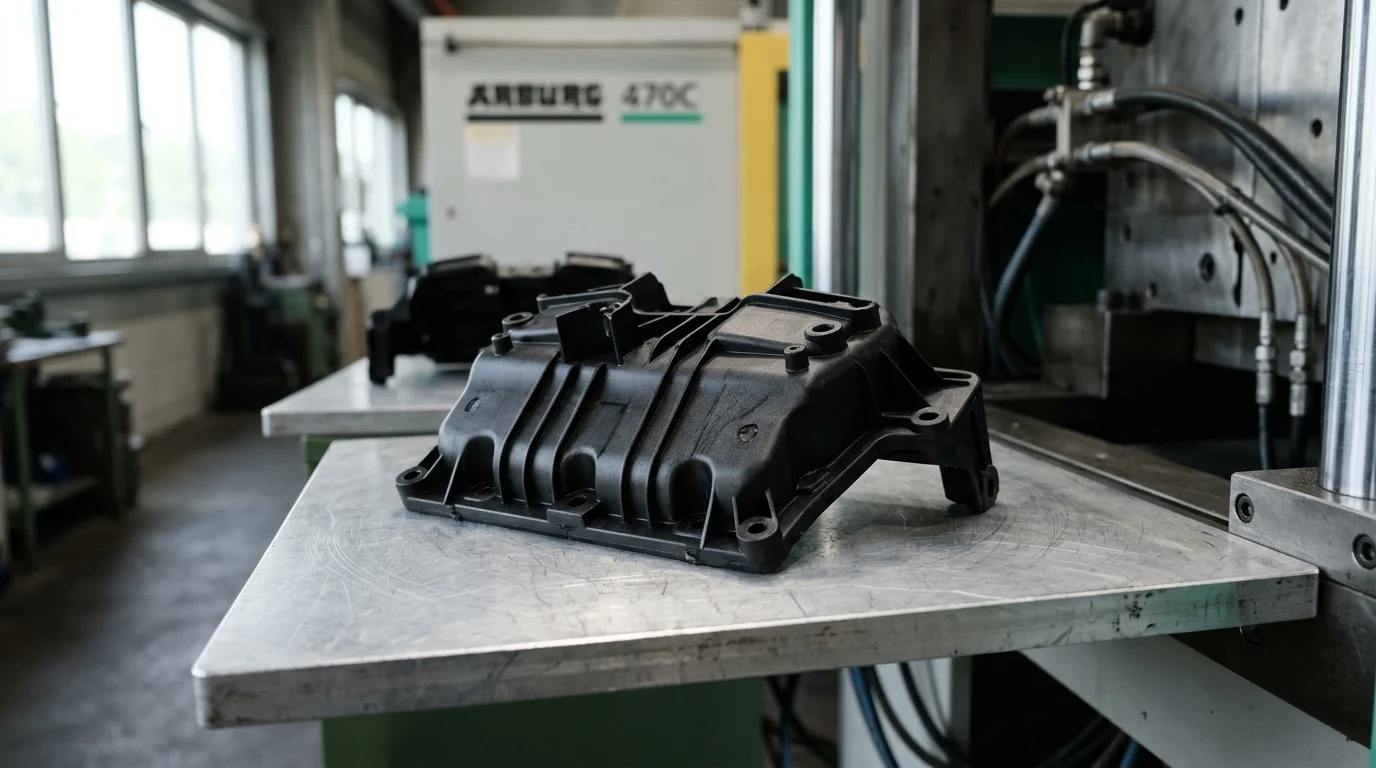
Autofabrikanten brûke oanpaste ABS-spuitgieten om plestik ûnderdielen te produsearjen dy't licht, duorsum en konsekwint op skaal moatte wêze. It proses kombinearret de materiaalfoardielen fan ABS - ynfloedresistinsje, dimensjonele stabiliteit en goede oerflakteôfwerking - mei ark en ûnderdielûntwerp oanpast oan spesifike easken fan auto's. Dit makket it foaral nuttich foar ynterieurbekleding, behuizingen, panielen en oare ûnderdielen dy't sawol funksjonele prestaasjes as fisuele kwaliteit nedich binne. Begrip fan hoe oanpaste ABS-spuitgieten kostenkontrôle, gewichtsreduksje, ôfwerkingsopsjes en produksjeeffisjinsje stipet, helpt te ferdúdlikjen wêrom't it in praktyske kar bliuwt foar moderne auto-tapassingen.
Hoe ABS-ynjeksjefoarmjen wearde skept yn 'e auto-yndustry
De auto-yndustry siket konstant nei produksjeprosessen dy't strukturele yntegriteit, estetyske alsidichheid en gewichtsreduksje yn lykwicht bringe. As auto-arsjitektueren evoluearje om platfoarms foar elektryske auto's (EV's) en strangere easken foar brânstofeffisjinsje te foldwaan,oanpaste polymeerfabrikaasjeis ûnmisber wurden. Under de ferskate termoplastyske prosessen dy't beskikber binne,ABS ynjeksjefoarmjenfalt op as in krityske metoade foar it produsearjen fan grutte, dimensjoneel stabile auto-ûnderdielen.
Wêrom ABS in foarkar bliuwt foar auto-plastyk
Acrylonitril-butadieenstyreen (ABS) biedt in unike triade fan eigenskippen ôflaat fan syn gearstallende monomeren: acrylonitril soarget foar gemyske wjerstân en termyske stabiliteit, butadieen soarget foar slagsterkte, en styreen leveret in stive, maklik te ferwurkjen matriks. Dizze kombinaasje resulteart yn in thermoplast mei in relatyf lege tichtheid fan sawat 1,04 oant 1,07 g/cm³, wêrtroch it signifikant lichter is as tradisjonele spuitgietmetaalûnderdielen.
Fierder is ABS tige ûntfanklik foarsekundêre ôfwurkingsprosessenIt is ien fan 'e pear auto-plastiken dy't maklik direkt út 'e mal galvanisearre, skildere of tekstuerd wurde kinne. Dizze estetyske fleksibiliteit makket it mooglik foar auto-ûntwerpers om premium metalen ôfwerkingen te berikken op ynterieurtrims of grilles sûnder de gewichtsboete of hege produksjekosten dy't ferbûn binne mei werklike metalen ûnderdielen.
Hokker kommersjele druk driuwt oanpaste ABS-foarmjen oan
Autofabrikanten steane ûnder tanimmende druk om it brânstofferbrûk te ferbetterjen, de berik fan elektryske auto's foar batterijen út te wreidzjen en komplekse wrâldwide leveringsketens te optimalisearjen. Elke gram gewicht dat besparre wurdt yn it ynterieur of de net-strukturele bûtenkant fan in auto oerset direkt yn effisjinsjewinsten. Troch swierdere materialen te ferfangen troch ABS kinne yngenieurs in gewichtsreduksje fan 15% oant 30% per komponint berikke.
Kommersjeel wurdt de driuw nei oanpaste ynjeksjefoarming sterk beynfloede troch de needsaak foar skaalfoardielen. Wylst de earste ynvestearrings yn ark substansjeel kinne wêze, sakje de kosten per ienheid skerp as de produksjevoluminten mear as 50.000 oant 100.000 ienheden bedrage. De rappe syklustiden fan ABS-foarmjen - faak fariearjend fan 30 oant 60 sekonden per ûnderdiel - meitsje it mooglik foar Tier 1-leveransiers om te foldwaan oan de agressive just-in-time (JIT) leveringsskema's dy't easke wurde troch grutte Original Equipment Manufacturers (OEM's).
Materiaal- en prestaasjeeasken foar ABS-auto-ûnderdielen
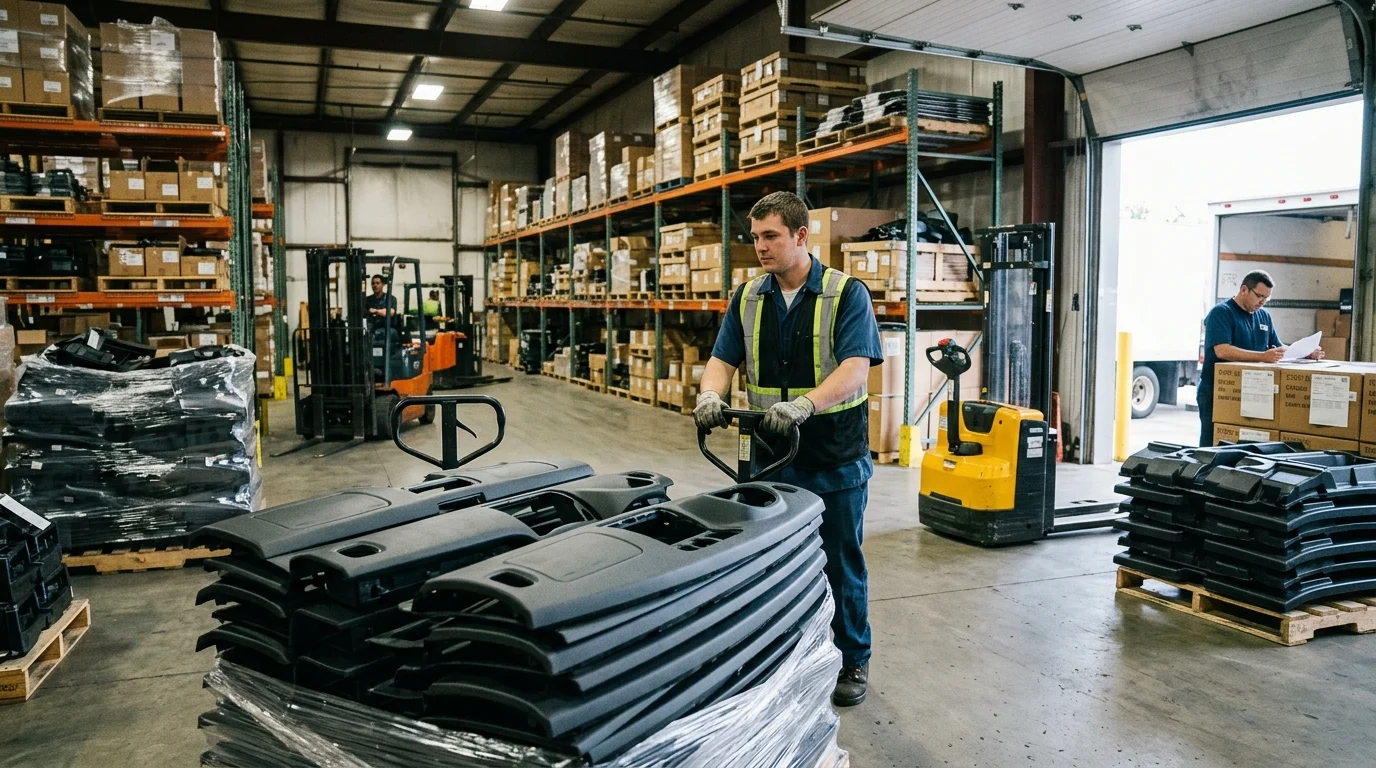
Om te foldwaan oan de strange easken fan 'e autosektor fereasket in djip begryp fan polymearwittenskip en spesifike tapassingsomjouwings. Auto-ûnderdielen wurde bleatsteld oan ekstreme temperatuerfluktuaasjes, UV-eksposysje en meganyske stress, wat soarchfâldige materiaalseleksje en prestaasjevalidaasje fereasket.
Hokker ABS-eigenskippen binne it wichtichst yn gebrûk yn auto's
De meganyske en termyske eigenskippen fan ABS bepale syn geskiktheid foar auto-tapassingen. Treksterkte is in primêre metriek, wêrby't standert ABS fan autokwaliteit typysk wearden tusken 40 en 50 MPa hat. Slachbestindigens is like kritysk, foaral foar ûnderdielen dy't yn botsingsônes of ynterieurgebieten mei in soad ferkear lizze; in standert Izod-slachsterkte fan 200 oant 400 J/m is oer it algemien fereaske om fersplinterjen by stompe krêft te foarkommen.
Termyske stabiliteit is in oare wichtige parameter. Auto-ynterieurs kinne swiere broeikaseffekten ûnderfine as se yn direkt sinneljocht parkeard wurde. Dêrtroch moatte ABS-klassen dy't foar dizze omjouwings selektearre binne in waarmteôfbuigingstemperatuer (HDT) hawwe fan teminsten 85 °C oant 100 °C by 1,8 MPa, wêrtroch't de ûnderdielen net kromtrekken, sakje of har dimensjonele yntegriteit ferlieze ûnder oanhâldende termyske lesten.
Hokker auto-ûnderdielen binne it bêste geskikt foar ABS
Mei syn alsidige oerflakteôfwerkingsmooglikheden en sterke meganyske profyl wurdt ABS benammen brûkt foar ynterieur- en net-strukturele eksterieurtapassingen. Binnen yn 'e kabine is it it materiaal by útstek foar dashboardkomponinten, sintrumkonsolebehuizingen, ynstrumintclusters en stjoerkolomdeksels. Syn fermogen om ynfloeden feilich te absorbearjen makket it ideaal foar dizze gebieten dy't rjochte binne op passazjiers.
Oan 'e bûtenkant fan it auto wurdt ABS faak getten yn spegelbehuizingen, wieldoppen, radiatorroosters en ljochtranden. Foar bûtenste ûnderdielen dy't bleatsteld wurde oan rûch waar en sinneljocht, brûke fabrikanten faak spesjalisearre ABS-mingsels of tapasse UV-bestendige coatings om te foarkommen dat de polymeermatrix ôfbrekt of fergiet yn 'e rin fan' e libbensdoer fan it auto.
Hoe kinne jo ABS fergelykje mei alternative materialen
Yngenieurs evaluearje ABS faak tsjin alternativen lykas polypropyleen (PP) en polykarbonaat (PC) tidens de ûntwerpfase. Wylst PP goedkeaper is en bettere gemyske wjerstân biedt, mist it de dimensjonele stabiliteit en premium ôfwurkingsmooglikheden fan ABS. Omkeard biedt PC superieure waarmtebestriding en slagsterkte, mar is signifikant djoerder en dreger te ferwurkjen.
| Materiaal | Dichtheid (g/cm³) | Treksterkte (MPa) | Waarmteôfbuigingstemperatuer (°C) | Relative kosten | Bêste gebrûksgefal |
|---|---|---|---|---|---|
| ABS | 1.05 | 40 – 50 | 85 – 100 | Medium | Ynterieurbekleding, platearre grilles |
| Polypropyleen (PP) | 0.90 | 25 – 35 | 60 – 80 | Leech | Ferburgen strukturele ûnderdielen, bumpers |
| Polykarbonaat (PC) | 1.20 | 60 – 70 | 130 – 140 | Heech | Koplamplenzen, sônes mei hege waarmte |
Troch materialen te mingen - lykas it meitsjen fan in PC/ABS-legearing - kinne fabrikanten de kloof oerbrêgje, wêrtroch't de hege waarmtebestriding fan polykarbonaat berikt wurdt, wylst de ferwurkberens en kosten-effektiviteit fan ABS behâlden wurde.
Untwerp, ark en kwaliteitskontrôle yn oanpaste ABS-ynjeksjefoarmjen
It transformearjen fan rau hars yn perfekte auto-ûnderdielen fereasket krekte technyk. De ynteraksje tusken ûnderdielgeometrie, malarsjitektuer en ferwurkingsparameters bepaalt it úteinlike súkses fanABS ynjeksjefoarmjenrint.
Hokker ûntwerppraktiken ferminderje sink, kromming en defekten
Underdielûntwerp is de earste ferdigeningsline tsjin produksjefouten lykas sinkmarken, kromming en holtes. Foar ABS-ûnderdielen is it behâld fan in unifoarme wanddikte fan it grutste belang; typyske auto-wanddikten fariearje fan 1,5 mm oant 3,0 mm. As oergongen tusken ferskate diktes ûnûntkomber binne, moatte se stadichoan wêze om ûngelikense koelsnelheden te foarkommen dy't ynterne spanningen en kromming feroarsaakje.
Om strukturele styfheid te bieden sûnder de haadwanden te ferdikken, brûke ûntwerpers ribben. Bêste praktiken skriuwe foar dat de ribdikte net mear as 60% fan 'e nominale wanddikte moat wêze om sinkmarken op it sichtbere (A-oerflak) fan it ûnderdiel te foarkommen. Derneist soarget it tapassen fan in trekhoeke fan 1,0 oant 2,0 graden op fertikale oerflakken foar in soepele útwurping út 'e mal, wêrtroch it risiko op skraab- of sleepmarken op estetyske komponinten ferminderet.
Hoe besluten oer ark en malstream de kwaliteit fan ûnderdielen ferbetterje
It ûntwerp fan 'e mal beynfloedet direkt syklustiden en dimensjonele stabiliteit. Arkyngenieurs brûkesoftware foar skimmelstreamanalyseom it ynjeksjeproses te simulearjen, de grutte en pleatsing fan 'e poarte te optimalisearjen. Foar grutte autopanielen kinne meardere poartepunten of hot runner-systemen brûkt wurde om te soargjen dat de holte evenredich follet foardat de ABS-smelt begjint te befriezen.
De yndieling fan koelkanalen is like kritysk. Omdat ABS in relatyf lege termyske geliedingsfermogen hat, moatte effisjinte konforme koelkanalen yn it ark bewurke wurde om waarmte fluch en unifoarm te ekstrahearjen. Automotive mallen mei hege folume wurde typysk bewurke fan ferhurde H13- of P20-arkstiel, waarmtebehannele oant 48-52 HRC, wêrtroch't it ark hûnderttûzenen syklusen kin ferneare sûnder dimensjonele degradaasje of flitsfoarming.
Hokker proseskontrôle- en kwaliteitsmetriken moatte fabrikanten folgje
Konsekwinte ûnderdielkwaliteit is ôfhinklik fan strange neilibjen fan ferwurkingsparameters. Fabrikanten moatte de smelttemperatuer kontinu kontrolearje, dy't foar ABS oer it algemien tusken 210 °C en 250 °C leit. As de temperatuer dizze drompel oerskriuwt, kin de butadieenrubberfaze degradearje, wêrtroch't de slagsterkte fan it ûnderdiel slim yn gefaar komt. Maltemperatueren wurde typysk tusken 40 °C en 80 °C hâlden om de oerflakteôfwerking te optimalisearjen en yngetten stress te minimalisearjen.
Kwaliteitskontrôlemetriken yn auto-gietwurk binne strang. Leveransiers folgje de Overall Equipment Effectiveness (OEE) en stribje nei ôfwizingsraten ûnder 0,5%. Krityske dimensjes wurde ferifiearre mei koördinaatmjitmasines (CMM), en fisuele ynspeksjes wurde útfierd ûnder standerdisearre ferljochting om streamlinen, fersprieding of kleurynkonsistinsjes te detektearjen. Prosesfeardigensindices (Cpk) fan 1,33 of heger binne oer it algemien ferplicht foar krityske ûnderdieldimensjes.
Kosten, neilibjen en supply chain-faktoaren dy't keapers moatte besjen
Oanbesteging yn 'e automotive supply chain giet fierder as technyske spesifikaasjes. Keapers moatte navigearje troch in komplekse matriks fan kapitaalútjeften, neilibjen fan regeljouwing en logistike realiteiten om in stabile en kosten-effektive oanfier fan oanpaste getten ûnderdielen te garandearjen.
Hoe ark, harsseleksje en folume ynfloed hawwe op de totale kosten
De finansjele leefberens fan in oanpast getten ûnderdiel wurdt sterk beynfloede troch de kosten fan ark. In komplekse stielen mal mei meardere holtes foar in ûnderdiel fan in autodashboard kin fariearje fan $20.000 oant mear as $80.000, ôfhinklik fan 'e fereaske oerflakôfwerkingen en nokaksjes. As de produksjevoluminten lykwols tanimme, wurdt de amortisaasje fan ark in fraksje fan 'e priis fan it ûnderdiel.
Harsseleksje driuwt ek fariabele kosten. Wylst standert ABS foar algemien gebrûk kosteneffektyf is, kinne spesjalisearre autokwaliteiten - lykas hege waarmte-, UV-stabilisearre of lege glânsfarianten - in priispreemje fan 15% oant 30% hawwe. Keapers moatte de strange technyske easken ôfweagje mei materiaalkosten, faak ferwizend neitechnyske gegevens fan leveransierfiaABS ynjeksjefoarmjenkatalogussen om prestaasjes-kostenferhâldingen te ferifiearjen.
| Kostendriuwer | Leech folume (<10.000 ienheden) | Heech folume (>100.000 ienheden) | Primêre strategy foar optimalisaasje |
|---|---|---|---|
| Arkôfskriuwing | Heech ($2.00 – $8.00/diel) | Leech ($0.20 – $0.80/ûnderdiel) | Ynvestearje yn ferhurde stiel foar lange-termyn ROI |
| Kosten fan hars | Standert merktaryf | Koarting yn bulk | Konsolidearje harskwaliteiten oer meardere ûnderdielen |
| Syklustiid Overhead | Matige ynfloed | Hege ynfloed | Optimalisearje koelkanalen om sekonden fan 'e syklus te besparjen |
Hokker neilibings- en falidaasjeeasken jilde foar auto-ûnderdielen
Auto-ûnderdielen moatte foldwaan oan strange ynternasjonale noarmen. Leveransiers moatte operearje ûnder in IATF 16949-sertifisearre kwaliteitsbehearsysteem, dat strange protokollen foar defektprevinsje, fariaasjereduksje en trochgeande ferbettering foarskriuwt dy't spesifyk binne foar de auto-leveringsketen.
Fierder is neilibjen fan miljeu- en feiligenseasken net ûnderhannelber. ABS-komponinten moatte foldwaan oan REACH- en RoHS-rjochtlinen, sadat se frij binne fan gefaarlike swiere metalen en beheinde flammefertragers. Foar ynterieurûnderdielen moatte brânberensnormen lykas FMVSS 302 of UL94 (dy't meastentiids in HB-wurdearring fereaskje) wurde validearre troch ûnôfhinklike laboratoariumtests om de feiligens fan passazjiers yn gefal fan brân te garandearjen.
Hokker sourcing- en logistike kritearia helpe by it evaluearjen fan leveransiers
It evaluearjen fan 'e logistike mooglikheden fan in leveransier is krúsjaal foar it hanthavenjen fan JIT-produksjeskema's. Keapers moatte standert levertiden goed kontrolearje; in typyske tiidline fereasket 4 oant 8 wiken foar arkfabrikaasje en earste T1-sampling, folge troch 2 oant 4 wiken foar produksjerûnen en trochfier.
Geografyske tichtby de OEM-assemblagefabryk ferminderet frachtkosten en ferminderet ûnderbrekkingen yn 'e leveringsketen. In protte keapers brûke lykwols in dûbele sourcingstrategy, wêrby't se ynlânske leveransiers foar rappe turnaround en technyske stipe yn lykwicht bringe mei bûtenlânske fabrikanten foar hege-volume, kostengefoelige komponinten. Effektive leveransiers biede ek wearde-tafoege logistyk, lykas leveransier-behearde ynventaris (VMI) of oanpaste beskermjende ferpakking om skrassen fan estetyske ABS-ûnderdielen tidens transport te foarkommen.
Hoe OEM's en Tier-leveransiers moatte beslute oer oanpaste ABS
Strategyske sourcing fan ynjeksjefoarme ûnderdielen fereasket in wiidweidich evaluaasjekader. OEM's en Tier 1-leveransiers moatte har yngenieursbehoeften ôfstimme op 'e spesifike kearnkompetinsjes fan har keazen produksjepartners.
Hokker stappen foar leveransiersevaluaasje stypje bettere besluten oer sourcing
In yngeande leveransierbeoardieling begjint mei in kapasiteits- en mooglikhedenkontrôle. OEM's moatte it tonnageberik fan 'e ynjeksjefoarmpersen fan' e leveransier beoardielje - auto-ûnderdielen kinne oeral fan 50 ton nedich wêze foar lytse ynterieurklips oant mear as 1.500 ton foar grutte grilles of konsole-assemblages. De beskikberens fan avansearre masines, lykas elektryske persen dy't hege presyzje en werhelberens biede, is in sterke yndikator fan 'e technyske folwoeksenheid fan in leveransier.
Neist primêre foarmjouwing moatte keapers desekundêre operaasjesOmdat ABS faak skildere, platearre of gearstald wurdt mei oare ûnderdielen, kin in gearwurking mei in fabrikant dy't yntern ultrasone lassen, tamponprintsjen of automatisearre gearstallingslinen oanbiedt, de kompleksiteit fan 'e supply chain signifikant ferminderje en de totale eigendomskosten (TCO) ferleegje. In robúste leveransierskontrôle sil ek histoaryske OEE-metriken ferifiearje, mei as doel in duorsume effektiviteit fan apparatuer boppe 85%.
As oanpaste ABS-ynjeksjefoarmjen de juste kar is
Oanpaste ABS-spuitgieten is de optimale kar as in projekt in hege hoemannichte ûnderdielen fereasket dy't poerbêste dimensjonele stabiliteit, slagbestindigens en superieure estetyske ôfwerkingen fereaskje. It is foaral foardielich foar ynterieurkabinekomponinten en eksterieurafwerkingen wêr't it gewicht fan metaal te heech is en de oerflakteôfwerkingsmooglikheden fan goedkeapere plestik lykas PP tekoartkomme.
Uteinlik, as produksjevoluminten de earste ynvestearring yn ark rjochtfeardigje, en it komponintûntwerp is optimalisearre foar produsearberens, biedt ABS-foarmjen in ûnfergelykbere lykwicht tusken prestaasjes en ekonomy.
Fierder lêze:
Wichtige punten
- De wichtichste konklúzjes en rjochtfeardiging foar ABS-ynjeksjefoarmjen
- Spesifikaasjes, neilibjen en risikokontrôles dy't it wurdich binne om te falidearjen foardat jo jo ferplichtsje
- Praktyske folgjende stappen en warskôgings dy't lêzers direkt kinne tapasse
Faak stelde fragen
Wêrom wurdt ABS-ynjeksjefoarmjen in soad brûkt foar auto-ûnderdielen?
It kombinearret leech gewicht, slagsterkte, dimensjonele stabiliteit en maklike ôfwurking. Dat makket ABS geskikt foar dashboards, grilles, spegelbehuizingen en oare auto-ûnderdielen mei in grut folume.
Hokker auto-ûnderdielen binne it bêste geskikt foar oanpaste ABS-foarmjen?
ABS wurket it bêste foar ynterieurôfwerkingen, sintrumkonsoles, ynstrumintbehuizingen, stjoerkolomdeksels, wieldoppen, grilles en ljochtranden dêr't uterlik, stevigens en stabile ôfmjittings wichtich binne.
Hoe helpt oanpaste ABS-foarmjen om it gewicht fan in auto te ferminderjen?
ABS is lichter as in protte metalen alternativen, wêrtroch it gewicht fan ûnderdielen faak mei sawat 15% oant 30% ferminderet. Dit kin bettere brânstofferbrûk en in ferbettere berik fan elektryske auto's stypje.
Hokker ABS-eigenskippen moatte kontrolearre wurde foar auto-tapassingen?
Fokus op ympaktresistinsje, treksterkte, waarmteôfbûgingstemperatuer, UV-resistinsje en easken foar oerflakôfwerking. Foar waarmtebleatstelling yn binnen hawwe kwaliteiten om de 85 °C oant 100 °C HDT meastentiids de foarkar.
Kin NBPM Plastic oanpaste ABS-ynjeksjefoarmjen foar auto-ûnderdielen stypje?
Ja, NBPM Plastic biedt stipe foar it produsearjen fan plestik op maat en ynjeksjefoarmjen. Jo kinne de foarmmooglikheden en produktopsjes besjen fia nbpm-plastic.com foardat jo mei in projekt begjinne.
Pleatsingstiid: 11 juny 2026