
- Ynjeksjefoarmjen ferleget de ienheidskosten op skaal, om't de arkkosten ferspraat binne oer grutte produksjeruns.
- It ferbetteret de effisjinsje fan massaproduksje troch koarte syklustiden, automatisearre werhelberens en foarsisbere kwaliteitskontrôle.
- Underdielûntwerp, malûntwerp en materiaalseleksje bepale oft it proses rappe útfier of ferburgen opnij bewurking leveret.
- Normen lykasISO 20457:2018enASTM D4101helpe by it definiearjen fan prestaasjeferwachtingen foar plestik ûnderdielen en materialen.
- Foar keapers is it rapste paad nei effisjinsje meastentiids in leveransier dy't ûntwerpbeoardieling, proefperioaden en stabile massaproduksje yn ien workflow kin stypje.
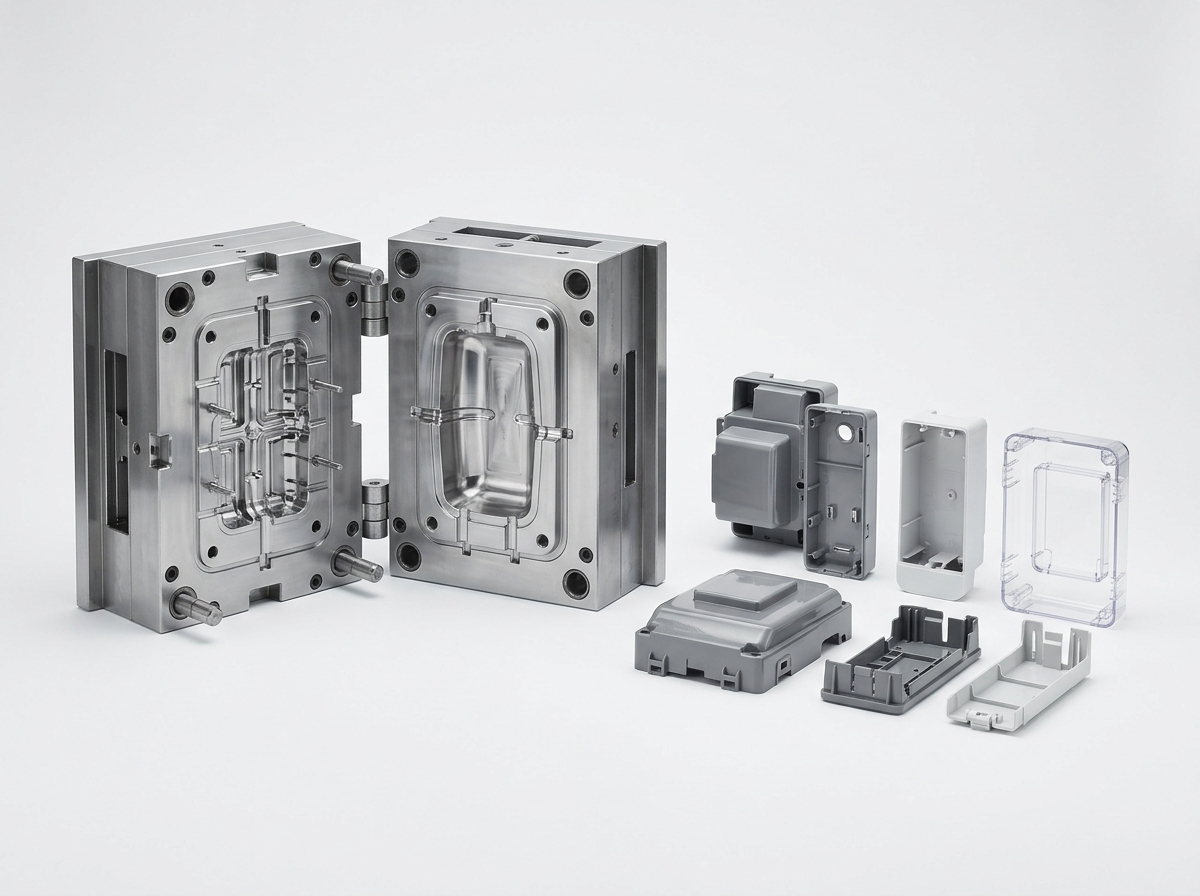
Ynjeksjefoarmjen ferbetteretmassaproduksjeeffisjinsje troch it kombinearjen fan ark mei hege werhellingsberens mei kontroleare prosesparameters, dêrom bliuwt it sintraal foarplestikproduksjefoar elektroanika, apparaten, yndustriële húsfestingen en konsuminteprodukten. It proses is boud foar skaal: in typyske mal kin tûzenen kearen deselde ûnderdielfoarm produsearje mei strange proseskontrôle, en dimensjonele kwaliteit kin wurde validearre tsjin erkende tolerânsjes lykasISO 20457:2018Foar teams dy't oanpaste behuizingen of OEM-komponinten sykje, is de echte fraach net oft ynjeksjefoarmjen rap is, mar hoe goed de mal, it materiaal en it produksjeplan oerienkomme mei it bedoelde jierlikse folume.
Foar keapers dy't leveransiers fergelykje, is de ynterne produktomfang like wichtich as de masinetonnage. As jo evaluearjeoplossingen foar plestik ynjeksjefoarmen, opsjes foar plestik skulpfoarmen, of3D-foarmûntwikkeling, moat it effisjinsjepetear altyd it ûntwerp fan it ark, de snelheid fan feedback by proeven en hoe fluch de leveransier fan prototypegoedkarring nei stabile útfier kin oerskeakelje omfetsje. Yn in protte projekten bepaalt dy oergong de wiere kosten fan massaproduksje mear as de masine sels.
Wêrom ynjeksjefoarmjen better skaalt as in protte oare metoaden foar it meitsjen fan plestik
Ynjeksjefoarmjen is effisjint om't it yngenieurskosten skiedt fan produksjekosten.De mal is djoer om te ûntwikkeljen, mar as it ienris goedkard is, kin elk ekstra ûnderdiel makke wurde mei in tige werhelle sekwinsje: plastifisearre materiaal wurdt ynjektearre, ynpakt, ôfkuolle, útstutsen en werhelle.
Dy struktuer is ideaal foar massaproduksje. Yn ferliking mei masinearjen of hânmjittige fabrikaazje fereasket it proses minder arbeid per ûnderdiel en minder yntervinsje fan 'e operator. Yn ferliking mei in protte foarmmetoaden biedt it ek bettere kontrôle oer wanddikte, oerflakteôfwerking en funksjereplikaasje.
De effisjinsjewinst wurdt foaral dúdlik as in produkt yn grutte hoemannichten produsearre wurde moat mei deselde geometry. Behuizingen foar konsuminte-elektroanika, apparaatdeksels en yndustriële behuizingen binne faak ôfhinklik fan stabile pasfoarm, fisuele konsistinsje en rappe oanfolling. Dy behoeften komme direkt oerien mei ynjeksjefoarmjen.
| Produksjemetoade | Typyske sterkte | Typyske beheining | Bêste fit foar massaproduksje |
|---|---|---|---|
| Ynjeksjefoarmjen | Hege werhelberens, lege ienheidskosten op skaal | Kosten fan ark en levertiid | Hiel heech |
| CNC-ferwurking | Hege presyzje en fleksibiliteit | Langere syklus per ûnderdiel, hegere arbeidskosten | Leech oant middel |
| Fakuümfoarmjen | Legere arkkosten | Beheinde detail- en diktekontrôle | Medium |
| 3D-printsjen | Snelle prototyping en komplekse foarmen | Stadich foar grutte folumes | Leech |
Dêrom is ynjeksjefoarmjen faak it foarkommende antwurd as sourcingteams freegje hoe't de effisjinsje fan plestikproduksje ferbettere wurde kin sûnder de konsistinsje fan ûnderdielen op te offerjen. De metoade is net allinich rapper; it is struktureel better geskikt foar werhelle útfier.
Hoe ynjeksjefoarmjen de effisjinsje fan massaproduksje yn 'e praktyk ferbetteret
De grutste effisjinsjewinst komt fan syklusherhellberens.Sadree't prosesfinsters fêstlein binne, kin in produksjesel ûnderdielen útfiere mei beheinde fariaasje yn shotgrutte, koeltiid en útstjitgedrach.
Dat is wichtich, om't lytse prosesferoaringen grutte ferliezen nei ûnderen kinne feroarsaakje. In wat kromme húsfesting kin de gearstalling mislearje. In swakke lasline kin barste by testen. In kosmetysk defekt kin feroarje yn skroot of opnij bewurke wurde. Yn produksje fan grutte folumes kin ien ynstabile parameter tûzenen ûnderdielen beynfloedzje.
Neffens it Amerikaanske Nasjonaal Ynstitút foar Standarden en Technology binne proseskapasiteit en dimensjonele kontrôle wichtige yndikatoaren fan produksjeprestaasjes, en it bredere ramt foar produksjekwaliteit beklammet werhelleberens as in driuwfear fan produktiviteit en minder ôffal. SjochNIST Manufacturing Extension Partnershipfoar produksjeproduktiviteitsboarnen enNIST Smart Manufacturing Systems Blueprintfoar diskusje oer datagestuurde produksjekontrôle.
Yn echte oankeaptermen betsjut dit dat in leveransier mei dissiplinearre proseskontrôle goedkarringloops kin koarter meitsje, trial-and-error-oanpassingen ferminderje kin en de útfier earder stabilisearje kin. Dat is faak weardefoller as gewoan in gruttere masinetonnage te advertearjen.
| Effisjinsjebestjoerder | Wat it kontrolearret | Typyske mjitbere ynfloed | Relevânsje fan keapers |
|---|---|---|---|
| Syklustiid | Sekonden per ûnderdiel | Legere ienheidskosten by folume | Direkt |
| Automatisearring | Arbeid per shift | Minder hânmjittige ôfhanneling | Direkt |
| Koelûntwerp | Dielferharding | Stabiler útstjit en minder ferfoarming | Heech |
| Materiële konsistinsje | Smeltgedrach en krimp | Minder defekten en minder skroot | Heech |
Foar gewoane thermoplasten wurdt de syklustiid faak mear beheind troch koeling as troch ynjeksje sels. Dêrom binne de temperatuerkontrôle fan 'e mal, it pleatsen fan 'e poarte en it lykwicht fan 'e muorredikte sa wichtich. Yn in protte gefallen produseart it ferminderjen fan ûnnedige muorredikte of it ferbetterjen fan it ûntwerp fan it koelkanaal in gruttere trochfierwinst dan it ferheegjen fan de masinesnelheid.
Arkûntwerp, ûnderdielûntwerp en materiaalkeuze bepale de echte útfiersnelheid
De effisjinsje fan ynjeksjefoarmjen begjint foar de earste skot.In mal dy't lestich te koelen, te fentilearjen of út te werpen is, sil de produksje fertrage, nettsjinsteande de masinekapasiteit.
Untwerp foar produsearberens is dêrom in direkte effisjinsjestrategy. Uniforme wanddikte ferminderet sinkmarken en kromming. Juiste trekhoeken ferbetterje frijlitting. Balansearre gating ferminderet ûngelikense opfoling. Ribûntwerp kin de styfheid ferheegje sûnder oermjittich materiaal ta te foegjen. Dit binne gjin kosmetyske keuzes; it binne trochfierbeslissingen.
Materiaalkeuze feroaret ek de produksjesnelheid. Bygelyks, polykarbonaat wurdt faak keazen foar transparante of slachbestindige húsfestingen, om't it in lykwicht biedt tusken taaiheid en dimensjonele stabiliteit. Dat makket it nuttich foar in protte beskermjende en elektroanyske húsfestingtapassingen. Materiaalgegevensblêden spesifisearje typysk treksterkte, waarmteôfbuigingsgedrach en krimpberiken foar de skimmel, dy't allegear ynfloed hawwe op it ûntwerp fan 'e syklus en de kwaliteit fan it definitive ûnderdiel. Foar materiaalreferinsje, sjochASTM D4101foar polypropyleenklassifikaasje enISO 20457:2018foar tolerânsjes dy't jilde foar plestik getten ûnderdielen.
| Untwerpfaktor | Goede praktyk | Effisjinsjeresultaat |
|---|---|---|
| Muurdikte | Hâld seksjes wêr mooglik unifoarm | Minder ferfoarming, rapper koelbalâns |
| Konsepthoek | Brûk genôch ûntwerp foar skjinne útstjit | Legere útstjitkrêft en minder ôfwizings |
| Ribben en bazen | Brûk fersterking ynstee fan dikke muorren | Legere syklustiid en materiaalgebrûk |
| Poartelokaasje | Balânsfolling en kosmetyske behoeften | Stabile foljen en minder opnij bewurkjen |
Foar OEM- en ODM-projekten is dit wêr't in kundige leveransier mjitbere wearde tafoeget. In leveransier dy't tekeningen, samples en doeljierlikse folume betiid beoardielet, kin faak djoere arkwizigingen letter foarkomme.
As jo projekt apparaten, konsuminte-elektroanika of yndustriële apparatuer omfettet, is in partner mei ûnderfining ynoanpaste plestik ynjeksjefoarmenkinne faak problemen mei de produsearberens identifisearje foardat se knelpunten yn 'e produksje wurde. Dat ferkoartet de tiid fan ûntwerpstop oant stabile útfier.
Wat de sifers sizze oer de effisjinsje fan ynjeksjefoarmjen
Ynjeksjefoarmjen is effisjint om't de ekonomyske aspekten skerp ferbetterje mei skaal.Hoe mear ûnderdielen in mal produseart, hoe leger de arkkosten per ûnderdiel wurde.
In ienfâldich foarbyld ferklearret de logika. As in mal in fêst bedrach kostet om te bouwen, en it projekt tsientûzenen identike ûnderdielen fereasket, wurde de malkosten ferdund oer de folsleine kwantiteit. Tagelyk ferminderet automatisearre of healautomatisearre operaasje direkte arbeid per ienheid. Dêrom is ynjeksjefoarmjen meastentiids net oantreklik foar ienmalige ûnderdielen, mar tige effisjint foar massaproduksje.
De krekte ekonomyske aspekten binne ôfhinklik fan ûnderdielgrutte, oantal holtes, materiaal en ôffalpersintaazje. Dochs litte yndustrybenchmarks konsekwint sjen dat produksje fan plestik yn grutte folumes ôfhinklik is fan it ferminderjen fan downtime, it minimalisearjen fan ôfwizingsraten en it ferbetterjen fan de earste-pass opbringst. NIST-produksjerjochtlinen beklamje dat sels lytse ferbetteringen yn prosesstabiliteit ûnevenredige produktiviteitsfoardielen kinne produsearje, om't ûnderbrekkings downstream ferdwine.
| Ekonomyske fariabele | Wêrom it wichtich is | Typysk massaproduksjeeffekt |
|---|---|---|
| Amortisaasje fan ark | Ferspriedt fêste kosten oer mear ûnderdielen | Legere ienheidskosten as it folume tanimt |
| Earste-pass opbringst | Minder skroot en opnij bewurkjen | Hegere effektive trochfier |
| Arbeidsynhâld | Minder hânmjittige ôfhanneling per skot | Bettere konsistinsje en legere overheadkosten |
| Downtime | Minder tiid yn stilstand fan 'e masine | Hegere OEE en fluggere levering |
Foar in protte ynkeapteams is de praktyske beslútmetriek net de masinepriis, mar de totale kosten per akseptabel ûnderdiel. Dat omfettet syklustiid, ôffal, proefschoten en alle lettere gearstallingsproblemen feroarsake troch dimensjonele drift.
As in leveransier ien-stop levering fan skimmels en ôfmakke ûnderdielen oanbiedt, kin de effisjinsjewinst noch grutter wêze. Minder oerdrachten betsjutte minder kommunikaasjefertragingen, minder spesifikaasje-oerienkomsten en minder logistyk ôffal. Foar projektbasearre keapers is dy operasjonele ienfâld faak mear wurdich as in nominaal goedkeapere offerte foar ark.
Wêr't ynjeksjefoarmjen effisjinsje kin ferlieze en hoe't jo it kinne foarkomme
Ynjeksjefoarmjen is allinich effisjint as it proses ûntworpen is foar it produkt, net derop twongen is.Minne ûnderdielgeometrie of swak projektbehear kin it prosesfoardiel fluch útwiske.
Faak foarkommende faktoaren foar effisjinsje binne ûnder oaren te yngewikkelde skiedingslinen, tefolle wandfariaasje, ûnfoldwaande fentilaasje, ynstabile materiaaldroeging en ûndúdlike akseptaasjekritearia. In mal kin ûnder dizze omstannichheden noch ûnderdielen produsearje, mar de útfier sil stadiger en djoerder wêze as ferwachte.
In oar faak foarkommend probleem is tefolle spesifikaasje. As tolerânsjes strakker binne as de produktfunksje fereasket, wurdt it proses dreger te kontrolearjen en nimt skrot ta. ISO-rjochtlinen lykasISO 20457:2018helpt keapers om op in strukturearre manier nei te tinken oer tolerânsjes fan getten ûnderdielen ynstee fan willekeurige doelen te brûken.
Keapers moatte ek omtinken jaan oan de reaksjesnelheid fan proeven. Hoe rapper in leveransier koarte-skot-analyses, sinkmarken, flits, of problemen mei poarte-oerbliuwsels ynterpretearje kin, hoe rapper de produksje kin bewege nei stabile massaproduksje.
- Befêstigje it doeljierlikse folume foardat it ark begjint.
- Freegje om in produsearberensresinsje oer muorredikte, ûntwerp en gating.
- Definiearje kosmetyske en funksjonele akseptaasjekritearia apart.
- Kontrolearje oft it droegjen, koeljen en ynspeksje fan materiaal op 'e wurkflier kontroleare wurde.
- Ferifiearje dat de leveransier feedback oer proeven, revisy fan stekproeven en werhelle produksje kin stypje sûnder de kommunikaasjekanalen te feroarjen.
Foar keapers dy't boarch dogge fiaoplossingen foar plestik skulpfoarmen, dizze stappen binne foaral wichtich, om't it uterlik en de gearstallingspasfoarm faak sichtber binne yn it einprodukt.
 Bêste gebrûksgefallen foar ynjeksjefoarmjen yn massaproduksje
Ynjeksjefoarmjen wurket it bêste as de folumes heech binne, de geometryen har werhelje en de kwaliteit en konsistinsje wichtich binne.Dat beskriuwt in protte fan 'e meast foarkommende B2B-plestikprodukten.
Elektroanyske behuizingen hawwe stabile klik-passfunksjes en skjinne oerflakôfwerkingen nedich. Apparatuerûnderdielen hawwe werhelbere ôfmjittings en lange produksjeruns nedich. Yndustriële omhulsels hawwe taaiens en in konsekwinte oanfier nedich. Sels konsuminteguod profitearje fan it proses as ferskate SKU's effisjint produsearre wurde moatte mei deselde kwaliteitsferwachtingen.
Omdat it proses tige skalberber is, past it ek by foarriedplanning. Sadree't in stabile mal goedkard is, kinne oanfollingsruns mei minder ûnwissichheid pland wurde as ad-hoc fabrikaazjemetoaden. Dat helpt it risiko op útfal te ferminderjen, wylst de kosten per ûnderdiel foarsisber bliuwe.
| Oanfraach | Wichtichste effisjinsjebehoefte | Ynjeksjefoarmjen Foardiel |
|---|---|---|
| Konsuminte-elektroanika | Klikpassen, uterlik, werhelberens | Konsekwinte detailreplikaasje |
| Húshâldlike apparaten | Lange rinnen, fit en duorsumens | Stabile ôfmjittings en hege útfier |
| Yndustriële apparatuer | Betrouberens en kontinuïteit fan levering | Werhelle produksje en skalbere kapasiteit |
| Konsuminteguod | Kostenkontrôle en SKU-fleksibiliteit | Lege ienheidskosten by hege folume |
Foar produkten mei komplekse oerflakken of in ûnderskiedende styl, inWorkflow foar ûntwikkeling fan 3D-skimmelskin mear ûnderskiedende foarmen stypje, wylst de produsearberens behâlden bliuwt. Dat is nuttich as fisuele identiteit like wichtich is as funksje.
Hoe keapers in leveransier kinne evaluearje foar massaproduksje-effisjinsje
De bêste leveransier is dejinge dy't it paad fan ûntwerpbedoeling nei stabile útfier ferkoartet.Foar keapers is effisjinsje likegoed in útkomst fan 'e supply chain as in útkomst fan 'e masinekeamer.
As jo leveransiers fergelykje, freegje dan oft se tekeningbeoardieling, feedback oer foarbylden, prosesôfstimming en folumeferheging yn ien workflow kinne stypje. Dat ferminderet de kâns op fertragingen tusken ûntwerpgoedkarring en produksjestart. It helpt ek as de projekttiming krap is, lykas seizoenslansearringen of driuwende oanfollingsoarders.
In praktyske leveransiersevaluaasje moat de folgjende punten omfetsje:
- Fermogen om ûnderdieltekeningen te besjen en malferoarings oan te rieden foardat stiel wurdt snijd.
- Ervaring mei jo doelhars, benammen slagbestindige of transparante kwaliteiten lykas PC.
- Dúdlike kommunikaasje oer proefstatus, leadtiid en reeheid foar massaproduksje.
- Fermogen om stabile kwaliteit te behâlden oer werhelle produksjeruns.
- Dokumintkontrôle foar eksportprojekten, ynklusyf Ingelske kommunikaasje en ferstjoerkoördinaasje.
Foar keapers dy't minder oerdrachten wolle, kin in ien-stop-partner ferburgen wriuwing ferminderje. Bygelyks, it keapjen fan sawol ark as ôfmakke ûnderdielen fan itselde team kin de ferantwurdlikens ferienfâldigje en korrektive aksjesyklusen koarter meitsje.
As jo projekt ôfhinklik is fan trochgeande oanfolling, dan is de effisjintste leveransier net altyd dejinge mei de leechste priis foar de mal. It is dejinge dy't minder revisjes, minder pauzes en minder kwaliteitsferrassingen leveret oer de folsleine libbensdoer fan it programma.
FAQ
Wat is de wichtichste reden wêrom't ynjeksjefoarmjen effisjint is foar massaproduksje?
De wichtichste reden is dat ynjeksjefoarmjen werhelle ark kombinearret mei lege arbeid per ûnderdiel, wat de ienheidskosten ferleget as it produksjevolume tanimt.
Hoe ferminderet ynjeksjefoarmjen de produksjekosten fan plestik?
It ferleget de produksjekosten fan plestik troch arkkosten oer in protte ûnderdielen te fersprieden, de konsistinsje fan 'e syklus te ferbetterjen en ôffal te ferminderjen troch stabile proseskontrôle.
Is ynjeksjefoarmjen rapper as CNC-ferwurking foar grutte folumes?
Ja, ynjeksjefoarmjen is meastentiids rapper as CNC-ferwurking foar grutte folumes, om't elke syklus in ôfmakke ûnderdiel produseart mei minimale ynfier fan 'e operator.
Hokker faktoaren beynfloedzje it meast de syklustiid fan ynjeksjefoarmjen?
Koeltiid, wanddikte, materiaalkeuze, malûntwerp en útstjitgedrach binne de wichtichste faktoaren dy't ynfloed hawwe op de syklustiid.
Wêrom binne tolerânsjes wichtich by ynjeksjefoarmjen?
Tolerânsjes binne wichtich, om't te strakke easken it oantal skrassen ferheegje kinne, de produksje fertrage en de kompleksiteit fan ark ferheegje kinne. Normen lykasISO 20457:2018helpe realistyske ferwachtingen te definiearjen.
Wannear is ynjeksjefoarmjen net de bêste kar?
It is net de bêste kar foar tige lege folumes, ienmalige ûnderdielen, of projekten dy't noch faak ûntwerpwizigingen fereaskje, om't de kosten fan ark dreger te rjochtfeardigjen binne.
Hoe kinne keapers de effisjinsje ferbetterje by it keapjen fan ynjeksjefoarmige ûnderdielen?
Keapers kinne de effisjinsje ferbetterje troch in leveransier te kiezen dy't ûntwerpbeoardieling, proefstipe, stabile proseskontrôle en ien-stop-levering fan skimmels en ûnderdielen oanbiedt.
Pleatsingstiid: 16 septimber 2026