
- ABS-ynjeksjefoarmjen wurket it bêste as kosmetyske kwaliteit, slagbestindigens en stabile syklusproduksje allegear tagelyk wichtich binne.
- Oanpaste ynjeksjefoarmjen moat begjinne mei DFM, tolerânsjebeoardieling en materiaalseleksje, net allinich mei ark.
- Konsuminteprodukten foar plestik mislearje faak troch pasfoarm, oerflakdefekten of kromming, dus skimmelûntwerp en proseskontrôle binne like wichtich as harskeuze.
- Foar keaperteams is de sterkste leveransier meastentiids dejinge dy't prototyping, ark, proefrûnen en folumeproduksje yn ien workflow kin stypje.
- Yn in protte konsuminteapplikaasjes is ABS konkurrearjend, om't it ferwurkberens kombinearret mei in foarsisber uterlik ûnder produksje yn grutte hoemannichten.
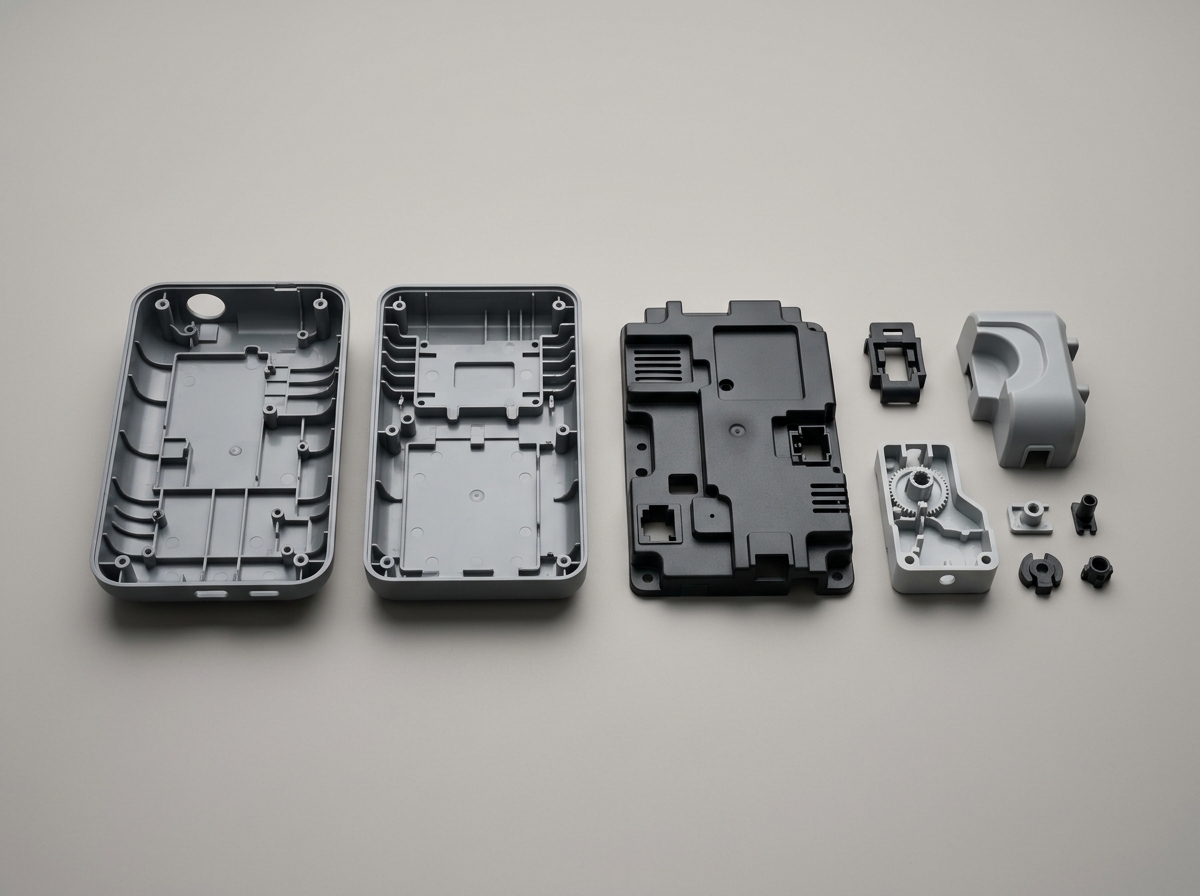
ABS-ynjeksjefoarmjen wurdt in soad brûkt foar konsuminteprodukten fan plestik, om't it muorredikten, ribben, snaps en dekorative oerflakken kin stypje mei praktyske dimensjonele werhellberens; yn presyzjeproduksje wurde skimmel- en masinekapasiteit faak evaluearre tsjin noarmen lykasISO 20457:2018foar prestaasjes fan plestikfoarmmasines enISO 294-1:2017foar it tarieden fan eksimplaren, wylst tolerânsjes op ûnderdielnivo yn 'e produkttekening definieare wurde moatte ynstee fan oannommen. Foar keapteams is de echte fraach net oft ABS getten wurde kin, mar oft de leveransier in ûntwerp kin feroarje yn in stabyl, werhelle produksjeproses sûnder kosmetyske opnij bewurking, fitproblemen of foarkombere skroot. As jo sourcingplan ferskate ûnderdielfamyljes omfettet, kinne jo it besjenynjeksjefoarmoplossingen, plestik húshâldlike produkten, enplestik elektroanyske behuizingenas aparte produksjepaden mei ferskillende kwaliteits- en kostenprioriteiten.
Wêrom ABS-ynjeksjefoarmjen in sterke fit is foar konsuminteprodukten foar plestik
ABS bliuwt in praktysk materiaal foar konsuminteguod, om't it maklik te ferwurkjen is, fisueel konsekwint en geskikt is foar produksje mei hege werhellingen.
Foar konsuminteprodukten fan plestik wurdt ABS faak keazen as it ûnderdiel in oantreklike skulp, betroubere klikfunksjes en in lykwichtige kostenstruktuer nedich hat. De hars wurdt wurdearre foar syn kombinaasje fan styfheid, taaiheid en oerflakteôfwerking, dêrom ferskynt it yn apparaten, elektroanyske behuizingen, boartersguod, arkaccessoires en in protte ûnderdielen foar thúsgebrûk. Fanút in oanskaffingsperspektyf is ABS oantreklik om't it materiaal bekend is by foarmjouwers, breed beskikber is en makliker te lansearjen is as in protte yngenieursharsen dy't smelle prosesfinsters fereaskje.
It praktyske foardiel is net allinich materiaalprestaasjes. It is ek foarsisberens fan 'e produksje. As in keaper oanpaste ynjeksjefoarmopsjes fergeliket, is de bêste oplossing meastal dejinge dy't it opnij bewurkjen fan ark ferminderet, proefiteraasjes ferkoartet en in stabile útfier hâldt nei it opstarten. Dat is wichtich, om't lansearringen fan konsuminteprodukten faak smelle finsters hawwe foar sampling, ferpakking, onboarding yn 'e detailhannel en oanfolling.
| Materiaal | Typyske sterke punten | Algemiene soargen | Bêste konsumintegebrûk |
|---|---|---|---|
| ABS | Goede ynfloedresistinsje, goede oerflakfinish, maklike ferwurking | Kin ferfoarmje as it ûntwerp net lykwichtich is | Behuizingen, deksels, trims, handgrepen |
| PC | Hegere ynfloedresistinsje, bettere transparânsjeopsjes | Hegere kosten, mear gefoelichheid foar focht | Dúdlike ûnderdielen, beskermjende omslagen |
| ABS-PC-mingsel | Ferbettere waarmtebestriding en taaiheidsbalâns | Kin mear kostje as standert ABS | Premium behuizingen, sichtbere foarkanten |
| PP | Lege tichtheid, gemyske wjerstân, lege kosten | Legere styfheid en kosmetyske beheiningen | Nutsûnderdielen, ynterne komponinten |
NeffensNIOSH-rjochtlinen foar styreen, styreen is in wichtige oerweging foar bleatstelling by plestikferwurking, en ABS-foarmingsoperaasjes beheare typysk rook-, fentilaasje- en termyske kontrôle as ûnderdiel fan produksjehygiëne. Dat is ien reden wêrom't prosesdissipline wichtich is: in leveransier dy't de temperatuer fan it fet, de foarmtemperatuer en de koelbalâns kontrolearret, kin meastentiids sawol de kwaliteit fan 'e ûnderdielen as de feiligens fan 'e operator better beskermje as in leveransier dy't de baan as in ienfâldige commodity run behannelet.
Hoe kinne jo de bêste oanpaste ynjeksjefoarmoplossing kieze foar ABS-ûnderdielen
De bêste oanpaste ynjeksjefoarmoplossing is dejinge dy't oerienkomt mei de funksje, it ôfwerkingsnivo en it foarseine folume fan it produkt.
Konsuminteprodukten binne net allegear itselde boud. In glânzjende foarkant fan in elektroanika, in robuuste apparaatknop en in goedkeape húshâldlike klip kinne allegear ABS brûke, mar elk freget om in oare ark- en prosesstrategy. Dêrom moat leveransierbeoardieling begjinne mei ûnderdielfunksje, jierlikse fraach, kosmetyske klasse, gearstallingsynterfaces en doeldefektgrinzen. De juste foarmjouwer moat freegje nei gebrûksgefal foardat hy stiel offertes makket.
In sterke workflow foar ynjeksjefoarmjen op maat begjint normaal mei in ûntwerpbeoardieling, en giet dan oer nei materiaalseleksje, pleatsing fan 'e poarte, kontrôles fan muorre-uniformiteit en risikobeoardieling fan 'e malstream. Foar ABS is dit foaral wichtich, om't ûngelikense muorredikte sinkmarken, swakte yn 'e lasline of kromming kin feroarsaakje dy't ynfloed hat op 'e snap-fit-montage. In goede leveransier moat kinne útlizze wêrom't in rib meastentiids tinner moat bliuwe as de haadmuorre en hoe't de trekhoeke útstjit stipet sûnder it oerflak te skrassen.
| Keaperfraach | Wêrom it wichtich is | Wat te freegjen oan de leveransier |
|---|---|---|
| Wat is de dielfunksje? | Bepaalt prioriteit foar materiaal, struktuer en tolerânsje | Sil it ûnderdiel lading drage, fersegelje, of allinich fersiere? |
| Wat is it jierlikse folume? | Feroaret it oantal malholtes en de ROI fan it ark | Is de foarsizzing 10.000, 100.000 of 1.000.000 ienheden? |
| Hokker oerflakkwaliteit is nedich? | Beynfloedet stielpolitoer, tekstuer en poarteposysje | Is de finish sichtber Klasse A, tekstuerd of ferburgen? |
| Hoe wurdt it ûnderdiel gearstald? | Bepaalt de behoeften foar snap-fit, skroefboss of ynfoegsels | Binne der kontaktdielen, klips of ôfslutingslinen? |
Foar metaal-en-plestik yntegraasjeprojekten is it ek nuttich om te besjenoermoldingstsjinstenenoanpaste plestik ûnderdielenas ferskillende sourcingrûtes, om't guon konsuminteprodukten better oplost wurde kinne mei in konstruksje fan meardere materialen as mei in inkele harsomhulsel. Yn 'e praktyk is de "bêste" opsje faak dejinge dy't gearstallingstappen ferminderet, it oantal ûnderdielen ferleget en ûnnedige sekundêre operaasjes foarkomt.
ABS-ynjeksjefoarmûntwerpregels dy't kwaliteit beskermje
De kwaliteit fan ABS-ûnderdielen wurdt meastentiids bepaald troch geometrydissipline foardat de earste malproef ea begjint.
De konsistinsje fan 'e wanddikte is ien fan 'e wichtichste ûntwerpregels yn ABS-ynjeksjefoarmjen. As in skulp dikke en tinne sônes hat dy't te abrupt feroarje, koelt it smeltfront ûngelikens ôf, wat sinkmarken of sichtbere ferfoarming kin feroarsaakje. Foar konsuminteprodukten mei plestik betsjut dat dat it produkt noch funksjonearje kin, mar kosmetyske ynspeksje mislearret, wat faak folle djoerder is as in ienfâldich struktureel defekt, om't it probleem ferskynt op it oerflak dat rjochte is op 'e detailhannel.
Trekhoek, ribûntwerp, lokaasje fan 'e skûl en fentilaasje binne allegear ûnderdiel fan itselde kwaliteitssysteem. Hoe komplekser it konsuminteprodukt, hoe wichtiger it wurdt om dizze details fan tefoaren te plannen. In kliksluiting dy't te stiif is, kin barste by it montearjen; in naaf dy't te dik is, kin krimpen en in oerflakfout meitsje; in ferburgen lasline kin sichtber wurde nei it skilderjen of oanbringen fan tekstuer.
| Untwerpfunksje | Typyske begelieding | Algemiene flater as negearre |
|---|---|---|
| Muurdikte | Hâld seksjes sa unifoarm mooglik | Sinkmerken, kromming, lange ôfkuoltiid |
| Konsepthoek | Foegje ûntwerp ta om skjinne útwurping te stypjen | Sleepmerken, krassen, plakkerigheid |
| Ribdikte | Hâld de ribben tinner as de haadmuorre | Sinkmerken en lokale stress |
| Poartelokaasje | Plak om lykwicht te foljen en oerbliuwsels te ferbergjen | Laslinen, streamtwifel, sichtbere merken |
| Ventilaasje | Lit opsletten gas ûntkomme | Koarte skotten, brânmerken, minne oerflak |
Yn echt sourcingwurk is dit wêr't de technyske stipe fan in leveransier wichtich is. As in klant allinich in skets stjoert, moat de leveransier noch altyd risikopunten kinne oanjaan en feroarings oanbefelje foardat se ark brûke. Dat soarte iere yntervinsje besparret faak mear tiid as in legere offerte foar de mal ea koe, om't ûntwerpwizigingen nei it snijen fan stiel altyd djoerder binne as ûntwerpwizigingen op papier.
Hokker technyske gegevens keapers moatte freegje foardat se ark brûke
Tooling moat nea begjinne oant de keaper genôch technyske gegevens hat om it akseptaasjedoel te definiearjen.
Foar oanpaste ABS-ynjeksjefoarmjen moat de minimale ynfierset in 3D-model, 2D-tekening, doelmateriaal, jierlikse folume, kosmetyske standert, gearstallingsbetingsten en alle ferpakkings- of ferstjoerbeperkingen omfetsje. Sûnder dy ynfier kin de leveransier in mal oanbiede dy't technysk de foarm kin produsearje, mar net it kwaliteitsnivo dat it konsuminteprodukt nedich hat.
Ien reden wêrom't projekten mislearje is dat "fit" en "finish" behannele wurde as algemiene doelen ynstee fan mjitbere easken. Bygelyks, as in foarkant moat útrinne op in oerienkommende ûnderdiel, moat it team de tolerânsjestapel, sichtbere linegrinzen en alle krityske gegevensoerflakken definiearje. As it produkt in húshâldlik apparaat is, moat de keaper ek de ferwachtingen foar skjinmeitsbestriding, UV-eksposysje en kleurstabiliteit definiearje, om't konsuminteprodukten faak earst beoardiele wurde op uterlik en pas letter op meganyske duorsumens.
| Ynfieritem | Wêrom it fereaske is | Foarbyld fan in mjitbere eask |
|---|---|---|
| 3D CAD-bestân | Definiearret geometry en skiedingsstrategy | STEP- of IGES-model |
| 2D-tekening | Definiearret tolerânsje- en ynspeksjepunten | Krityske diminsjetolerânsje op it kontaktflak |
| Materiaalspesifikaasje | Seleksje fan hars fan slûzen en prestaasjedoel | ABS-klasse foar kosmetyske húsfesting |
| Jierlikse folume | Bepaalt it oantal holtes en de grutte fan 'e masine | 50.000, 200.000, of 1.000.000 ienheden |
| Kosmetyske eask | Definiearret grinzen foar polish, tekstuer en defekten | Foarkant gjin wasktafelmark sichtber op 1 m |
Foar ynspeksjedissipline ferwize in protte teams nei algemiene metrologypraktiken fanNIST-lingtemetrologyboarnenom te begripen hoe't mjittingstraceerberens werhelle kwaliteitskontrôle stipet. Yn in konsuminteproduktprojekt is de les ienfâldich: as de tekening net spesifisearret wat wichtich is, sil de wurkflier optimalisearje foar kosten, net foar de echte akseptaasjekritearia fan 'e keaper.
Produksjeproses: Fan malproef oant stabile ABS-ynjeksjefoarmjen
Stabile produksje komt meastal fan in kontroleare proefproses, net fan ien perfekte earste skot.
Nei't it arkjen foltôge is, moat de earste malproef behannele wurde as in learstap, net as in definitive goedkarringstap. It team moat it folpatroan, de lykwicht fan 'e poarte, it útstjitgedrach, kosmetyske defekten en dimensjonele drift oer werhelle syklusen ferifiearje. ABS ferwurket faak mei in praktysk malfinster dat ôfhinklik is fan 'e kwaliteit, ûnderdielgeometrie en masine-ynstelling, dus de bêste leveransier is dejinge dy't de proefomstannichheden sekuer dokumintearret en in werhelleber prosesblêd opstelt ynstee fan te fertrouwen op it ûnthâld fan 'e operator.
Foar konsuminteprodukten mei plestik moat proeffalidaasje meardere shots ûnder stabile omstannichheden omfetsje. Dat lit it team sjen oft defekten willekeurich of systemysk binne. As in sinkmark allinich by de earste pear shots ferskynt, kin it in probleem mei termyske stabilisaasje wêze. As it elke syklus yn itselde gebiet ferskynt, is it ûnderdielûntwerp of de poartestrategy wierskynlik de woarteloarsaak. Dit ûnderskied is kritysk, om't it foarkomt dat de ferkearde reparaasje tapast wurdt.
- Besjoch it ûntwerp op muorrebalâns, poarteposysje en risiko op útwurpen.
- Fier de earste proef út en registrearje it foljen, de druk en it koelgedrach.
- Kontrolearje ôfmjittings en fisuele kwaliteit nei termyske stabilisaasje.
- Pas prosesynstellingen oan foardat jo stiel feroarje as it mooglik is.
- Befêstigje werhelberens oer in stabile produksjemonster.
Neffens ISO-basearre foarmjouwingspraktyk binne prosesmooglikheden en dimensjonele kontrôle wichtiger as in inkele stekproefûnderdiel. Dêrom moatte keapers freegje om proefrapporten, prosesparameters en stekproefgoedkarringsrapporten. In leveransier dy't kin útlizze hoe't er de smelttemperatuer, foarmtemperatuer, ynpakdruk en koeltiid kontrolearret, is meastentiids better taret op grutte produksje as in leveransier dy't allinich "snelle levering" belooft.
 Wêr't ABS oare konsuminteplastyk ferslacht
ABS is faak it bêste antwurd as it produkt lykwichtige prestaasjes nedich hat ynstee fan ien ekstreme eigenskip.
Yn konsuminteapplikaasjes giet materiaalkar selden oer ien getal. It giet oer it lykwichtich meitsjen fan ynfloedresistinsje, uterlik, styfheid, syklustiid en kosten. ABS prestearret oer it algemien better as goedkeape polyolefinen as in ûnderdiel der ferfine útsjen moat en stevich yn 'e hân fiele moat. It kin ek makliker te spesifisearjen wêze as mear spesjalisearre yngenieursmaterialen as it produkt noch yn ûntwikkeling is en de keaper in lansearring mei leech risiko wol.
De juste ferliking is net "hokker hars is it sterkst", mar "hokker hars stipet de totale easken fan it ôfmakke produkt". Foar in sichtbere apparaatrâne kin ABS de feilichste kommersjele kar wêze. Foar in transparant beskermjend ûnderdiel kin PC geskikter wêze. Foar in fleksibel nutsûnderdiel kin PP winne op kosten. In goede leveransier moat dizze ôfwagings kinne útlizze sûnder ien materiaal foar elk projekt te brûken.
| Oanfraach | ABS-geskiktheid | In better alternatyf as… | Typyske keaperprioriteit |
|---|---|---|---|
| Elektroanika-húsfesting | Heech | Transparânsje of ekstra waarmtebestriding nedich | Uterlik en pasfoarm |
| Apparaatdeksel | Heech | Gemyske of termyske ekstremen nedich | Oerflakkwaliteit en rigiditeit |
| Spultsjeskulp | Heech | Hiel hege ynfloed of sêft gedrach nedich | Feiligens en kleurkonsistinsje |
| Utility-klip | Medium | Hiel lege kosten en fleksibiliteit nedich | Kosten en snap-prestaasjes |
Foar in protte ynkeapteams is de beslissende faktor de gearstalling nei ûnderen. As it konsuminteprodukt in skildere finish, printe logo of sekundêre gearstalling hat, kin ABS makliker te behearjen wêze as in hars dy't mear problemen mei oerflak tarieding feroarsaket. Dêrom moat "bêste" altyd definiearre wurde yn 'e kontekst fan' e folsleine produktlibbensyklus, net allinich troch it rau hars datablad.
Kosten, leadtiid en kwaliteitsôfwagings yn oanpaste ynjeksjefoarmjen
De leechste skimmelpriis is faak de djoerste opsje as kwaliteitsferliezen meiteld wurde.
De ekonomyske aspekten fan oanpaste ynjeksjefoarmjen wurde foarme troch de kompleksiteit fan it ark, it oantal holtes, de easken foar ôfwurking, de proefsyklusen en it ferwachte libbensdoervolume. Foar konsuminteprodukten mei plestik kin in ienfâldige mal de foarôfgeande ynvestearring ferminderje, mar as it kosmetyske defekten produseart of de syklustiid fertraget, kin de totale lâningskosten fluch tanimme. Keapers moatte de kosten per goed ûnderdiel evaluearje, net allinich de offerte foar it ark.
Liedtiid fertsjinnet ek likefolle oandacht. As it produkt keppele is oan in lansearringsfinster of seizoensfraach, kin in wat djoerdere leveransier dy't yngenieursfeedback fluch beheare kin in better bedriuwsresultaat leverje as in goedkeapere ferkeaper dy't stadich reagearret. Yn konsumintekategoryen is time-to-market faak like wichtich as de kosten per ienheid.
| Kostendriuwer | Ynfloed op projekt | Keaperbeslútpunt |
|---|---|---|
| Arkkompleksiteit | Fergruttet ûntwerp- en ferwurkingsynspanning | Is in ienfâldiger ûnderdielferdieling mooglik? |
| Holtetelling | Beynfloedet útfier en skimmelpriis | Is de foarsizzing heech genôch foar arkwurk mei meardere holtes? |
| Oerflakôfwerking | Ynfloed op polearjen en tekstuerwurk | Is in premium uterlik eins fereaske? |
| Proefiteraasjes | Foeget tiid en yngenieurskosten ta | Kin DFM risiko ferminderje foardat stiel snijd wurdt? |
Foar in folsleinere sourcing-opset, beoardielje guon keapers ekaccessoires foar plestik ûnderdielenenoer it bedriuwsiden om te begripen oft de leveransier net allinich it foarmjen kin stypje, mar ek ûnderdielmatching, stipe nei ferkeap en projektkommunikaasje oer de folsleine libbensduur. Dy bredere werjefte lit faak sjen oft de relaasje echt produksjeklear is.
Algemiene problemen mei ABS-ynjeksjefoarmjen en hoe't jo se ferminderje kinne
De measte ABS-foarmdefekten binne foarsisber en kinne wurde fermindere mei it juste proses en ûntwerpkontrôles.
Sinkmerken binne meastentiids keppele oan lokale dikte-opbou, benammen om ribben, noazen en dekorative eleminten hinne. Ferfoarming ûntstiet meastentiids troch ûngelikense koeling, ûnbalansearre muorre-yndieling of oerbleaune spanning. Laslinen ferskine faak dêr't twa smeltfronten byinoar komme, en se wurde sichtberder as it ûnderdiel in glânzige kosmetyske eask hat. Koarte shots kinne wize op minne fentilaasje, ûnfoldwaande ynjeksjedruk of in ûntwerp fan 'e poarte dat gjin folsleine folling stipet.
De praktyske reaksje is om dizze problemen net as normaal te akseptearjen. In dissiplinearre leveransier kin faak fan diagnoaze nei korreksje gean troch ûnderdielgeometrie, maltemperatuer, ynpakprofyl en koeluniformiteit te kontrolearjen. Foar konsuminteprodukten mei sichtbere oerflakken beskermet dy dissipline merkpersepsje likegoed as opbringst.
- Kontrolearje earst de oergongen fan 'e muorredikte.
- Kontrolearje de posysje fan 'e poarte en de kwaliteit fan fentilaasje.
- Kontrolearje de koelbalâns oer de hiele holte.
- Mjit dimensjonele drift oer werhelle syklussen.
- Falidearje kosmetyske kwaliteit ûnder echte ferljochting.
As keapers dizze defektpatroanen begripe, kinne se bettere fragen stelle by it sourcing. Dat liedt faak ta fluggere goedkarring, minder ferrassingen yn massaproduksje en betrouberdere ûnderdielen dy't klear binne foar gebrûk yn 'e winkel.
Hoe kinne jo in oanpaste ABS-ynjeksjefoarmleveransier evaluearje
De bêste leveransier is dejinge dy't it technysk risiko ferminderet foardat it in leveringsprobleem wurdt.
De seleksje fan leveransiers moat basearre wêze op technyske kapasiteit, reaksjesnelheid, kommunikaasjekwaliteit en produksjekonsistinsje. In fabryk dy't allinich in offerte jaan kin is net genôch foar konsuminteprodukten. It team moat sykje nei bewiis fan DFM-stipe, proefrapportaazje, mjitdissipline en stabile opfolging nei de earste ferstjoering. Foar eksportprojekten binne Ingelske kommunikaasje en dúdlikens fan dokuminten ek wichtich, om't misferstannen oer tolerânsjes of fisuele noarmen de frijlitting fertrage kinne.
Keapers moatte freegje om echte foarbylden fan ferlykbere produkten, de soarten defekten dy't it team oplost hat, en hoe't de leveransier omgiet mei goedkarring fan stekproeven en kontrôle fan produksjeferoarings. As it projekt meardere SKU's of famyljefoarmen omfettet, is it foaral wichtich om te begripen hoe't de fabryk planning en ûnderhâld fan ark beheart, sadat it iene produkt it oare net fersteurt.
| Leveransierskapasiteit | Wat der goed útsjocht | Wêrom it wichtich is |
|---|---|---|
| DFM-stipe | Wiskje opmerkings foardat jo ark brûke | Ferleget de kosten fan opnij ûntwerp |
| Proefrapportaazje | Dokumintearre parameters en foarbyldrecords | Ferbetteret de traceerberens fan goedkarring |
| Kwaliteitskontrôle | Werhelle ynspeksje en feedback | Beskermet de stabiliteit fan massaproduksje |
| Kommunikaasje | Fluch en spesifike technyske antwurden | Ferkoartet de tiidline foar lansearring |
| Stipe nei ferkeap | Arkûnderhâld en probleemreaksje | Beskermet lange-termyn leveringskontinuïteit |
Foar in keaper is de nuttichste fraach faak ienfâldich: kin dizze leveransier my helpe om fan konsept nei stabile konsuminteprodukten foar plestik te gean sûnder my te twingen om elk technysk detail allinnich te behearjen? As it antwurd ja is, is it projekt meastentiids yn feiliger hannen.
FAQ oer ABS-ynjeksjefoarmjen foar konsuminteprodukten
1. Is ABS it bêste materiaal foar konsuminteprodukten fan plestik?
ABS is ien fan 'e bêste algemiene keuzes as in produkt ynfloedresistinsje, in skjin oerflak en kosten-effektive folumeproduksje nedich hat. It is net altyd it bêste foar transparante ûnderdielen of ekstreme waarmte, mar it is faak in sterke standert foar behuizingen en deksels.
2. Wat moat ik tariede foardat ik oanpaste ynjeksjefoarmjen oanfreegje?
Jo moatte in 3D-model, 2D-tekening, doelfolume, materiaalfoarkar, kosmetyske easken en gearstallingsomstannichheden tariede. Hoe mjitberder jo easken binne, hoe makliker it is foar de leveransier om in krekte offerte te jaan en opnij ûntwerp te foarkommen.
3. Wêrom litte ABS-ûnderdielen soms sinkmarken sjen?
Sinkplakken komme meastentiids fan lokale dikte-opbou, benammen by ribben, noazen of swiere seksjes. Se kinne faak fermindere wurde troch it ferbetterjen fan de geometry, it oanpassen fan de pleatsing fan de poarte, of it lykwichtich meitsjen fan pakking en koeling.
4. Hoe fergelyk ik ferskate leveransiers fan oanpaste ynjeksjefoarmjen?
Fergelykje se op DFM-stipe, transparânsje fan proeven, reaksjesnelheid, kwaliteitskontrôle en fermogen om problemen op te lossen tidens it opstarten. Priis is wichtich, mar kosten per goed ûnderdiel is de nuttiger metriek.
5. Kin ABS brûkt wurde foar konsuminteprodukten mei in sichtbere foarkant?
Ja. ABS wurdt faak brûkt foar sichtbere foarkanten, om't it tekstuer oannimme kin, goed poetse kin en in konsekwinte útstrieling behâlde kin as de mal en it proses goed kontroleare wurde.
6. Wannear moat ik PC kieze ynstee fan ABS?
PC is faak better as transparânsje, hegere ympaktresistinsje of ekstra waarmtebestriding nedich is. As uterlik en algemiene taaiens wichtiger binne as transparânsje, kin ABS noch altyd de bettere kommersjele kar wêze.
7. Wat makket in foarmjouwingsoplossing echt maatwurk?
In echt oanpaste oplossing omfettet ûntwerpbeoardieling, materiaaloanpassing, skimmeltechnyk, proeffalidaasje en produksjeplanning oanpast oan 'e ûnderdielfunksje en merkdoel fan' e keaper.
Pleatsingstiid: 20 septimber 2026