
Ynlieding
It kiezen fan in ynjeksjefoarmmetoade foar plestik ûnderdielen foar auto's giet minder oer ien "bêste" proses en mear oer it ôfstimmen fan materiaal-, ark- en produksjeeasken mei de funksje fan it ûnderdiel. Ynterieurbekleding, behuizingen ûnder de motorkap, strukturele beugels en EV-komponinten stelle elk ferskillende easken oan waarmtebestriding, dimensjonele stabiliteit, oerflakkwaliteit, syklustiid en kosten. Dit artikel sketst de meast effektive foarmoplossingen foar dizze tapassingen, ynklusyf hoe't ûnderdielgeometry, harsseleksje, foarmûntwerp en kwaliteitskontrôles ynfloed hawwe op prestaasjes op skaal. Oan 'e ein sille lêzers in dúdlik ramt hawwe foar it evaluearjen fan hokker foarmstrategyen de juste lykwicht leverje tusken duorsumens, effisjinsje en produsearberens foar autoprogramma's.
Wêrom't auto-ûnderdielen fan plestik strategysk ynjeksjefoarmjen nedich binne
De moderne auto-yndustry is sterk ôfhinklik fan avansearre polymearen om te foldwaan oan strange regeljouwingsnormen, konsuminteferwachtingen en produksje-effisjinsje. Oergong fan tradisjonele metaalfabrikaasje neispesjalisearre polymeerferwurkinghat auto-arsjitektueren fundamenteel transformearre. Strategysk ynjeksjefoarmjen is de hoekstien fan dizze evolúsje, wêrtroch orizjinele apparatuerfabrikanten (OEM's) en Tier 1-leveransiers komplekse, heechpresyzje-komponinten op skaal kinne produsearje.
Sûnder in tige optimalisearre foarmjouwingsstrategy riskearje fabrikanten kompromittearre strukturele yntegriteit, estetyske gebreken en ineffisjinte produksjesyklusen. Wylst de sektor fersnelt nei elektrifikaasje en ferbettere brânstofeffisjinsje, is de fraach nei dimensjoneel stabile, lichtgewicht en fearkrêftige plestik komponinten noch nea sa heech west.
Kosten, gewicht, duorsumens en ûntwerpdriuwers
De primêre katalysator foar it ferfangen fan metaal troch yngenieurspolymers is lichtgewicht. Yndustrygegevens litte konsekwint sjen dat it ferminderjen fan it gewicht fan in auto mei mar 10% it brânstofferbrûk mei 6% oant 8% ferbetterje kin, wylst tagelyk it batterijberik fan elektryske auto's (EV's) útwreide wurdt. Tsjintwurdich makket plestik sawat 50% út fan it folume fan in modern auto, mar mar 10% fan it totale gewicht.
Neist gewichtsreduksje biedt ynjeksjefoarmjen ongeëvenaardeûntwerpfleksibiliteitKomplekse geometryen dy't meardere ferwurkingsoperaasjes yn metaal fereaskje soene, kinne wurde gearfoege ta ien getten ûnderdiel, wêrtroch't de gearstallingstiid en de byhearrende arbeidskosten wurde fermindere. Duorsumens is in oare krityske driuwfear; avansearre thermoplasten binne folle better bestand tsjin korrosje, gemyske degradaasje en ynfloeden as in protte âlde materialen, wêrtroch't de totale libbensduur fan it auto ferlingd wurdt.
Prestaasjebehoeften foar ynterieur- en eksterieurûnderdielen
Automotive tapassingen wurde breed yndield yn ynterieur- en eksterieuromjouwings, elk mei ferskillende prestaasjedrempels. Ynterieurkomponinten, lykas dashboardfascias, doarpanielen en sintrale konsoles, fereaskje útsûnderlike estetyske ôfwerkingen, lege útstjit fan flechtige organyske ferbiningen (VOC) om kabinegeur te foarkommen, en robuste UV-resistinsje om langduorjende sinne-eksposysje te wjerstean sûnder te ferkleurjen of te bros te wurden.
Omkeard hawwe eksterieurkomponinten lykas bumpers, grilles en spegelbehuizingen te krijen mei swiere miljeu-omstannichheden. Dizze ûnderdielen moatte in hege ympaktbestindigens en dimensjonele stabiliteit behâlde by ekstreme temperatuerfluktuaasjes, faak ûntworpen om betrouber te prestearjen fan -40 °C yn winterklimaten oant mear as 80 °C yn direkt simmerljocht. Strategysk ynjeksjefoarmjen soarget derfoar dat spesifike harsformuleringen perfekt oerienkomme mei dizze ferskillende operasjonele easken.
Bêste ynjeksjefoarmoplossingen foar plestik ûnderdielen foar auto's
It identifisearjen fan 'e optimale produksjetechnyk is krúsjaal foar it lykwichtich meitsjen fan kosten, prestaasjes en skalberens. De autosektor brûkt ferskate avansearre farianten fan it standert ynjeksjefoarmproses om te foldwaan oan spesifike funksjonele en estetyske easken.
Fan yntegraasje fan meardere materialen oant it meitsjen fan ynterne holtes, de keazen foarmoplossing bepaalt direkt de fysike eigenskippen en ienheidsekonomy fan it definitive ûnderdiel.
Prosessen geskikt foar ferskate automotive tapassingen
Wylst konvinsjoneel ynjeksjefoarmjen oeral oanwêzich is foar standert beugels en behuizingen, binne spesjalisearre prosessen nedich foar komplekse auto-ûnderdielen. Two-shot (2K) of multi-shot foarmjen wurdt breed brûkt om meardere materialen of kleuren yn ien syklus te kombinearjen. Dit is ideaal foar it produsearjen fan waarsdichtingen, sêfte ynterieurknoppen en yntegreare pakkingassemblages, wêrtroch sekundêre bondingoperaasjes eliminearre wurde.
Gas-assistearre ynjeksjefoarmjen is in oare tige effektive technyk, benammen foar dikwandige komponinten lykas ynterieurdoarhandgrepen en strukturele rânen. Troch it ynjeksjearjen fan inert stikstofgas yn 'e smeltstream holt dit proses de dikke seksjes út, wêrtroch it materiaalferbrûk mei 20% oant 30% ferminderet, syklustiden minimalisearre wurde en it risiko op sinkmarken op klasse-A-oerflakken drastysk ferminderet.
Materiaalseleksje foar prestaasjes en produsearberens
Harsseleksje is de basis fan ûnderdielprestaasjes. Polypropyleen (PP) bliuwt it meast brûkte autoplestik fanwegen syn lege kosten, gemyske wjerstân en poerbêste prestaasjes yn bumperfascias en ynterieurbekleding. Foar tapassingen dy't hegere slagsterkte en styfheid fereaskje, binne Acrylonitril Butadieen Styreen (ABS) en Polycarbonaat/ABS (PC/ABS) mingsels standert foar ynstrumintpanielen en eksterieurbekleding.
Under-de-motorkap applikaasjes fraachyngenieursklasse harsenby steat om agressive autofloeistoffen en ekstreme termyske stress te wjerstean. Polyamide 66 (PA66), faak fersterke mei 30% oant 50% glêstried, wurdt in soad brûkt foar motordeksels, ynlaatspruitstukken en radiatortanks, om't it strukturele yntegriteit kin behâlde by trochgeande wurktemperatueren oant 150 °C. It selektearjen fan de justeauto-ûnderdielen fan plestikfereasket in djip begryp fan sawol termyske eigenskippen as foarmberens.
Fergeliking fan proses, hars, ark en kosten
Om de kompleksiteiten fan prosessen, hars en ark te navigearjen, moatte fabrikanten strange kosten-batenanalyses útfiere. De tabel hjirûnder jout in oersjoch fan 'e ferlykjende eigenskippen fan gewoane autoharsen om materiaal- en prosesseleksje te begelieden.
| Materiaaltype | Typyske auto-tapassing | Kontinue waarmtebestriding | Relatyf kostenprofyl | Wichtige produsearberenskarakteristyk |
|---|---|---|---|---|
| Polypropyleen (PP) | Bumpers, ynterieurbekleding, batterijkoffers | Oant 100 °C | Leech | Hege stream, gefoelich foar kromtrekken as net fersterke |
| ABS | Dashboardkomponinten, konsole-ôfwerking | Oant 90 °C | Medium | Uitstekende oerflakteôfwerking, goede dimensjonele stabiliteit |
| PC/ABS-mingsel | Bûtenste roosters, strukturele ynterieurûnderdielen | Oant 110 °C | Middel-Heech | Hege ynfloedsterkte, fereasket krekte kontrôle fan 'e maltemperatuer |
| PA66 (Glêsfol) | Ynlaatmanifolds, floeistofreservoirs | Oant 150 °C | Heech | Skuurmiddel foar ark, fereasket ferhurde stielen mallen |
Arkkosten skaalje agressyf mei de kompleksiteit fan it materiaal. Heech abrasive materialen lykas glêsfol nylon fereaskje ferhurde stielen mallen, wat de earste kapitalisaasje fergruttet, mar de lange-termyn kosten per ûnderdiel ferleget troch de libbensdoer fan 'e mal te ferlingjen.
Kwaliteit, neilibjen en produksjestabiliteit
Yn 'e auto-oanfierketen is kwaliteit net allinich in doel; it is in stive eask. Defekte ûnderdielen kinne liede ta katastrofale stops fan 'e gearstallingsline of massive oanspraaklikens yn gefal fan weromroppen troch konsuminten.
It behâld fan produksjestabiliteit fereasket strange proseskontrôles, avansearre metrology en strikte neilibjen fan ynternasjonale kwaliteitsbehearkaders dy't spesifyk ûntworpen binne foar de autosektor.
Kontrôles foar kromming, sinkmarken, flits en dimensjonele krektens
De meast foarkommende ynjeksjefoarmdefekten - kromming, sinkmarken, flits en koarte shots - wurde sterk fermindere troch wittenskiplike foarmjouwingspraktiken. Kromming ûntstiet as in ûnderdiel ûngelikense koelkanalen ûntjout; dit wurdt kontroleare troch it ûntwerpen fan tige konforme koelkanalen yn 'e foarm en it regeljen fan 'e koelmiddelstream om unifoarme holtetemperatueren te behâlden. Sinkmarken yn dikke seksjes wurde beheard troch it optimalisearjen fan hâlddruk en it brûken fan techniken lykas it neamde gas-assist-foarmjen.
Diminsjonele krektens is fan it grutste belang, benammen foar ûnderdielen dy't moatte passe by metalen chassiskomponinten of oare plestik gearstallingen. Autotolerânsjes binne bûtengewoan strak, en fereaskje faak presyzje binnen ± 0,05 mm foar krityske snapfits en montagepunten. Om dit nivo fan werhelberens te berikken binne sletten-loop kontrôlesystemen op 'e ynjeksjefoarmmasines nedich, dy't kontinu de smelttemperatuer, ynjeksjesnelheid en holtedruk kontrolearje.
Autonoarmen, PPAP, en falidaasjeeasken
Neilibjen yn 'e autoproduksje wurdt regele troch de IATF 16949-standert, dy't de klam leit op it foarkommen fan defekten, it ferminderjen fan fariaasjes en trochgeande ferbettering. Leveransiers moatte binnen dit ramt operearje om yn oanmerking te kommen foar OEM-kontrakten. In kritysk ûnderdiel fan dizze neilibjen is it Production Part Approval Process (PPAP).
PPAP fereasket dat leveransiers wiidweidige dokumintaasje yntsjinje - fariearjend fan nivo 1 oant nivo 5 - dy't bewiist dat it produksjeproses konsekwint ûnderdielen kin produsearje dy't foldogge oan 'e ûntwerpbedoeling fan' e klant tsjin it oanjûne produksjetempo. Fierder fereasket de yndustrystandert foar kwaliteit útsûnderlik lege falingssifers, wat typysk mandaat stelt dat defektsifers ûnder 50 dielen per miljoen (PPM) bliuwe. Falidaasjeprotokollen omfetsje strange dimensjonele yndielingen, materiaalsertifikaasjes en kapasiteitsstúdzjes (Cpk > 1.33) foardat massaproduksje kin begjinne.
Sourcing, ark en kostenplanning
De ekonomyske leefberens fan in programma foar auto-ûnderdielen hinget ôf fan yntelliginte sourcing en nauwkeurige kostenplanning. Tooling fertsjintwurdiget de wichtichste foarôfgeande kapitaalútjeften yn 'e libbenssyklus fan ynjeksjefoarmjen.
In goed strukturearre oanbestegingsstrategy evaluearret net allinich de stikpriis, mar ek de totale eigendomskosten, wêrby't rekken holden wurdt mei de libbensduur fan 'e mal, ûnderhâldsskema's en de technyske kompetinsje fan 'e produksjepartner.
Evaluaasje fan skimmelûntwerp en leveransierkapasiteit
It evaluearjen fan in malûntwerp fereasket it analysearjen fan it ferwachte produksjevolume en de abrasive fermogen fan it keazen polymeer. Foar produksje fan middelgrutte folumes of net-abrasive harsen lykas standert PP, is foarferhurde P20 arkstiel faak genôch, wat betrouber sawat 300.000 shots oplevert. Foar runs fan hege folumes of glêsfolle yngenieursharsen moatte ark lykwols wurde bewurke fan folslein ferhurde H13- of S136-stiel, dat 1.000.000 of mear syklusen kin ferneare sûnder te ferswakjen.
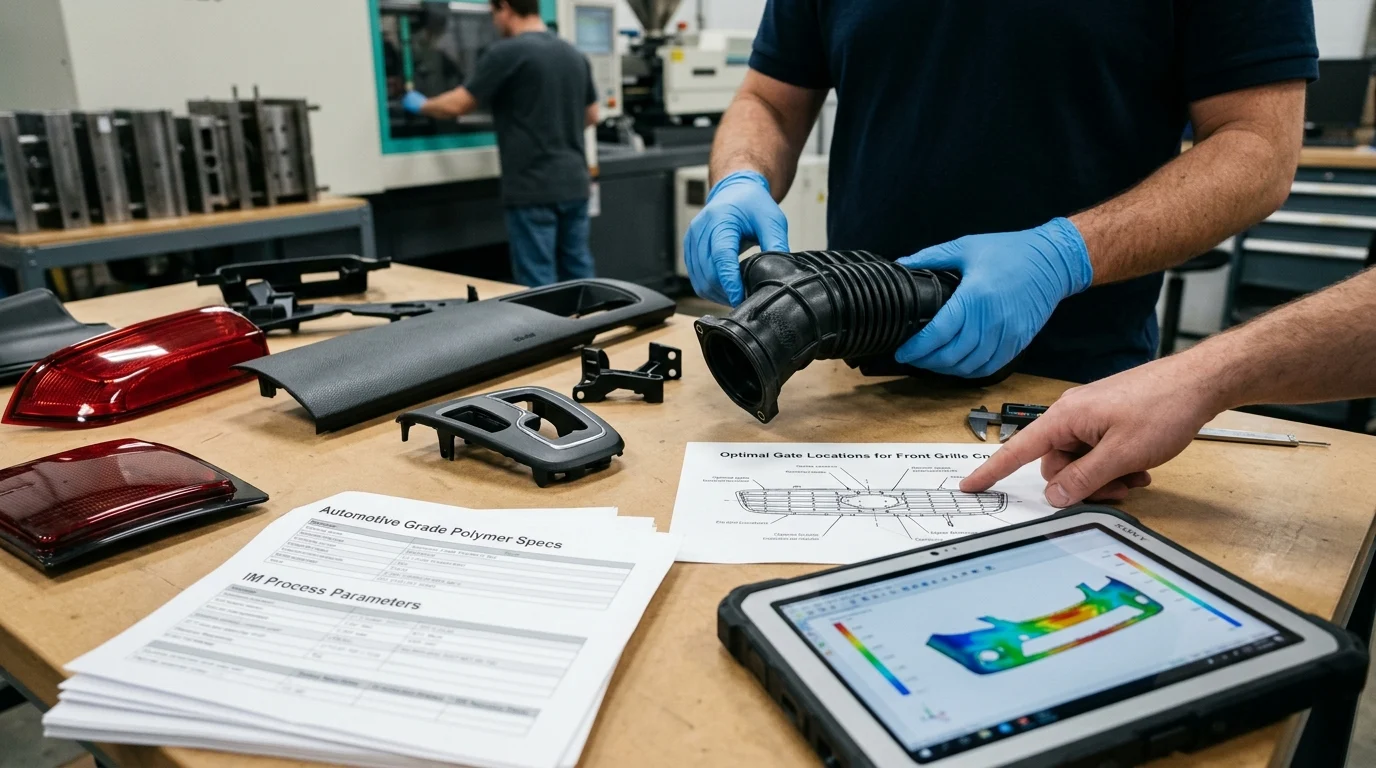
Leveransierskapasiteit giet fierder as allinich stiel snije. In betûfte partner sil gebrûk meitsjeavansearre Moldflow-simulaasjesoftwareom folpatroanen te foarsizzen, potinsjele laslinen te identifisearjen en gatinglokaasjes te optimalisearjen foardat metaal wurdt snien. Gearwurking mei betûfte fabrikanten fanauto-ûnderdielen fan plestiksoarget derfoar dat de leveransier de nedige ynfrastruktuer hat om grutte-tonnagepersen en automatisearre ûnderdielekstraksje te behanneljen dy't krúsjaal binne foar autoskalen.
Offerte, prototyping, falidaasje en ramp-up
De offerte- en opstartfazen folgje in foarsisbere, mar strange tiidline. Standert levertiden foar auto-ark fariearje typysk fan 4 oant 8 wiken, ôfhinklik fan 'e kompleksiteit fan 'e mal en it oantal holtes. De kosten fan 'e mal kinne dramatysk ferskille, begjinnend om $ 10.000 foar ienfâldige prototype-ark mei ien holte en opskale fier boppe $ 100.000 foar komplekse produksjemallen mei meardere holtes mei hot runner-systemen en yngewikkelde sydaksjes.
Prototyping wurdt faak útfierd mei sêftere aluminium ark (T1-samples) om de ûntwerpgeometrie en fitment te falidearjen foardat der oergien wurdt nei ferhurde stiel. Sadree't T1-samples goedkard binne, giet it proses troch falidaasjetests, optimalisaasje fan proseskapasiteit, en úteinlik in kontroleare opmars nei produksje op folsleine snelheid. Krekte kostenplanning moat rekken hâlde mei dizze iterative sampling- en oanpassingsfazen om budzjetoerschrijdingen te foarkommen.
De juste foarmjouwingsoplossing kieze
It finalisearjen fan 'e produksjestrategy fereasket in holistische werjefte fan 'e libbensduur fan it projekt. Der is gjin universeel superieure foarmjouwingsoplossing; leaver, de bêste oanpak is ôflaat fan in soarchfâldige ôfstimming fan ûnderdielgeometrie, meganyske easken en ekonomyske beheiningen.
Beslútmakkers moatte de izeren trijehoek fan produksje kontinu yn lykwicht bringe: snelheid, kwaliteit en kosten, en derfoar soargje dat it selektearre proses elegant skalearret fan 'e earste lansearring oant it ein fan 'e libbensdoer fan it auto.
Oerienkommende doelen foar ûnderdielfunksje, folume, kosten en kwaliteit
It oanpassen fan 'e foarmjouwingsoplossing oan it doelprofyl omfettet it evaluearjen fan 'e minimale bestelhoeveelheid (MOQ) tsjin it amortisaasjeskema fan it ark. Bygelyks, in auto-ynterieurstik dat in MOQ fan 10.000 ienheden per jier fereasket, kin in P20-foarm mei ien holte rjochtfeardigje, wylst in befestigingsmiddel dat yn 'e miljoenen nedich is, in H13-foarm mei 16 holtes fereasket om de ienheidskosten nei fraksjes fan in sint te bringen.
| Produksjevolumestrategy | Typysk jierliks folume | Foarkar arkmateriaal | Oanrikkemandearre foarmproses | Kostenfokus |
|---|---|---|---|---|
| Leechvolume / Niche-auto's | < 20.000 ienheden | Aluminium / P20 stiel | Standert ynjeksje | Minimalisearjen fan foarôfgeande tooling CAPEX |
| Middelfolume / Standert útfierings | 20.000 – 100.000 ienheden | P20 / NAK80 Stiel | Standert / Gas-Assist | Balansearjen fan arklibbensduur en stikpriis |
| Heechvolume / Globale platfoarms | > 100.000 ienheden | Ferhurde H13 / S136 | Multi-Cavity / 2K Molding | Minimalisearjen fan syklustiid en stikpriis |
Uteinlik it garandearjen fan hege kwaliteitauto-ûnderdielen fan plestikfertrout op betide belutsenens fan leveransiers. Troch it ynskeakeljen fan ynjeksjefoarmeksperts tidens itearste ûntwerp-foar-produsearberens (DFM) faze, OEM's kinne ûnnedige kosten útslute, de meast geskikte polymeermingsels selektearje en in robúst falidaasjekader opstelle dat produksjestabiliteit op lange termyn garandearret.
Fierder lêze:
Wichtige punten
- De wichtichste konklúzjes en redenearring foar plestik ûnderdielen foar auto's
- Spesifikaasjes, neilibjen en risikokontrôles dy't it wurdich binne om te falidearjen foardat jo jo ferplichtsje
- Praktyske folgjende stappen en warskôgings dy't lêzers direkt kinne tapasse
Faak stelde fragen
Hokker ynjeksjefoarmproses is it bêste foar plestik ûnderdielen foar auto's?
It hinget ôf fan it ûnderdiel. Standert lijstwurk past by beugels en húsfestingen, 2K-lijstwurk past by sêfte of fersegele ûnderdielen, en gasassistinsje wurket goed foar dikke handgrepen en rânen mei minder sinkmarken.
Hokker materialen wurde faak brûkt foar plestik ûnderdielen foar auto's?
PP is gewoanlik foar sierlijsten en bumpers, ABS of PC/ABS foar ûnderdielen oan it ynterieur en eksterieur, en glêsfolle PA66 foar ûnderdielen ûnder de motorkap dy't waarmte- en gemyske wjerstân nedich binne.
Hoe helpt ynjeksjefoarmjen by it ferminderjen fan it gewicht fan in auto?
It ferfangt swierdere metalen ûnderdielen mei yngenieurspolymers en makket ûnderdielkonsolidaasje mooglik. Dit kin gearstallingstappen ferminderje, wylst it helpt om it brânstofferbrûk of it berik fan elektryske auto's te ferbetterjen.
Hoe kin PlasticMetalMold projekten foar plestik ûnderdielen foar auto's stypje?
PlasticMetalMold kin helpe om hars, ark en foarmjouwingsproses ôf te stimmen op 'e prestaasjes, finish en kostendoelen fan jo ûnderdiel, foaral foar hege-presyzje auto-tapassingen.
Wat moat kontrolearre wurde foardat jo begjinne mei in ynjeksjefoarmmasine foar auto's?
Befêstigje ûnderdielfunksje, harsgraad, wanddikte, tolerânsjebehoeften, oerflakteôfwerking en produksjevolume. Iere DFM-beoardieling helpt kromtrekken, sinkmarken en ûnnedige arkwizigingen te foarkommen.
Pleatsingstiid: 16 juny 2026