
Ynlieding
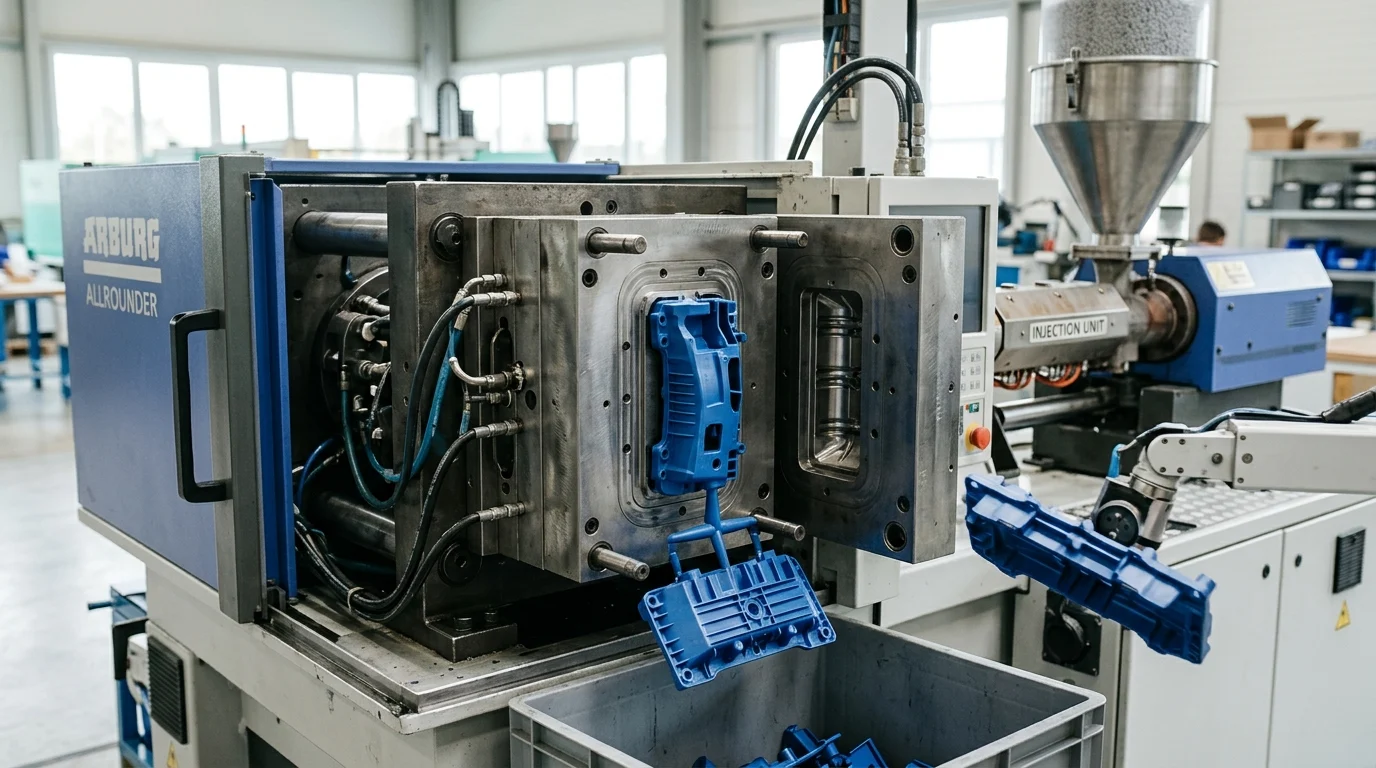
Fan medyske húsfestingen en autoklips oant konsuminteferpakking, plestik ynjeksjefoarmjen is ien fan 'e meast brûkte metoaden foar it meitsjen fan werhelle, hege-presyzje ûnderdielen op skaal. It proses rjochtet him op it ferwaarmjen fan plestik hars, it ynjeksjearjen yn in masjinearre mal, en it koeljen dêrfan binnen sekonden of minuten ta in ôfmakke foarm, ôfhinklik fan it ûnderdiel. Dit artikel leit út wat ynjeksjefoarmjen is, hoe't elke faze fan it proses wurket, en wêrom't it in strategyske kar bliuwt foar produksje yn grutte folumes. Jo krije ek in dúdliker begryp fan 'e materialen, ark, snelheid en kostenfaktoaren dy't echte produksjebeslissingen foarmje.
Wêrom't plestik ynjeksjefoarmjen strategysk bliuwt
Ynjeksjefoarmjen fan plestik stiet as in hoekstien fan moderne produksje, en leveret ongeëvenaarde effisjinsje foar it produsearjen fan komplekse, trijediminsjonale ûnderdielen. Troch smelte termoplastyske polymearen te ynjeksjearjen yn presyzje-bewurke stielen of aluminium mallen, kinne fabrikanten útsûnderlike dimensjonele krektens berikke. Foar yndustriële tapassingen kinne typyske tolerânsjes wurde hâlden op +/- 0,005 inch, en noch strakker foar heechspesjalisearre mikrofoarmingsoperaasjes. Dit proses oerbrêget de kloof tuskenrappe prototyping en massamerkdistribúsje, it fêstigjen fan in betrouber paad foar wrâldwide leveringsketens.
Foardielen fan produksje mei hege folume
It primêre foardiel fan dit proses leit yn syn opmerklike skalberens en snelheid. Sadree't in mal makke en validearre is, sakje de syklustiden bot, typysk tusken de 10 en 60 sekonden per skot, ôfhinklik fan 'e kompleksiteit fan it ûnderdiel, materiaaleigenskippen en wanddikte. Dizze rappe omkeartiid oerset yn in útsûnderlik lege kosten per ûnderdiel by hege folumes. Fierder kin in inkele multi-cavity mal tsientallen identike komponinten tagelyk produsearje, wêrtroch produksjesearjes fan miljoenen ienheden mooglik binne mei minimale arbeidsyntervinsje entige foarsisbere opbringsttariven.
Wichtige yndustryen en gebrûksgefallen
Ferskate sektoaren fertrouwe op dizze metodyk om te foldwaan oan strange regeljouwings- en prestaasjenormen. Yn 'e medyske sektor produsearje fabrikanten sterile spuitbussen, sjirurgyske ark en diagnostyske behuizingen dy't moatte foldwaan oan ISO 13485-easken. De auto-yndustry brûkt it proses foar strukturele ynterieurpanielen, dashboard-assemblages en ûnder-de-motorkap-komponinten dy't ekstreme termyske omjouwings kinne wjerstean. Konsuminte-elektroanika is ek sterk ôfhinklik fan ynjeksjefoarmbehuizingen om gefoelige skeakelingen te beskermjen, wylst se lichtgewicht, ergonomyske profilen behâlde.
Wat plestik ynjeksjefoarmjen is en hoe't it wurket
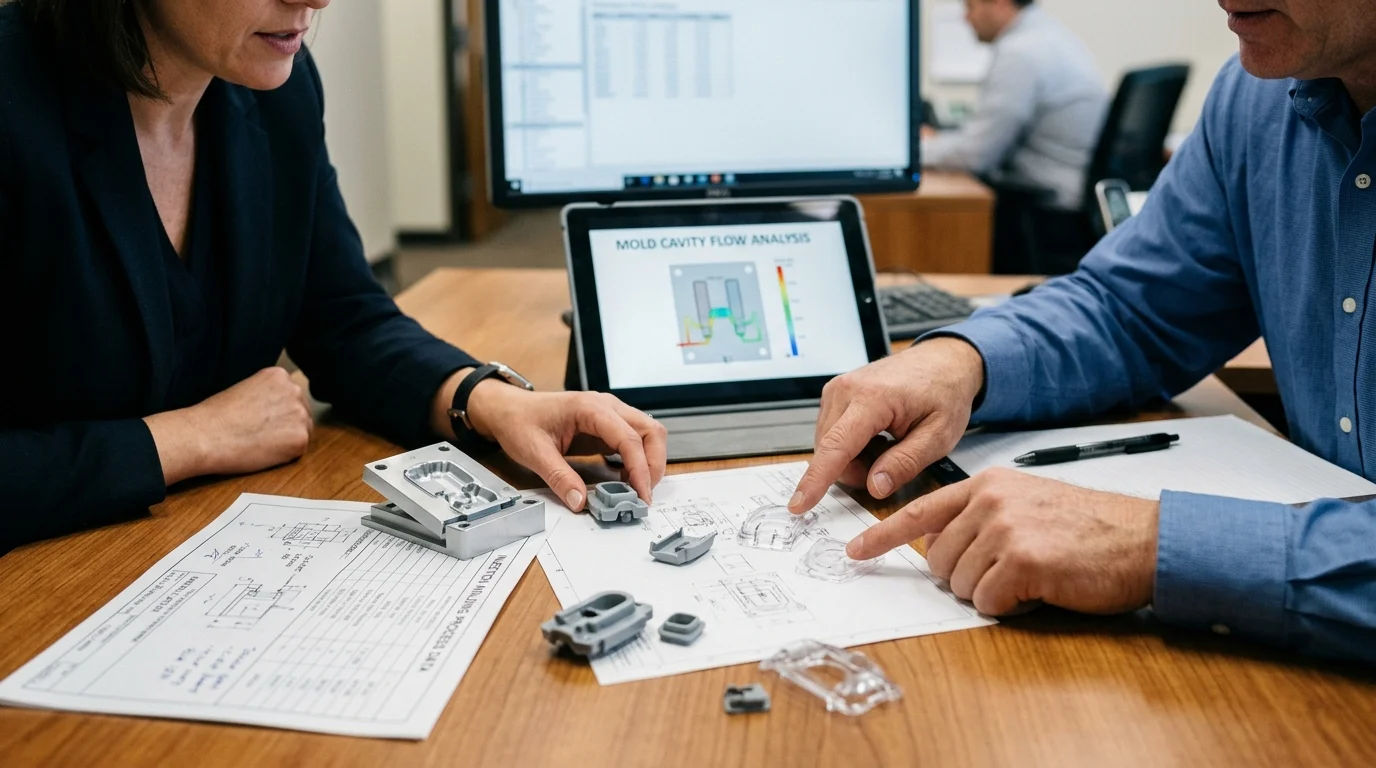
Begrip fan 'e meganika fan it ynjeksjefoarmproses lit sjen wêrom't it sa heech wurdearre wurdt foar syn konsistinsje en strukturele yntegriteit. Yn 'e kearn giet de metoade oer it smelten fan fêste plestik pellets en it ûnder enoarme druk - faak fariearjend fan 5.000 oant 20.000 psi - yn in sletten, temperatuerkontroleare malholte twongen wurde. It materiaal ferhurdet dan yn 'e krekte omkearde foarm fan 'e mal foardat it meganysk útstutsen wurdt.
Kearnmasinekomponinten
In ynjeksjefoarmmasine bestiet út twa primêre helten: de ynjeksje-ienheid en de klem-ienheid. De ynjeksje-ienheid hat in materiaaltrechter, in ferwaarme loop, en in heen-en-wer bewegende skroef dy't it polymeer skeart en smelt. De klem-ienheid hâldt de foarmhelften byinoar tsjin de ekstreme ynjeksjedrukken. Klemkrêft is in krityske metriek foar masineseleksje, mei yndustriële persen dy't typysk wurde beoardiele fan 50 ton foar lytse, yngewikkelde komponinten oant mear as 3.000 ton foar grutte auto-ûnderdielen lykas bumpers en doarpanielen.
Haadprosesstadia
De syklus begjint mei de klemfaze, dêr't de swiere stielen mal feilich sluten wurdt. Dêrnei twingt de ynjeksjefase it smelte plestik troch in nozzle, sprue en runnersysteem direkt yn 'e malholte. De koelfaze folget, dy't faak de langste faze is, en 50% oant 75% fan 'e totale syklustiid yn beslach nimt, om't it plestik syn termyske enerzjy oerdraacht oan 'e ynterne koelkanalen fan 'e mal. Uteinlik iepenet de klem-ienheid, en ynboude útwerppinnen drukke it ferhurde diel út 'e holte, wêrtroch it systeem direkt weromset wurdt foar de folgjende shot.
Fariabelen dy't ynfloed hawwe op kwaliteit en syklustiid
It berikken fan in optimale opbringst fereasket krekte kontrôle oer termodynamyske en meganyske fariabelen. Smelttemperatuer en maltemperatuer moatte soarchfâldich lykwichtich wêze om te betiid befriezen, termyske degradaasje of ûngelikense spanningsferdieling binnen it polymeer te foarkommen. Ynjeksjesnelheid en hâlddruk bepale hoe ticht it materiaal yn 'e úteinen fan' e mal pakt, wat direkt ynfloed hat op 'e strukturele yntegriteit en oerflaktefinish fan it definitive ûnderdiel. Yngenieurs moatte ek rekken hâlde mei volumetryske krimpraten, dy't typysk fariearje fan 0,4% oant 2,0%, ôfhinklik fan oft it polymeer amorf of semi-kristallijn is.
Hoe materialen, ark en ûnderdielûntwerpfoarmresultaten
It úteinlike súkses fan in ynjeksjefoarme komponint hinget ôf fan in delikate triade: de fysike eigenskippen fan 'e keazen hars, de technyk fan 'e ark, en de geometry fan it ûnderdielûntwerp. As dizze trije eleminten net op elkoar ôfstimd wurde, resultearret dat faak yn kostbere defekten lykas kromtrekken, sinkmarken of koarte shots. Troch materiaalseleksje en malûntwerp foarôf te optimalisearjen, kinne fabrikanten de arkkosten signifikant ferminderje, dy't oer it algemien fariearje fan $5.000 foar ienfâldige prototype-mallen oant mear as $100.000 foar yngewikkelde, multi-holte ferhurde stielen produksjeark.
Fergelykjen fan gewoane ynjeksjefoarmmaterialen
It selektearjen fan de juste thermoplast bepaalt de meganyske sterkte, gemyske wjerstân en termyske stabiliteit fan it ûnderdiel. Elk polymeer gedraacht him oars ûnder waarmte en druk, wêrtroch spesifike malstreamanalyse nedich is om te soargjenjuste holtevulling en koeling.
| Materiaal | Typyske krimpsnelheid | Treksterkte (MPa) | Algemiene applikaasjes |
|---|---|---|---|
| ABS | 0,4% – 0,8% | 40 – 50 | Konsuminte-elektroanika, auto-ynterieurs |
| Polykarbonaat (PC) | 0,5% – 0,7% | 55 – 75 | Slagbestindige lenzen, medyske apparaten |
| Polypropyleen (PP) | 1,0% – 2,0% | 25 – 40 | Libjende skarnieren, ferpakking, konteners |
| Nylon (PA66) | 1,2% – 1,8% | 70 – 85 | Tandwielen, lagers, yndustriële ûnderdielen mei hege slijtage |
Arkkeuzes en faktoren foar skimmelkosten
It meitsjen fan mallen is de meast kapitaalintensive faze fan it hiele proses. Foar produksje yn lege folume of prototyping biede aluminium mallen in poerbêste termyske geliedingsfermogen en kinne se fluch bewurke wurde, hoewol se typysk degradearje nei 10.000 oant 50.000 skotten. Omkeard fereasket produksje yn hege folume mallen fan ferhurde stielen (lykas H13 of S7 arkstiel). Wylst stielen ark in folle hegere earste ynvestearring en langere levertiden fereaskje, kin it betrouber 1.000.000 of mear ynjeksjesyklusen ferneare sûnder dimensjonale slijtage te lijen, wêrtroch't de amortisearre kosten per ûnderdiel effektyf wurde fermindere ta fraksjes fan in sint.
Untwerpfunksjes dy't de produsearberens ferbetterje
In goed ûntwerp fan ûnderdielen is essensjeel om spanningskonsintraasjes te minimalisearjen en maklik útstjitten te fasilitearjen. De wanddikte moat sa unifoarm mooglik bliuwe, ideaal tusken 1,2 mm en 3,0 mm, om evenredige koeling te befoarderjen en sinkmarken of holtes te foarkommen. Trekkingshoeken fan teminsten 1 oant 2 graden moatte wurde opnommen op alle fertikale oerflakken parallel oan 'e iepeningsrjochting fan' e mal, sadat it ûnderdiel sûnder wriuwingskea frijkomme kin. Fierder moatte ûntwerpers ûndersnijdingen minimalisearje, wat djoere sydaksje-nokken of lifters binnen de malarsjitektuer fereasket, wat sawol foarkosten as trochgeande ûnderhâldseasken tafoeget.
Hoe ynjeksjefoarmjen fergeliket mei oare produksjemetoaden
Wylst ynjeksjefoarmjen massaproduksje domineart, is it net de ienige libbensfetbere produksjemetoade foar plestik ûnderdielen. It evaluearjen tsjin alternative prosessen - lykas CNC-ferwurking, urethaangieten en yndustrieel 3D-printsjen - fereasket in yngeande analyze fan produksjevoluminten, meganyske easken en time-to-market-beperkingen. It break-evenpunt wêr't ynjeksjefoarmjen wurdtde meast ekonomyske karfalt typysk tusken 1.000 en 5.000 ienheden, ôfhinklik fan 'e kompleksiteit fan' e geometry en de kosten fan it rau materiaal.
As ynjeksjefoarmjen de bettere kar is
Ynjeksjefoarmjen is sûnder mis de superieure kar as ienheidsvoluminten opskale kinne yn 'e tsientallen of hûnderttûzenen. Oars as 3D-printsjen, dat ûnderdielen bouwt yn anisotropyske lagen dy't ûnder stress skiede kinne, litte ynjeksjefoarme ûnderdielen isotropyske sterkte en tige unifoarme meganyske eigenskippen sjen. Fierder, as in projekt spesifike sertifikaasjes fereasket - lykas FDA-goedkarde medyske kwaliteiten, UV-resistinsje of UL-beoardiele flammefertraging - biedt de grutte katalogus fan standerdisearre ynjeksjefoarmpellets folle mear opsjes dan proprietêre 3D-printfilamenten of gietharsen.
Ofwagings yn kosten, folume en levertiid
De primêre barriêre foar yngong foar ynjeksjefoarmjen is de earste arkfaze, dy't typysk in trochrintiid fan 4 oant 8 wiken opleit foardat de earste artikelynspeksje (FAI) plakfine kin. Fabrikanten moatte de hege foarôfgeande kapitaalútjeften fan mallen ôfweagje tsjin de drastysk ferlege stikpriis op skaal.
| Produksjeproses | Kosten foar earste ynstallaasje | Kosten per ienheid (by 10.000 ienheden) | Typyske levertiid | Bêst geskikt foar |
|---|---|---|---|---|
| Ynjeksjefoarmjen | Heech ($5k – $100k+) | Hiel leech | 4 – 8 wiken | Massaproduksje, strakke tolerânsjes |
| CNC-ferwurking | Leech | Heech | 1 – 3 wiken | Prototyping, komplekse ûnderdielen mei leech folume |
| 3D-printsjen (SLA/SLS) | Hiel leech | Heech | 1 – 2 wiken | Snelle prototyping, komplekse ynterne geometryen |
| Urethaan gieten | Matich | Matich | 2 – 4 wiken | Brêgeproduksje, estetyske prototypes |
Hoe te evaluearjen oft ynjeksjefoarmjen de juste fit is
Ynsette op ynjeksjefoarmjen fan plestik fereasket substansjeel kapitaal en strategyske foarútsjoch. De oergong fan prototype nei massaproduksje betsjut it opsetten fan in betroubere leveringsketen en it garandearjen fanstrange kwaliteitskontrôlekadersbinne op syn plak. In optimalisearre produksje-opset moat rjochte wêze op in defektpersintaazje fan minder as 500 dielen per miljoen (PPM), wêrtroch't de winstjouwens behâlden wurdt, materiaalfergriemerij minimalisearre wurdt en de merkreputaasje yn konkurrearjende merken beskerme wurdt.
Stappen foar it selektearjen fan in produksjepartner
It kiezen fan 'e juste leveransier omfettet it evaluearjen fan har technyske mooglikheden, ynfrastruktuer fan foarsjennings en ûnderfining yn 'e sektor. Keapers moatte derfoar soargje dat de partner masines brûkt mei de passende klemtonnage en sjitkapasiteit foar har spesifike ûnderdielen. It is ek krúsjaal om har ynterne arkûnderhâld, technyske stipe en histoaryske prestaasjes te beoardieljen mei de fereaske polymearharsen. Foar spesjalisearre easken is gearwurking mei in fêstigeplestik ynjeksjefoarmjenIn foarsjenning dy't erkende ISO-sertifikaten hat, soarget derfoar dat strange kwaliteitsbehearsystemen de produksjeflier fan begjin oant ein regelje.
Kwaliteit, neilibjen, leveringsketen en totale kostenfaktoaren
Wiidweidige kwaliteitsfersekering giet folle fierder as basis fisuele ynspeksjes. Strange prosessen lykas it Production Part Approval Process (PPAP) en First Article Inspection (FAI) binne standert easken yn heechregulearre sektoaren lykas loftfeart en auto's. By it evaluearjen fan 'e Total Cost of Ownership (TCO) moatte keapers net allinich de ienheidspriis en arkamortisaasje berekkenje, mar ek frachtlogistyk, ymporttariven en de kosten dy't ferbûn binne mei ûnderhâld fan 'e ein fan 'e libbensdoer fan skimmels. It ûndersykjen fan 'e portfolio fan in fabrikant fanplestik ynjeksjefoarmjenmooglikheden kinne ynsjoch jaan yn harren fermogen om te skalearjen en oan te passen oan feroarjende merkfragen. Uteinlik is yngeande due diligence en in iepen kommunikaasjeline - faak inisjearre fia in formelekontakt mei ús opnimmeûndersyk - binne essensjeel foar it oprjochtsjen fan in lange-termyn, fearkrêftige produksjepartnerskip.
Fierder lêze:
Wichtige punten
- De wichtichste konklúzjes en rjochtfeardiging foar ynjeksjefoarmjen fan plestik
- Spesifikaasjes, neilibjen en risikokontrôles dy't it wurdich binne om te falidearjen foardat jo jo ferplichtsje
- Praktyske folgjende stappen en warskôgings dy't lêzers direkt kinne tapasse
Faak stelde fragen
Wat is plestik ynjeksjefoarmjen?
It is in proses dat plestik pellets smelt en se yn in presyzjemal ynjektearret om werhelle ûnderdielen fluch en sekuer te meitsjen.
Hoe wurket it ynjeksjefoarmproses?
De masine klemt de mal fêst, spuitet smelte plestik yn, koelt it ûnderdiel yn 'e holte ôf, smyt dan it ôfmakke stik derút en werhellet de syklus.
Wêrom is ynjeksjefoarmjen kosteneffektyf foar hege folumes?
Nei't de arkfoarmen goedkard binne, binne de syklustiden fluch en kinne mallen mei meardere holtes in protte identike ûnderdielen per skot produsearje, wêrtroch't de kosten per ûnderdiel ferlege wurde.
Hokker faktoaren beynfloedzje de kwaliteit fan getten ûnderdielen?
Wichtige fariabelen omfetsje harskeuze, malûntwerp, smelt- en maltemperatuer, ynjeksjesnelheid, hâlddruk en koeltiid.
Kin plestik metaalmal sawol prototypes as massaproduksje stypje?
Ja. PlasticMetalMold.com stipet ûntwikkeling fan prototype-ark oant produksje yn grutte hoemannichten, en helpt by it matchen fan ark, materiaal en ûnderdielûntwerp.
Pleatsingstiid: 18 juny 2026