
Ynlieding
Tsjin 2026 bliuwt ynjeksjefoarmjen fan plestik ien fan 'e wichtichste produksjemetoaden foar yndustryen dy't strakke tolerânsjes, snelle syklustiden en kosten-effisjinte folumeproduksje nedich binne. De rol dêrfan wurdt grutter, om't bedriuwen stribje nei lichtere komponinten, kompleksere ûnderdielûntwerpen en gruttere automatisearring yn 'e heule leveringsketens. Dit artikel ûndersiket hokker yndustryen it meast ôfhinklik binne fan ynjeksjefoarmjen, wêrom't har fraach groeit en hokker technyske en kommersjele faktoaren it proses sa weardefol meitsje. Lêzers krije in dúdliker byld fan wêr't foarmjaan it sterkste foardiel biedt, fan grutskalige konsumintemerken oant heechregulearre yndustriële tapassingen.
Wêrom't plestik ynjeksjefoarmjen wichtiger is foar yndustriële keapers
As yndustriële leveringsketens har ûntwikkelje nei 2026 ta, moatte produksjeprosessen in lykwicht bringe tusken hege-folume effisjinsje en strange prestaasjekritearia. De fraach nei skalbere, werhelbere ûnderdielproduksje hat it strategyske belang fan ... ferhege.avansearre produksjetechnikenfoar sawol ynkeapprofessionals as yngenieurs.
Evaluearjenplestik ynjeksjefoarmjengiet net langer allinich oer it berekkenjen fan stik-ûnderdielkosten; it fereasket in wiidweidich begryp fan ynvestearrings yn ark foar de libbensduur, materiaalwittenskip en prosesoptimalisaasje.
Kostendruk, lichtgewicht en ûntwerpkompleksiteit
Yndustriële keapers steane ûnder ûnferbidlike druk om sawol komponintkosten as it totale gearstallingsgewicht te ferminderjen. Lichtgewicht meitsjen is in net-ûnderhannelbere rjochtline wurden, foaral om't de konverzje fan metaal nei plestik in gewichtsreduksje fan 30% oant 50% kin opleverje sûnder de strukturele yntegriteit yn gefaar te bringen.
Fierder,moderne foarmjouwingsmooglikhedenmakket de konsolidaasje fan meardere masjinearre metalen komponinten ta ien komplekse plestike geometry mooglik. Dizze ûntwerpkompleksiteit ferminderet sekundêre gearstallingsoperaasjes, ferleget de materiaallist (BOM), en komprimearret úteinlik de produksjetiidline.
Wichtige merkferoaringen yn 2026 dy't ynfloed hawwe op evaluaasje
Ferskate krityske merkferoaringen feroarje hoe't keapers yn 2026 foarmjaanprosessen evaluearje. Tanimmende enerzjykosten en arbeidskrêften driuwe fabrikanten nei folslein automatisearre produksjesellen mei lege prestaasjes. Dêrtroch moatte keapers it automatisearringsnivo fan in leveransier beoardielje, om't robotisearre ûnderdielekstraksje en automatisearre optyske ynspeksje (AOI) syklustiden mei 15% oant 20% ferminderje kinne.
Derneist bliuwt de amortisaasje fan arkkosten in primêre finansjele fokus. Mei Klasse 101-foarmen ûntworpen foar mear as 1.000.000 syklusen, moatte de earste kapitaalútjeften - faak fariearjend fan $ 15.000 oant $ 80.000 - rjochtfeardige wurde troch lange-termyn folumestabiliteit en minimalisearre ûnderhâldsdowntime.
Hokker yndustryen fertrouwe it meast op plestik ynjeksjefoarmjen yn 2026
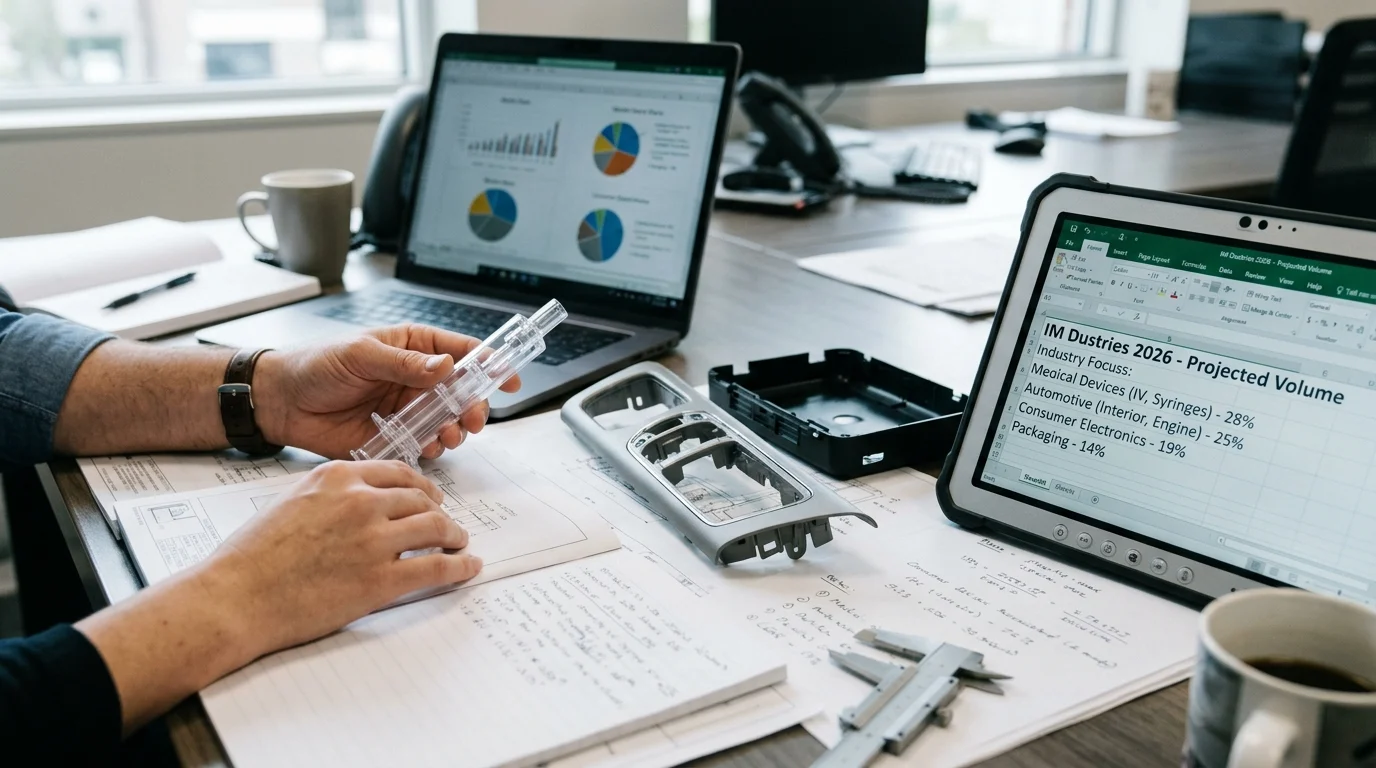
Tsjin 2026 sil de ôfhinklikens fan polymearferwurking yn grutte folumes sterk konsintrearre wêze yn sektoaren dêr't presyzje, neilibjen fan regeljouwing en skaal inoar krúse. Dizze yndustryen stimulearje ynnovaasje yn harsformuleringen en proseskontrôles.
Auto's, elektryske elektryske auto's en mobiliteit
De autosektor, benammen de merk foar elektryske auto's (EV's), bliuwt in dominante konsumint fan getten ûnderdielen. Yn it stribjen nei in útwreide batterijberik fertrouwe OEM's swier op yngenieurspolymeren om tradisjonele metalen beugels, batterijbehuizingen en ynterne strukturele ûnderdielen te ferfangen.
Plastyk makket no sawat 15% oant 20% út fan it totale gewicht fan in elektryske auto. De fraach nei spesjalisearre harsen dy't hege diëlektryske sterkte, termyske beheareigenskippen en flamfertraging biede (lykas UL94 V-0-wurdearre polykarbonaten) is tanommen, wêrtroch presyzjefoarmjen ûnmisber is foar moderne mobiliteit.
Medyske apparaten, diagnostyk en farmaseutyske ferpakking
Yn 'e sûnenssoarchsektor binne de easken foar kwaliteitskontrôle strange produksjenormen. Medyske apparaten, diagnostyske apparatuer en farmaseutyske ferpakking fereaskje produksjeomjouwings dy't foldogge oan ISO 13485-noarmen en faak brûke se klasse VIII-skjinkeamers.
Komponinten lykas sjirurgyske ynstruminten, draachbere apparaten foar medisynlevering en mikrofluidyske cartridges freegje om útsûnderlike dimensjonele stabiliteit. Yn dizze sektor rjochtsje fabrikanten har op defektsifers fan ûnder de 50 dielen per miljoen (PPM), wêrtroch't avansearre technology nedich is.wittenskiplike foarmjouwingsmetodologyenen real-time drukmonitoring fan 'e holte.
Konsuminte- en Yndustriële Produkten
Utsein spesjalisearre sektoaren binne konsuminte-elektroanika en yndustriële produkten ôfhinklik fan foarmjaan foar duorsume, estetysk perfekte behuizingen en yngewikkelde ynterne meganismen. Hege oplagen fan mear as 500.000 ienheden jierliks binne standert, wat ark foar meardere holtes en rappe syklustiden fereasket.
| Yndustry | Gewoane harsen | Typyske MOQ | Primêre bestjoerder |
|---|---|---|---|
| Auto's en elektryske apparaten | PA66, PBT, PC/ABS | 25.000 ienheden | Lichtgewicht en termysk behear |
| Medyske apparaten | PEEK, COP, PC fan medyske kwaliteit | 10.000 ienheden | Biokompatibiliteit en sterilisearberens |
| Konsuminte-elektroanika | ABS, PC, PMMA | 50.000 ienheden | Estetyk en ynfloedresistinsje |
| Yndustriële gear | POM, Nylon, PPS | 15.000 ienheden | Wearjebestindigens en strukturele sterkte |
Dizze hege-volume útfier is sterk ôfhinklik fan robuuste skimmelûntwerpen en optimalisearre koelkanalen om in konsekwinte ûnderdielgeometrie te behâlden oer miljoenen syklusen.
Hoe kinne jo plestik ynjeksjefoarmjen fergelykje oer ferskate tapassingen
It fergelykjen fan tapassingen fan foarmjouwing fereasket in djippe dûk yn 'e spesifike operasjonele omjouwings en regeljouwingskaders fan' e einprodukten. Keapers moatte har sourcingstrategy ôfstimme op 'e krekte technyske easken fan har respektive yndustry.
Underdieleasken per sektor
De easken foar ûnderdielen ferskille drastysk tusken sektoaren. In húsfesting foar konsuminteapparaten kin dimensjonele fariaasjes fan ± 0,005 inch tolerearje, benammen rjochte op oerflakôfwerking en kleuroanpassing. Yn tsjinstelling, romtefeart- en medyske komponinten fereaskje faak krappe tolerânsjes fan ± 0,001 oant ± 0,002 inch.
Dizze strange easken bepale de kar fan hars, de kompleksiteit fan 'e mal, en de nedige tonnaazje fan 'e ynjeksjeparse. Hege-temperatuer harsen lykas PEEK of Ultem, gewoan yn 'e loftfeart, fereaskje spesjalisearre apparatuer dy't by steat is om ekstreme temperatueren yn 'e loop en mal te behâlden.
Yndustryferliking op basis fan folume en neilibjen
It begripen fan it ynteraksje tusken produksjevolume en neilibjen is essensjeel foar krekte kostenprognosen enseleksje fan leveransiers.
| Sektor | Regeljouwingsstandert | Defekttolerânsje | Gemiddelde libbensferwachting fan ark |
|---|---|---|---|
| Medysk | FDA CFR 21 / ISO 13485 | < 50 PPM | 1.000.000+ syklusen (Klasse 101) |
| Automotive | IATF 16949 | < 100 PPM | 500.000 – 1.000.000 syklusen |
| Yndustrieel | ISO 9001 | < 500 PPM | 250.000 – 500.000 syklusen |
| Konsumint | RoHS / REACH | < 1.000 PPM | 100.000 – 250.000 syklusen |
Sektoaren mei strange neilibingsmandaten fereaskje hegere foarôfgeande ynvestearrings yn skimmelvalidaasje (IQ/OQ/PQ-prosessen) en wiidweidige dokumintaasje, wat leadtiden kin ferlingje, mar produksjerisiko's op lange termyn drastysk ferminderje.
As ynjeksjefoarmjen CNC ferslacht
Ynkeapteams weagje faak de foardielen fan foarmjaan ôf tsjin CNC-ferwurking. CNC-ferwurking is poerbêst yn senario's mei leech folume, typysk ûnder 500 oant 1.000 ienheden, wêr't it foarkommen fan foarôfgeande arkkosten foardielich is.
It krúspunt dêr't lykwolsplestik ynjeksjefoarmjenwurdt ekonomischer komt meastal foar tusken 2.000 en 5.000 ienheden, ôfhinklik fan 'e kompleksiteit fan it ûnderdiel. By folumes fan 10.000+ ienheden nimme de skaalfoardielen it oer, wêrtroch't de kosten per ûnderdiel sakje nei fraksjes fan in dollar, wylst de kosten per ûnderdiel fan CNC relatyf statysk bliuwe by hege folumes.
Hoe keapers risiko's foar sourcing, neilibjen en produksje moatte beoardielje
It ferminderjen fan risiko's yn 'e leveringsketen fereasket strange leveransiersevaluaasje, in dúdlik begryp fan geografyske logistyk, en kompromisleaze neilibjen fan regeljouwingsdokumintaasje.
Hoe kinne jo in leveransier kwalifisearje
It kwalifisearjen fan in leveransier giet fierder as it besjen fan in offerte. Keapers moatte it tonnageberik fan 'e masine fan' e foarsjenning evaluearje - typysk fariearjend fan 50 ton foar mikrofoarmjen oant 1.500+ ton foar grutte autopanielen - om te soargjen dat de kapasiteit oerienkomt mei de produktportfolio.
Fierder jout it beoardieljen fan 'e ynterne arkûnderhâldsmooglikheden, finansjele stabiliteit en histoaryske algemiene apparatuereffektiviteit (OEE) fan in leveransier ynsjoch yn har fermogen om produksje mei hege opbringst te behâlden oer de mearjierrige libbensduur fan in programma.
Regionale produksje- en logistike risiko's
De kar tusken ynlânske, nearshore en offshore produksje hat in grutte ynfloed op logistyk en levertiden. Offshore ark bringt faak in kostenreduksje fan 30% oant 40% mei, mar kin de levertiden foar it bouwen fan mallen ferlingje nei 6 oant 10 wiken, plus in ekstra 3 oant 4 wiken foar seefracht.
Omkeard minimalisearret lokale produksje transitrisiko's en tariven, wêrtroch't de oanfierketen better veerkrachtich is. Yn 2026 nimme in protte yndustriële keapers in hybride oanpak oan: se keapje komplekse, ûnderhâldsintensyf mallen yn eigen lân, wylst se legere komplekse, hege-volume commodity-ûnderdielen nei kosten-kompetitive oerseeske regio's rjochtsje.
Krityske problemen mei neilibjen en dokumintaasje
Neilibingsdokumintaasje is de rêchbonke fan risikobeperking. Leveransiers moatte wiidweidigemateriaal sertifikaasjes, en soarget derfoar dat harsen foldogge oan RoHS, REACH, of spesifike FDA-regeljouwing.
Traceerberens oant it lotnûmer fan 'e grûnstof is krúsjaal. In robúst kwaliteitsbehearsysteem (QMS) moat prosesparameters - lykas ynjeksjedruk, smelttemperatuer en koeltiid - foar elke batch folgje, sadat alle ôfwikingen wurde ûntdutsen foardat net-konforme ûnderdielen de leveringsketen yngeane.
Hoe te besluten oft plestik ynjeksjefoarmjen it goede is
Uteinlik fereasket it selektearjen fan it optimale produksjeproses in systematyske evaluaasje fan ûnderdielgeometrie, ferwachte produksjevoluminten en spesifike prestaasjeskritearia foar materialen.
Beslútkritearia: Geometry, folume en materiaal
De technyske mooglikheid fan foarmjaan is sterk ôfhinklik fan 'e geometry. Optimale ûntwerpen hawwe unifoarme wanddikten - typysk tusken 1,2 mm en 3,0 mm - om sinkmarken en kromtrekken tidens de ôfkuollingsfaze te foarkommen. Foldwaande trekhoeken fan 1 oant 2 graden binne ferplicht om skjinne útwurping út 'e malholte te garandearjen.
Folume bepaalt de ynvestearringsstrategy foar ark. In ark fan ferhurde stielen mei meardere holtes fan $50.000 is rjochtfeardige foar hege folumes, wylst in ark fan aluminium fan $5.000 genôch kin wêze foar brêgeproduksje.ûntwerpregels, yngenieurs ferwize faak nei spesjalisearreplestik ynjeksjefoarmjentechnyske dokumintaasje om ûnderdielfunksjes ôf te stimmen mei prosesmooglikheden.
Wichtige punten foar yndustriële keapers
Foar yndustriële keapers dy't nei 2026 sjogge, moat de fokus ferskowe fan kosten per ienheid nei totale eigendomskosten (TCO). Dit omfettet de lange libbensdoer fan ark, defektsifers, logistyk en de strategyske wearde fan it leveransierspartnerskip.
Troch technyske spesifikaasjes strang ôf te stimmen mei de mooglikheden fan leveransiers en regeljouwingseasken, kinne ynkeapprofessionals fearkrêftige, kosten-effektive en heechweardige leveringsketens befeiligje dy't de folgjende generaasje yndustriële en konsuminte-ynnovaasje kinne stypje.
Fierder lêze:
Wichtige punten
- De wichtichste konklúzjes en rjochtfeardiging foar ynjeksjefoarmjen fan plestik
- Spesifikaasjes, neilibjen en risikokontrôles dy't it wurdich binne om te falidearjen foardat jo jo ferplichtsje
- Praktyske folgjende stappen en warskôgings dy't lêzers direkt kinne tapasse
Faak stelde fragen
Hokker yndustryen binne yn 2026 it meast ôfhinklik fan ynjeksjefoarmjen fan plestik?
Auto's en EV, medyske apparaten en farmaseutyske ferpakking, konsuminte-elektroanika en yndustriële apparatuer liede de fraach fanwegen folume, presyzje en neilibingsbehoeften.
Wêrom is ynjeksjefoarmjen foaral wichtich foar EV-komponinten?
It helpt it gewicht fan in auto te ferminderjen, meardere ûnderdielen yn ien te kombinearjen, en flammefertragende, elektrysk isolearjende materialen te stypjen dy't brûkt wurde yn batterij- en ynterieursystemen.
Wat moatte keapers fergelykje by it keapjen fan ynjeksjefoarmige ûnderdielen?
Kontrolearje de libbensduur fan it ark, it automatisearringsnivo, de geskiktheid fan 'e hars, de dimensjonele stabiliteit, de doelen foar defektpersintaazje, en oft de leveransier jo fereaske jierlikse folume kin stypje.
Hokker produksjevoluminten rjochtfeardigje meastentiids ynjeksjefoarmjen?
It is it meast kosten-effektyf foar middelgrutte oant hege folumes, faak begjinnend om de 10.000 oant 50.000 ienheden hinne, ôfhinklik fan de arkkosten, ûnderdielkompleksiteit en materiaal.
Kin NBPM Plastic stypje oan yndustryspesifike ynjeksjefoarmbehoeften?
Ja, NBPM Plastic kin helpe by it evaluearjen fan harsopsjes, arkstrategy en produksjeeasken foar auto-, medyske, konsuminte- en yndustriële plestikûnderdielen.
Pleatsingstiid: 14 juny 2026