
- Hege produksjesnelheid wurdt mear oandreaun troch koeling, holtetelling en automatisearring dan allinich troch ynjeksjedruk.
- Fluch ynjeksjefoarmjen is it bêste foar tiidgefoelige lansearringen, mar allinich as ûnderdielûntwerp, harsseleksje en arkstrategy op elkoar ôfstimd binne.
- Programma's mei hege folume winne meastentiids op totale trochfier as se lykwichtige gating, hot runners en goed kontroleare útstjit brûke.
- It rapste proses foar it iene ûnderdiel kin it stadichste wêze foar in oar as de geometry sinkmarken, kromming of in lange ôfkuoltiid feroarsaket.
- Kwaliteitsferlies kin snelheidswinsten útwiskje, dus syklustiid moat wurde evaluearre tegearre mei skrootpersintaazje, dimensjonele kontrôle en ûnderhâld fan 'e mal.
Hokker ynjeksjefoarmproses in hegere produksjesnelheid leveret, hinget ôf fan hoe fluch in ûnderdiel ôfkuolle, útstjitten en werhelle wurde kin, net allinich hoe fluch de masine hars ynjektearret. Yndustriële foarmjouwingskwaliteit wurdt faak beoardiele oan 'e hân fan proseskapasiteitsdoelen lykas tolerânsjeferifikaasje ûnderISO 20457:2018, wylst it gedrach fan skimmels en masines meastentiids kontrolearre wurdt mei metoaden dy't ôfstimd binne opISO 10791-1:2016en ferwachtingen fan arknauwkeurigens ynNISTmjitpraktiken. Foar keapers fanautomatyske grendels, ûnderdielen foar húshâldlike apparaten, ofyndustriële ûnderdielen, is de rapste rûte meastentiids in ûntwerp-foar-fabrikaazje-oanpak dy't de koelmassa ferminderet, ûndersnijdingen ferienfâldiget en stabile útfier fan meardere holtes stipet.
Wêrom't de snelheid fan it ynjeksjefoarmproses meastentiids beheind wurdt troch de ôfkuoltiid
Koeltiid is de wichtichste knelpunt yn 'e measte plestikproduksjesyklusen.
Yn in protte getten ûnderdielen kin ynjeksje en ynpakken mar sekonden duorje, wylst koeling mear as de helte fan 'e totale syklus kin ferbrûke. Dêrom is it rapste ynjeksjefoarmproses meastal it proses dat waarmte it effisjintst fuorthellet. Tinnewandige ûnderdielen, effisjinte wetterliedingen, konforme koeling en hjitte-runnersystemen ferminderje allegear de wachttiid. Foar in standert PP- of ABS-ûnderdiel kin in goed ûntworpen ark faak fan in syklus fan 30 sekonden nei in signifikant koartere syklus gean as de termyske massa ferlege wurdt en it befriezen fan 'e poarte kontroleare wurdt. Yn tsjinstelling, dikke PC-behuizingen, strukturele ribben en kosmetyske oerflakken fereaskje faak langere koeling om kromtrekken, sinkmarken of glânsfariaasje te foarkommen.
Foar planning oan keaperkant betsjut dit dat snelheid begjint by de tekenfaze. As jo in ... sykjeplestik ynjeksjefoarmFoar in konsuminteapparaat binne de malstruktuer, wanddikte en yndieling fan 'e runner wichtiger as allinich it tonnage fan 'e masine. De meast foarkommende flater is it freegjen om in snelle syklustiid foardat de geometry fan it ûnderdiel der klear foar is.
Fluch ynjeksjefoarmjen versus konvinsjoneel ynjeksjefoarmjenproses
Fluch ynjeksjefoarmjen is rapper te lansearjen, wylst konvinsjoneel ynjeksjefoarmjen rapper te skaaljen is.
Fluch ynjeksjefoarmjen wurdt meastentiids keazen foar prototypes, pilotbou, brêgeproduksje, of kommersjele lansearringen mei koarte leadtime. It jout prioriteit oan rappe arkbou, ferienfâldige stielseleksje en snelle iteraasje. Konvinsjoneel ynjeksjefoarmjen is better as it ûnderdiel stabyl is, de fraach foarsisber is, en de kosten per stik op lange termyn wichtiger binne as de snelheid fan it begjin fan it meitsjen fan ark. De ôfwaging is ienfâldich: fluch ynjeksjefoarmjen kin de ûntwikkelingstiid komprimearje, mar in folwoeksen konvinsjoneel ark wint faak op útfiereffisjinsje as it ûntwerp ienris beferzen is.
| Prosestype | Typysk doel | Snelheidsfoardiel | Haadbeperking |
|---|---|---|---|
| Fluch ynjeksjefoarmjen | Prototype, pilot, driuwende lansearring | Koartere arklevertiid en rapper earste ûnderdielen | Minder ideaal foar tige hege folume |
| Konvinsjonele ynjeksjefoarmjen | Massaproduksje | Legere syklustiid nei optimalisaasje | Langere foarút ûntwikkeling fan ark |
| Hege-kavitaasje ynjeksjefoarmjen | Programma's mei grut folume | Heechste oere-útfier | Hegere kompleksiteit fan ark en balânsrisiko |
As jo doel in koarte time-to-market is, leveret fluch ynjeksjefoarmjen meastentiids de earste ferkeapbere ûnderdielen rapper. As jo doel de rapste produksjesnelheid oer moannen fan produksje is, wint in konvinsjoneel ark mei hege kavitaasje normaal as it proses ienris ôfstimd is.
Hokker ynjeksjefoarmproses leveret de heechste útfiersnelheid?
Hege-kavitaasjefoarmjen levert typysk de heechste oere-útfier as it ûnderdiel lyts en lykwichtich is.
In mal mei ien holte kin poerbêst wêze foar grutte, komplekse of presyzjeûnderdielen, mar in mal mei 16 of 32 holtes kin de útfier fermannichfâldigje as it ûnderdiel ienfâldich is en de masine alle holtes evenredich folje kin. Hjir feroaret de ekonomy fan plestikproduksje. De masine kin noch altyd op in syklus fan 20 sekonden rinne, mar de útfier per oere nimt skerp ta, om't meardere ûnderdielen per kear produsearre wurde. Foar ferpakking, doppen, slútingen, lytse konsumintekomponinten en guon elektryske ûnderdielen is kavitaasje faak de grutste snelheidshendel.
De fangst is dat de útfiersnelheid allinich echt is as alle holtes binnen akseptabele fariaasje binne. In ûnbalansearre poarteûntwerp kin ferskillende foltiden, flits, koarte shots of gruttedrift feroarsaakje. Dêrom moat hege snelheidsproduksje kombinearre wurde mei drukmonitoring fan 'e holte, in lykwichtich ûntwerp fan hot runner en kwaliteitskontrôles yn it proses. In leveransier fan malmateriaal mei ûnderfining yn3D-malûntwikkeling kin foaral weardefol wêze foar ûnderdielen mei net-standert geometry, om't komplekse oerflakken faak in soarchfâldiger lykwicht fereaskje as in ienfâldige platte skulp.
| Arkstrategy | Foarbyld fan holtetelling | Snelheidseffekt | Bêste fit |
|---|---|---|---|
| Ienholte | 1 | Legere oere-útfier | Grutte of komplekse húsfestingen |
| Multi-holte | 4 oant 8 | Matige útfierwinst | Apparaten en konsuminteûnderdielen |
| Hege-kavitaasje | 16 oant 64 | Heechste útfier per syklus | Lytse standerdisearre komponinten |
Hoe hot runner-systemen rappe ynjeksjefoarming ferbetterje
Hot runner-systemen ferbetterje meastentiids de produksjesnelheid troch it eliminearjen fan stolling fan sprue.
Yn in kâldrinnersysteem moat de runner ôfkuolje en by elke syklus fuorthelle wurde, wat materiaalôffal en ôfhannelingstiid tafoeget. In hjitte runner hâldt it smeltkanaal ferwaarme, sadat it ûnderdiel útstutsen wurde kin sûnder de runner te trimmen. Dit ferminderet syklusôffal, ferminderet skroot en stipet fluggere automatisearring. Foar plestikproduksje mei hege folume kin de snelheidswinst beskieden wêze yn sekonden, mar substansjeel yn totale trochfier, om't it proses skjinner en makliker te automatisearjen wurdt.
Hot runners binne foaral nuttich foarplestik húsfesting maltapassingen dêr't kosmetyske kwaliteit wichtich is. Se kinne ek helpe om de lykwicht fan 'e poarte te stabilisearjen yn ark mei meardere holtes. Se fereaskje lykwols dissiplinearre temperatuerkontrôle en ûnderhâld. As it termyske profyl ôfdriuwt, kin it proses ynstabyl wurde en triedden, kwijlen of ûngelikense opfoling feroarsaakje. Yn snelheidsrjochte programma's is de bêste hjitte runner dejinge dy't sawol syklustiid as ûnderdielkonsistinsje behâldt.
Materiaalkeuze kin itselde ynjeksjefoarmproses folle rapper of stadiger meitsje
Harsseleksje hat direkt ynfloed op stream, koeling en syklustiid.
Materialen mei hege smeltviskositeit of gruttere krimp fereaskje in soarchfâldiger ynpakking en langere koeling. PC wurdt bygelyks faak brûkt yn transparante of slachbestindige húsfestingen, mar it hat typysk in strangere temperatuerkontrôle nedich as gewoane polyolefinen. DêromPC-húsfestingProjekten fereaskje faak mear prosesdissipline as in ienfâldige PP-skaal. Materiaaldatasheets fan grutte harsleveransiers litte faak sjen dat de temperatuerberiken fan 'e mal signifikant ferskille tusken polymearen, en dy ferskillen beynfloedzje de produksjesnelheid direkt.
| Materiaal | Typysk gebrûk | Snelheidsimplikaasje | Produksjerisiko |
|---|---|---|---|
| PP | Algemiene konsuminte-ûnderdielen | Fluch koeljen en maklike stream | Legere stivens |
| ABS | Elektroanika-húsfestingen | Balansearre snelheid en oerflakkwaliteit | Kin ferfoarmje as it min koele wurdt |
| PC | Dúdlike of slachbestindige húsfesting | Faak stadiger ôfkuoljen | Stresswhitening en ferfoarming |
It rapste proses is net altyd de goedkeapste hars. In materiaal dat rapper syklusen kin en net foldocht oan kosmetyske of strukturele easken kin mear opnij bewurkje as it besparret. Foar keapers is de juste fraach net allinich hokker ynjeksjefoarmproses it rapst is, mar hokker proses it rapst is, wylst it noch altyd uterlik, sterkte en dimensjonele stabiliteit behâldt.
Hoe kinne jo produksjesnelheid fergelykje sûnder kwaliteit te negearjen
Syklustiid is allinich wichtich as it ûnderdiel noch oan de spesifikaasje foldocht.
In rap proses dat flits, sinkmarken, koarte shots of dimensjonele drift genereart is gjin echt produksjefoardiel. Yn presyzjewurk binne kwaliteitsnormen wichtich, om't snelheid ynstabiliteit kin ferbergje oant ôfwizings opstapelje. Tolerânsjebehear wurdt meastentiids metten mei proseskapasiteit, earste artikelynspeksje en ynline sampling. Normen lykasISO 20457:2018in ramt jaan foar it kontrolearjen fan tolerânsjes foar foarmjouwing, wylst leveransiers faak dimensjonele ynspeksje, kontrôles fan holtedruk en fisuele kritearia brûke om falske snelheidswinsten te foarkommen.
Foar produkten mei hege sichtberens lykas apparaatdeksels of konsuminte-elektroanika-omhulsels kin sels in lyts defektpersintaazje de wearde fan in koartere syklus kompensearje. As in ûnderdiel twa sekonden besparret, mar skroot ferdûbelet, sakket de echte trochfier. De rapste produksjesnelheid is dêrom dejinge dy't it oantal goede ûnderdielen per oere heech hâldt, net allinich masinesyklusen per oere.
- Kontrolearje de syklustiid, net allinich de ynjeksjetiid.
- Folgje it skrappersintaazje apart fan it útfierpersintaazje.
- Ferifiearje dimensjonele stabiliteit nei it koeljen, net allinich by it útstjitten.
- Befêstigje dat automatisearring it ûnderdiel kin behannelje sûnder skuorren of deformaasje.
- Kontrolearje de frekwinsje fan ûnderhâld fan 'e skimmel, om't de slijtagesnelheid yn 'e rin fan' e tiid feroaret.
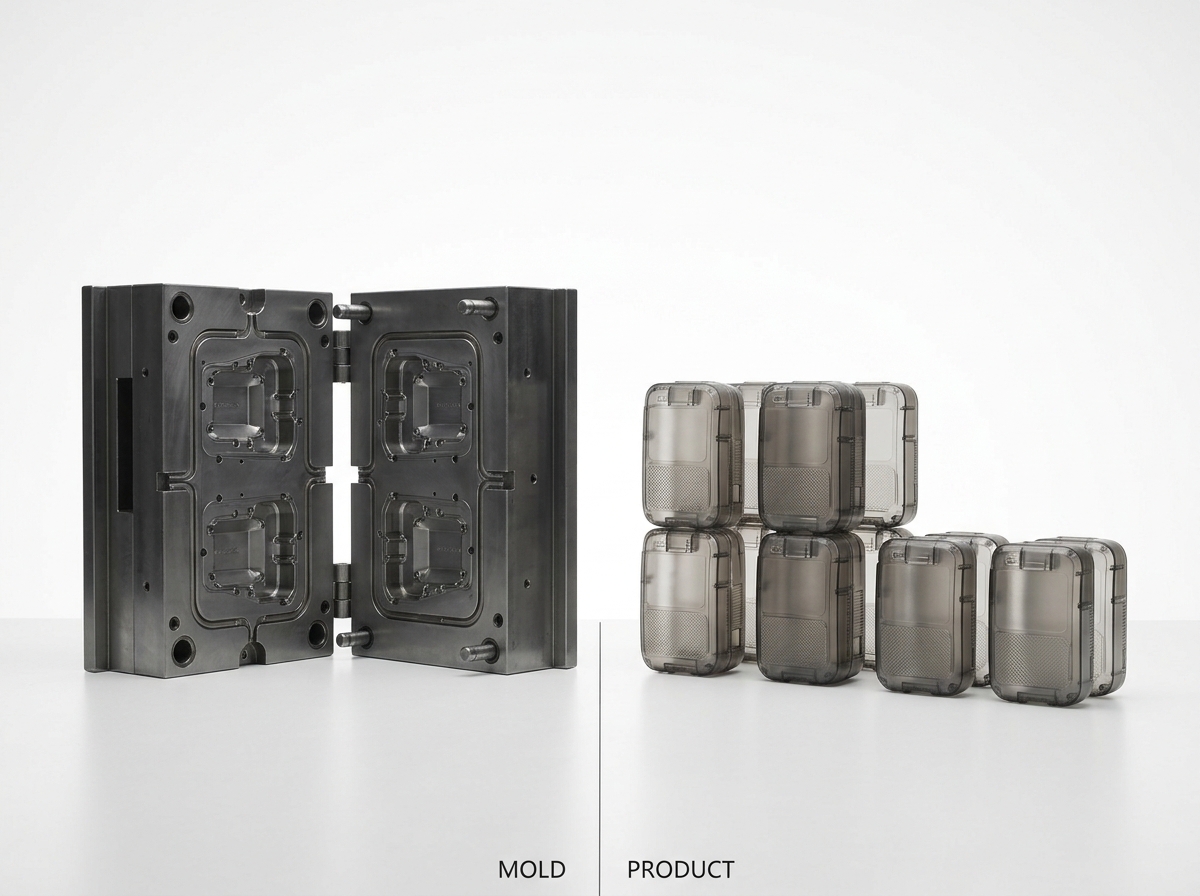 Beslútgids foar keapers dy't it rapste ynjeksjefoarmproses kieze
De bêste proseskeuze hinget ôf fan folume, geometry en lansearringstiming.
Foar in nije produktlansearring hawwe keapers meastentiids snelheid nedich yn twa ferskillende foarmen: rappe arkfoarming en rappe ienheidsproduksje. In rappe ynjeksjefoarmmetoade is sterker op it earste punt. In automatisearre produksjetool mei hege kavitaasje is sterker op it twadde. As jo ûnderdiel in ienfâldige, repetitive komponint is, omfettet it rapste lange-termyn antwurd faak in multi-cavity mal, hot runner en automatyske takeout. As jo ûnderdiel in grutte kosmetyske skulp is, kin de rapste praktyske rûte in soarchfâldich koele ien-cavity of twa-cavity ark wêze dat de oerflakkwaliteit behâldt.
- Definiearje it fereaske moanlikse folume.
- Skat út oft de geometry stipet foar it lykwichtich meitsjen fan meardere holtes.
- Kontrolearje oft de hars rappe ôfkuolling tolerearret sûnder kromtrekken.
- Beslute oft de lansearsnelheid of de ienheidssnelheid mear wichtich is.
- Befêstigje dat ynspeksje en ferpakking de foarmútfier byhâlde kinne.
Foar keapers dy't wurkje meiûnderdielen foar húshâldlike apparaten or yndustriële ûnderdielen, kommunikaasje mei leveransiers is like wichtich as it tonnage fan 'e parse. In responsyf yngenieursteam kin proefloppen ynkoarte, de lokaasje fan 'e poarte oanpasse en de koelûnbalâns korrigearje foardat de produksje begjint.
Real-world snelheidswinsten komme meastentiids fan prosesyntegraasje, net fan ien masine-ynstelling
It rapste ynjeksjefoarmproses is meastentiids in systeem, net in inkele parameter.
Yn praktyske produksje komt snelheid fan 'e kombinaasje fan malûntwerp, harsseleksje, masinekapasiteit, automatisearring en kwaliteitskontrôle. In goed foarbyld is in elektroanyske behuizing makke fan ABS of PC/ABS. As it ûnderdiel ûntworpen is mei in unifoarme wanddikte, de mal brûkt lykwichtige gating, it koelsirkwy optimalisearre is en it ûnderdiel automatysk fuorthelle wurdt, kin de syklus folle koarter makke wurde as in mei de hân behannele, te dik, min fentilearre ûntwerp. Deselde logika jildt foarautomatyske grendels, wêrby't konsekwinte útstjit en lege deformaasje kritysk binne foar downstream-assemblage.
Yndustryrapporten fan it US Census Bureau en hannelsorganisaasjes litte konsekwint sjen dat de konkurrinsjefermogen fan 'e produksje ôfhinklik is fan 'e trochfier, mar de trochfier moat allinich skaalber wêze as it proses stabyl is. Dêrom moat de produksjesnelheid wurde evaluearre mei proefshots, malstreamanalyse en pilotruns foardat de ark definitiv goedkard wurde.
As in keaper freget hokker ynjeksjefoarmproses in hegere produksjesnelheid leveret, is it meast krekte antwurd dit: it rapste proses is it proses dat om it ûnderdiel hinne ûntworpen is, net derop twongen.
Wat jo in leveransier freegje moatte foardat jo kieze foar rappe ynjeksjefoarmjen
Fragen fan leveransiers litte faak sjen oft snelheidsclaims realistysk binne.
Freegje nei it ferwachte syklustiidberik, de yndieling fan 'e holte, de gatingstrategy en de koeloanpak. Freegje oft de oanhelle snelheid útgiet fan hânmjittige ôfhanneling of folsleine automatisearring. Freegje hoe't dimensjonele kontrôle ferifiearre wurdt en hoefolle proefiteraasjes ferwachte wurde foar goedkarring. As it projekt in sichtber bûtenoerflak omfettet, freegje dan hoe't oerflakdefekten op snelheid kontroleare wurde sille. As it ûnderdiel foar eksport is, freegje dan hoe't dokumintaasje, goedkarring fan samples en ferstjoerkoördinaasje it lansearringskema beynfloedzje sille.
- Wat is de rûsde syklustiid per skot?
- Hoefolle holtes binne der pland, en hoe sille se yn lykwicht wêze?
- Sil it ark in hjitte runner of in kâlde runner brûke?
- Hokker dimensjonele kontrôles sille dien wurde tidens pilotproduksje?
- Hoe sil automatisearring de ôfhannelings- en ynpaktiid ferminderje?
Dizze fragen helpe om echte rappe ynjeksjefoarmingsmooglikheden te ûnderskieden fan generike ferkeapbewearingen. Se meitsje it ek makliker om ferskate fabriken op in ferlykbere basis te fergelykjen.
FAQ
Hokker ynjeksjefoarmproses is it rapst foar massaproduksje?
Automatisearre ynjeksjefoarmjen mei hege kavitaasje is meastal it rapst foar massaproduksje, om't it de útfier per syklus fergruttet en de ôfhannelingstiid ferminderet.
Is fluch ynjeksjefoarmjen altyd rapper as konvinsjoneel foarmjaan?
Fluch ynjeksjefoarmjen is meastentiids rapper foar ark en earste ûnderdielen, mar konvinsjoneel foarmjaan kin rapper wêze yn lange-termyn útfier as it ark ienris folslein optimalisearre is.
Wat hat de grutste ynfloed op syklustiid?
Koeltiid hat meastal de grutste ynfloed op syklustiid, foaral foar dikkere ûnderdielen en materialen mei stadiger waarmteôffier.
Maakt in hjitte runner it foarmjaan rapper?
Ja, in hjitte runner ferbetteret faak de snelheid troch it fuortheljen fan sprue-koeling en it ferminderjen fan runner-ôffal, foaral yn ark mei meardere holtes.
Hokker materiaal stipet fluggere plestikproduksje?
Yn 't algemien stypje makliker streamende materialen lykas PP faak fluggere syklusen as materialen mei hegere prestaasjes lykas PC, mar de easken foar ûnderdielen moatte earst komme.
Hoe balansearje ik snelheid en kwaliteit?
Brûk syklustiid, skrappersintaazje en dimensjonele stabiliteit tegearre as jo beslútfoarmingsmetriken, net allinich syklustiid.
Wat moatte keapers kontrolearje foardat se in snelle mal goedkarre?
Keapers moatte de holtebalâns, it koelûntwerp, de automatisearringsklearheid, de ynspeksjemetoaden kontrolearje, en oft de mal de útfier oer tiid kin behâlde.
Pleatsingstiid: 21 septimber 2026